
超快激光微纳焊接:微纳制造领域的精准连接革命
在现代制造业向轻量化、小型化、高精度加速迈进的浪潮中,微电子、光电子及微机电系统(MEMS)等领域对微纳结构的连接与集成提出了严苛要求。传统焊接技术如长脉冲激光加工、电火花加工等,因热影响区(HAZ)显著,易引发材料变形、微裂纹及重铸层等问题,难以满足纳米尺度下的高精度互连需求。在此背景下,超快激光微纳焊接技术凭借其独特的加工优势,成为突破传统工艺瓶颈的核心解决方案,为精密制造注入了全新活力。

一、技术原理:热局域化与非线性作用的协同赋能
超快激光微纳焊接的核心竞争力源于其独特的工作机制,其本质是热动力学过程与局域场增强效应的协同作用。该技术采用脉冲宽度在飞秒(fs)或皮秒(ps)量级的超快激光,通过与物质的非线性相互作用,在待焊接微结构的接触界面诱导局域等离子体共振,形成高度集中的局部高温场,从而实现材料的精准熔化与键合。
相较于传统焊接技术,超快激光微纳焊接最显著的优势在于极致的热局域性。由于激光脉冲宽度极短,热扩散过程被严格抑制,整个热弛豫过程可在10⁻¹²秒内完成,高温仅局限于等离子体共振区域,周围结构不受任何热损伤,完美保障了器件的整体结构完整性。在工艺参数选择上,高脉冲重复频率与低脉冲能量的组合策略被证实为最优方案,这种搭配既能实现焊接所需的能量累积,又能有效减少脆性金属间化合物的生成,降低焊缝缺陷发生率,同时避免材料过度烧蚀。
从能量沉积与相变机制来看,超快激光与金属、半导体等不同材料的相互作用呈现出差异化特征,但均遵循非线性电离、等离子体演化及超快相变的核心规律。对于金属材料,激光能量通过多光子吸收、逆轫致辐射等方式被电子吸收,进而引发电子-晶格热耦合与超快熔化;对于半导体和电介质,则通过库仑爆炸、晶格不稳定性等非热效应实现材料改性与连接,整个过程涉及从等离子体形成到熔体流动、凝固的完整动力学链条。
二、多元应用:跨材料体系的精准连接实践
超快激光微纳焊接技术凭借其优异的材料适应性和加工精度,已在金属微纳结构、半导体纳米材料及异质材料异质结三大领域实现规模化应用,展现出替代传统工艺的巨大潜力。
在金属微纳结构焊接领域,传统工艺面临的热溢出、金属线熔断及脆性化合物生成等难题被彻底破解。研究人员利用该技术成功实现了Ag微线与Cu基底的异种金属焊接,在微电子互连领域展现出重要应用价值;针对Ag-Ag同质纳米线,采用35fs超短脉冲和90mJ/cm²能量密度的加工参数,获得了结构完整、导电性与机械强度俱佳的焊接接头。高重频与低能量的工艺组合,有效平衡了焊接强度与材料完整性,为微型电子器件的精密组装提供了可靠保障。
对于半导体纳米材料焊接,由于半导体材料普遍具有脆性高、热敏感性强的特点,传统全局加热或接触式焊接极易造成晶体结构破坏。超快激光通过局域等离子体共振机制,将高温严格限制在焊接界面,成功实现了ZnO-ZnO同质半导体纳米线的无损连接。在35fs脉冲宽度、77.6mJ/cm²能量密度下辐照30秒,即可形成牢固连接,且非焊接区域保持完好,这一突破为全氧化物光电探测器、传感器等器件的高效组装提供了非接触式加工方案。
在异质材料异质结焊接这一制造领域的难点问题上,超快激光同样表现出卓越性能。金属与半导体、氧化物等材料间的熔点差异大、化学相容性差,传统方法难以形成高质量界面结合,且易产生高接触电阻。而超快激光通过诱导局域等离子体吸收增强效应,将能量精准沉积在异质界面,促进原子级紧密结合。目前已成功实现Au纳米线与TiO₂、Ag-TiO₂等异质纳米线的焊接,仅需18.3-21.5mJ/cm²的低能量密度和5秒的短处理时间,即可获得兼具高机械强度和高电导率的异质结,为多功能集成器件的构建扫清了关键障碍。
三、未来展望:迈向更高精度的微纳制造新纪元
作为微纳制造领域的核心技术之一,超快激光微纳焊接凭借其独特的热局域化优势、广泛的材料适应性和优异的加工质量,已成为支撑现代精密制造发展的关键工具。其不仅突破了传统焊接技术在热效应控制方面的局限,更实现了从微米级到纳米级、从同质材料到异质体系的全维度精准连接,为微电子、光电子、MEMS等新兴领域的技术革新提供了核心支撑。
展望未来,随着对激光与物质相互作用机理的深入探索,以及激光器输出功率、脉冲宽度等性能指标的持续提升,超快激光微纳焊接技术将迎来更大范围的应用拓展。在柔性电子领域,有望实现柔性基底上微纳结构的无损连接;在纳米光电器件领域,可支撑更高集成度、更优性能的器件制造;在高集成度传感器领域,将为多材料复合结构的精密组装提供解决方案。
可以预见,超快激光微纳焊接技术将持续推动微纳制造向更高精度、更高效率、更广材料覆盖的方向迈进,成为引领先进制造技术革新的核心力量,为各类高端精密器件的研发与产业化提供坚实保障。
-

波前像差与 Zernike 多项式: 面形误差的"数学语言"
干涉仪测出来的不是"好看不好看",而是一组 Zernike 系数——看懂它,才算真正读懂了面形报告
2026-09-21
-
光学测厚仪能测什么?从中心厚度到 TTV 的测量项目全景
很多人以为测厚仪只测"厚度"——其实它是一台"光路剖面仪",能一次给出中心厚度、空气间隔、矢高、TTV 等一整套参数
2026-09-21
-

光学测厚仪选型指南: 从冷加工到AR波导,OptiSurf 五款怎么选
同样是测厚,车间量产、实验室研发、红外镜头、AR波导,需求完全不同——一套选型逻辑,帮你看清该选哪一款
2026-09-21
-
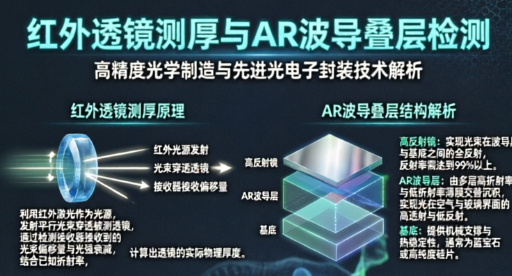
红外透镜测厚与AR波导叠层检测: 光学测厚仪的"特种"战场
常规玻璃测厚已经成熟,但红外材料"看不见"、AR波导"叠不准"——这两个特种场景,才是光学测厚仪真正的分水岭
2026-09-21
-

1ppm级弱吸收怎么测?光热透镜法原理、设备与应用解析
在高功率激光系统中,光学元件哪怕只有百万分之一量级的吸收,也可能在强光辐照下演化为热透镜、热应力乃至激光损伤,成为限制功率提升的"隐形杀手"。要定量评价这类弱吸收(Weak Absorption),常规透过率/反射率法因信噪比不足而失效,工程上普遍采用基于光热效应(Photothermal Effect)的测量方法。本文解析光热透镜法的原理、系统构型与设备实现(以欧光科技官网PLI弱吸收测试仪为例),并给出典型应用与测量要点。
2026-09-20


