光纤弯曲半径对偏振态的影响机制及工程化应对策略
在保偏光纤系统的设计与部署过程中,光纤弯曲半径这一易被忽视的参数,往往成为制约系统性能稳定性的关键因素。看似微小的几毫米弯曲,可能引发偏振态的显著漂移,进而导致整个系统性能大幅下降。本文从工程应用视角,系统剖析弯曲半径影响偏振态的内在机理、问题表征、系统危害,并提出针对性的设计规范、误区规避及实操验证方案,为保偏光纤系统的稳健设计提供技术支撑。
一、偏振态受弯曲半径影响的核心机理
保偏光纤的核心工作原理基于其特殊设计的非对称结构,该结构能够稳定维持快轴与慢轴的偏振传输特性,而双折射(birefringence)是这一特性的物理基础。当光纤发生弯曲时,弯曲行为会引发光纤内部的应力分布变化,这种应力扰动直接导致光纤局部区域的双折射特性发生改变。
从工程实践来看,这种影响呈现明确的量化关联:光纤弯曲半径越小,弯曲频次越高,偏振态的漂移幅度就越显著。这一现象并非单纯的理论推导,而是在实际系统部署中频繁出现的工程难题,其隐蔽性使得诸多工程师在问题排查时陷入“黑盒子”困境。
二、弯曲诱导偏振问题的工程定位难点
(一)退偏效应的隐蔽性诱发
在保偏光纤系统调试中,多数工程师会重点关注接头对准精度与快轴对齐情况,认为满足这两项条件即可避免偏振问题。但实际情况是,弯曲引发的应力诱导双折射,并不会像连接器错位那样产生直观可见的故障表征,而是表现为偏振态的“渐进式漂移”,在长距离传输场景中,这种漂移还可能累积形成突发性跳变,给问题定位带来极大挑战。
(二)性能波动的误判误导
偏振方向的变化无法通过肉眼直接观测,系统层面仅能呈现出性能波动的宏观现象,如信号强度不稳定、测量结果偏差等。这种表象极易让工程师误判为光源衰减、探测器故障等常见问题,从而忽略了弯曲半径这一核心诱因,导致故障排查陷入低效循环。
三、偏振漂移对不同类型系统的工程影响
(一)干涉测量系统
偏振态的微小偏移会直接导致干涉对比度显著下降,而干涉对比度是保证测量精度的核心指标。这一变化会进一步放大系统的测量误差,尤其在高精度光学测量场景中,可能导致测量结果超出允许误差范围,影响后续数据分析与决策。
(二)相干通信系统
相干解调技术对偏振态的稳定性具有极高敏感性,偏振漂移会直接造成解调过程中的信噪比下降。信噪比的降低会导致信号解调的准确性降低,进而引发误码率上升,严重时会影响通信链路的正常传输,甚至导致数据丢失。
(三)激光加工系统
激光加工的质量与激光偏振态的稳定性密切相关,偏振态的不稳定会导致加工区域的能量分布不均。这一问题直接表现为加工精度波动、产品质量一致性下降,最终导致生产线良率降低,增加生产成本。
四、弯曲半径的工程设计规范与误区规避
(一)核心设计原则
保偏光纤系统的弯曲半径设计需遵循“远大于最小弯曲值”的核心原则,从工程实践经验出发,保守设计标准为弯曲半径>50×光纤直径。在系统安装空间受限的场景下,需采取针对性的优化措施:选用专用弯管进行路径约束、增加机械支撑结构固定光纤、严格禁止重复弯折行为,通过这些工程手段降低弯曲对偏振态的影响。
(二)常见工程误区
1.片面关注连接器对齐,忽视光纤路径中的弯曲影响,导致系统因隐蔽性偏振漂移出现性能问题;
2.认为微小弯曲不会对系统性能产生实质性影响,忽视了长期运行中弯曲应力的累积效应;
3.过度依赖“保偏”标签,认为采用保偏光纤即可完全规避偏振问题,缺乏对实际安装工况的考量。
这些误区的本质的是对偏振漂移的渐进性与累积性认知不足,实际工程中,梯度式的偏振漂移会逐步提升系统噪声水平,最终导致问题定位困难。
五、现场可执行的实操检验方法
(一)偏振消光比测量
借助偏振控制器进行打点式测量,通过量化偏振消光比指标,直接评估系统的偏振稳定性,判断弯曲是否对偏振态产生显著影响。
(二)弯矩条件下的性能对比
在不同弯曲力矩条件下,对系统核心性能指标(如干涉对比度、信噪比、加工精度等)进行对比测试,明确弯曲程度与性能衰减的关联规律。
(三)环境容忍度测试
利用温度/振动试验台模拟实际运行环境,测试系统在不同温湿度、振动条件下的偏振稳定性与整体性能表现,全面评估系统的鲁棒性,提前发现潜在的弯曲相关隐患。
六、工程结论
光纤弯曲半径绝非线缆安装中的“美观性参数”,而是直接决定偏振稳定性、系统鲁棒性与长期可靠性的核心工程指标。在保偏光纤系统设计与部署过程中,必须摒弃对弯曲影响的忽视心理,严格遵循弯曲半径设计规范,规避常见工程误区,并通过科学的实操检验方法验证系统性能。
忽视弯曲半径对偏振态的影响,本质上是为系统设定了先天的不稳定条件。只有将弯曲半径控制纳入系统整体设计考量,才能从根源上保障保偏光纤系统的稳定运行,满足高精度测量、高可靠通信、高质量加工等工程场景的应用需求。
-
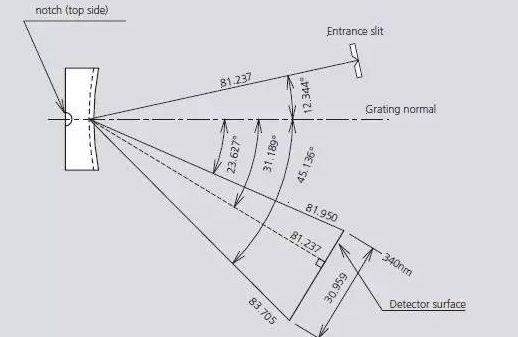
衍射光栅闪耀角与衍射角的测量:测角仪的方法与实践
衍射光栅是光谱仪、单色仪与激光系统的核心分光元件,其光栅常数与闪耀角直接决定分光性能。本文解析光栅方程、闪耀角测量方法,以及精密测角仪在光栅检测中的应用。
2026-10-30
-
单点金刚石车削(SPDT):一把天然金刚石刀,车出纳米级光学表面
为什么有的反射镜、红外透镜能直接"车"出来就能用?答案在单点金刚石车削(Single Point Diamond Turning, SPDT)——一种无需研磨抛光,直接用金刚石刀具车出光学级表面的超精密加工技术。
2026-10-30
-
快刀伺服与慢刀伺服:自由曲面光学元件到底该用哪种"伺服车削"?
微透镜阵列、衍射结构、HUD 反射镜、VR 波导模具……这些"不圆、不对称"的光学面,靠普通两轴车削车不出来,靠的就是快刀伺服(FTS)和慢刀伺服(STS)两类伺服车削技术。
2026-10-30
-
金刚石车削还是超精密磨削?光学元件加工路线怎么选
同样是"超精密加工",金刚石车削一把刀直接车出镜面,超精密磨削用砂轮磨掉硬脆材料。选错工艺,要么刀具瞬间报废,要么精度永远磨不上来。本文给出清晰的选型逻辑。
2026-10-29
-
红外光学材料怎么车?锗、硅、硫化锌、氟化钙的金刚石车削要点
红外镜头不像可见光镜头那样靠抛光,很多红外镜片是直接用单点金刚石车削"车"出来的。但锗、硅、硫化锌、氟化钙各有脾气,刀具磨损、脆性崩边、表面质量的控制方法各不相同。
2026-10-29


