道威棱镜与五角棱镜在工程光路中的应用辨析及选型研究
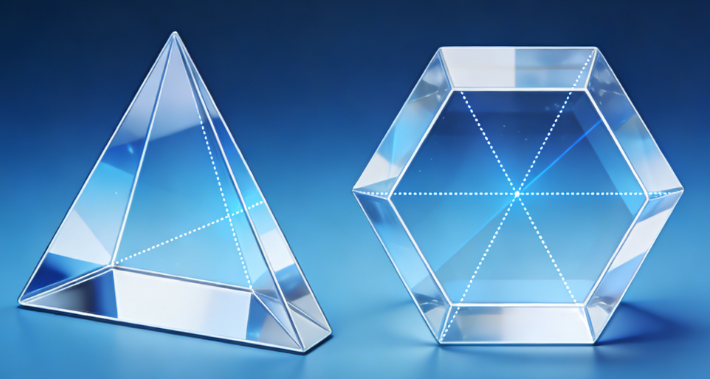
在工程光路设计领域,光束的旋转调控与路径折叠是核心技术环节,直接关系到系统的精度、稳定性及运行效率。道威棱镜(DovePrism)与五角棱镜(Pentaprism)作为该领域常用的光学器件,常被应用于光束方向调整场景,但二者的功能定位、性能特性及适用场景存在本质差异。若在实际工程中混淆二者的应用边界,将导致光路调试困难、系统精度下降、稳定性不足等一系列问题,甚至引发项目成本超支与周期延误。本文基于工程实践需求,系统剖析两类棱镜的核心差异、应用价值、常见误区及选型方法,为相关工程设计提供专业参考。
一、两类棱镜的核心性能差异
道威棱镜与五角棱镜在功能定位、性能特性等关键维度存在显著区别,其核心差异如下表所示:
| 对比维度 | 道威棱镜 | 五角棱镜 |
|---|---|---|
| 核心功能 | 实现光束像旋转(旋转角度 = 棱镜机械旋转角 ×2) | 实现光束方向偏折 |
| 入射角敏感性 | 极高 | 极低 |
| 旋转关联性 | 与棱镜机械旋转角呈 2 倍比例关系 | 与棱镜旋转角无关联 |
| 系统稳定性 | 中等偏低 | 极高 |
| 典型应用场景 | 图像旋转、光学扫描系统、同轴系统角度映射 | 精密折光、定向传输、光路折叠、测量定位系统、激光加工与测距 |
| 固有局限性 | 易因偏心引入像差,不适用于非共轴或发散光系统 | 无图像旋转功能,光路长度固定,体积通常大于道威棱镜 |
二、两类棱镜的功能价值与应用边界
(一)道威棱镜:聚焦图像旋转的动态调控
道威棱镜的核心技术价值在于其可实现输出像绕光轴的精准旋转,且旋转角度与棱镜机械旋转角呈固定的2倍比例关系,在对称光路条件下,其像差可得到有效控制。这一特性使其在特定动态光学系统中具备不可替代的优势,主要适用于图像旋转补偿、光学扫描、同轴系统角度映射等场景,能够满足系统对动态角度调控的需求。
但需明确其工程应用边界:道威棱镜对入射角度的敏感性极高,即使微小的安装偏心也会引入显著像差,导致光学性能劣化。因此,其不适用于自由空间内的固定折光场景,也无法适配非共轴或发散光系统。若违背这一应用逻辑,强行将其用于追求稳定折光的场景,将直接导致系统调试难度剧增、温度漂移明显等问题。
(二)五角棱镜:保障方向稳定的精密折光器件
五角棱镜的核心优势体现在其“反直觉”的稳定性特性——出射光方向几乎不受入射角度与棱镜自身旋转的影响。这一特性赋予其极高的安装误差容忍度,即使存在轻微的机械转动,也不会引入角度漂移,为光路方向的稳定性提供了可靠保障,因此被称为工程中的“方向保险器”。
基于这一核心价值,五角棱镜广泛应用于对光路方向稳定性要求极高的场景,包括精密对准基准、测量与定位系统、激光加工与测距、光路折叠等。其工程局限性主要表现为:不具备图像旋转调控功能,光路长度为固定值,且在同等应用需求下,其体积通常大于道威棱镜,需在系统设计阶段预留相应的安装空间。
三、工程应用中的典型误区及后果
在实际工程实践中,因对两类棱镜的功能特性认知不足导致的选型错误屡见不鲜,具体误区及对应后果如下:
1.以道威棱镜承担稳定折光需求:由于道威棱镜对入射角和安装精度的高敏感性,此类应用会导致系统对准难度显著增加,温度漂移现象突出,最终造成系统精度与稳定性双双下降。
2.以五角棱镜实现连续旋转功能:五角棱镜的结构特性决定其不具备图像旋转调控能力,此类选型会直接导致预期功能无法实现,造成前期设计与加工成本的浪费。
3.忽略机械装调规范:两类棱镜均有其特定的机械装调要求,若未严格遵循相关规范,将导致光学指标失效,无法达到设计预期。
4.仅以“折射角度”作为选型依据:折射角度仅为棱镜的基础性能参数,若脱离系统功能需求与运行状态,单纯以此为选型标准,将导致器件与系统需求不匹配,引发整体光学系统性能崩塌。
四、工程选型的科学决策方法
为确保选型的准确性,工程设计人员可通过明确以下两个核心问题,快速完成科学决策:
1.系统核心需求是实现图像旋转,还是仅调整光束传播方向?若需对图像进行旋转调控,应优先选择道威棱镜;若仅需实现光束方向的稳定偏折,五角棱镜为最优选择。
2.系统运行模式为动态旋转,还是长期稳定运行?动态旋转场景需利用道威棱镜的旋转关联性特性;长期稳定运行场景则需依托五角棱镜的高稳定性优势,避免角度漂移风险。
需特别说明的是,若工程设计同时提出“图像旋转”与“稳定折光”两类需求,说明当前系统架构存在设计缺陷,需重新优化架构设计,而非单纯依赖棱镜选型解决矛盾。
五、工程实践总结
在光学系统设计中,棱镜本身的采购成本并非核心支出,而因选型错误导致的调试周期延长、系统稳定性不足、后期维护成本增加等隐性代价,往往远超器件本身价值。因此,道威棱镜与五角棱镜的选型核心,在于精准匹配“系统功能需求”与“运行状态”,而非局限于单一性能参数的对比。
工程设计人员需深刻理解两类棱镜的核心差异与应用边界,摒弃“功能互换”的错误认知,以科学的选型方法为指导,结合系统的实际需求与运行场景做出决策。唯有如此,才能从源头保障光学系统的精度、稳定性与可靠性,降低工程风险,提升项目实施效率。
-
单点金刚石车削(SPDT):一把天然金刚石刀,车出纳米级光学表面
为什么有的反射镜、红外透镜能直接"车"出来就能用?答案在单点金刚石车削(Single Point Diamond Turning, SPDT)——一种无需研磨抛光,直接用金刚石刀具车出光学级表面的超精密加工技术。
2026-10-30
-
快刀伺服与慢刀伺服:自由曲面光学元件到底该用哪种"伺服车削"?
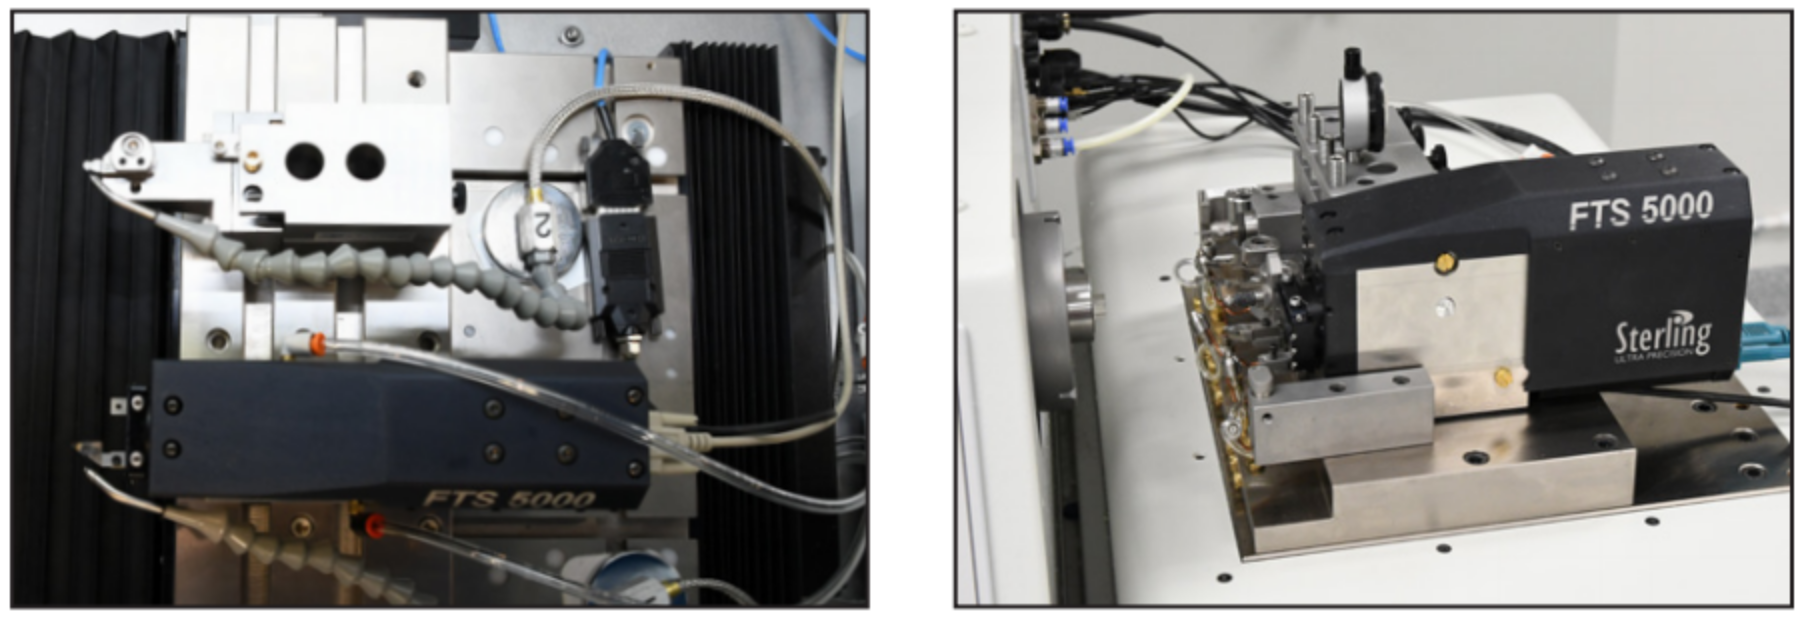
微透镜阵列、衍射结构、HUD 反射镜、VR 波导模具……这些"不圆、不对称"的光学面,靠普通两轴车削车不出来,靠的就是快刀伺服(FTS)和慢刀伺服(STS)两类伺服车削技术。
2026-10-30
-
金刚石车削还是超精密磨削?光学元件加工路线怎么选
同样是"超精密加工",金刚石车削一把刀直接车出镜面,超精密磨削用砂轮磨掉硬脆材料。选错工艺,要么刀具瞬间报废,要么精度永远磨不上来。本文给出清晰的选型逻辑。
2026-10-29
-
红外光学材料怎么车?锗、硅、硫化锌、氟化钙的金刚石车削要点
红外镜头不像可见光镜头那样靠抛光,很多红外镜片是直接用单点金刚石车削"车"出来的。但锗、硅、硫化锌、氟化钙各有脾气,刀具磨损、脆性崩边、表面质量的控制方法各不相同。
2026-10-29
-
单点金刚石飞削(Fly Cutting):大口径平面怎么"飞"出光学镜面
铜反射镜、铝平面、棱镜基底……这些大口径平面光学件,不用磨、不用抛,一把旋转的金刚石刀"飞"过表面,就能得到纳米级的平面度与光洁度。这就是单点金刚石飞削。
2026-10-29


