

定心车镜片偏心补偿技术规范与实施指南
镜片偏心是精密光学制造过程中影响光学系统成像质量的关键工艺偏差,其核心表现为镜片光轴与几何轴的不重合。本文系统阐述定心车镜片偏心的基本理论、检测技术、补偿方法、差异化实施要点及效果验证标准,明确从检测到验证的全流程技术规范,为高精度光学元件制造提供标准化技术参考,助力提升光学系统的分辨率、对比度及传输稳定性。

一、镜片偏心的基本理论与危害
(一)定义与计量规范
核心定义:镜片偏心特指镜片光轴(两球面曲率中心的连线)与几何轴(外圆对称轴)无法重合的工艺偏差,是光学加工中典型的形位公差缺陷。
计量方式:
角偏移法:以光轴相对定位轴的角度偏差为核心指标,测量精度可达±0.1″~±1″,为高精度光学元件制造的优选计量方式。
线偏移法:通过测量曲率中心处光轴与几何轴的垂直距离实现计量,单位为毫米(mm),测量精度为±1μm~±10μm,适用于通用光学加工检测场景。
(二)偏心的技术危害
镜片偏心会直接导致光线偏离设计光路,引发像散、彗差等非线性像差,显著降低光学系统的分辨率与对比度;同时造成视场边缘模糊、光晕等现象,影响光学设备的终端使用效果,严重时可能导致整个光学系统无法达到设计指标。
二、镜片偏心的高精度检测技术
(一)定心车集成检测系统配置
现代高精度定心车(如ACL系列、ATS系列)均搭载一体化检测模块,核心配置包括:
自准直仪:通过捕捉镜片反射十字像的跳动轨迹,实时采集并计算偏心参数;
OptiCentric专业分析软件:可视化呈现X/Y轴偏心值、倾斜量及动态变化曲线,支持数据追溯与分析;
360°旋转测量单元:连续采集光轴轨迹数据,有效消除单点测量误差,提升检测结果的可靠性。
(二)标准化检测流程
装夹固定:采用真空吸附或柔性夹持方式固定镜片,避免夹持应力产生假性偏心,确保镜片与夹具基准面贴合度≥95%;
系统启动:设定转台转速为50~200r/min,同步开启检测系统进行数据采集;
偏差判定:基于十字像轨迹特征判断偏差类型,其中上下同步、左右相反为光轴平移误差(水平/垂直方向偏移),上下相反、左右同步为光轴倾斜误差(俯仰/偏摆角度偏差);
数据记录:精准记录μm级偏心数值与偏差方向,作为后续补偿调整的核心依据。
三、偏心补偿核心工艺:敲击调整法的规范实施
(一)技术原理
通过精准敲击定心车气浮转台的偏心调节旋钮与倾斜微调机构,逐步修正镜片的空间姿态,实现光轴与机械旋转轴的精准重合,其核心在于“微量调整、实时反馈、逐步收敛”。
(二)核心操作原则与流程
操作原则:严格遵循“先调偏心,后调倾斜”的核心原则,避免调整顺序混乱导致的精度失控;
分步实施流程:
第一步:粗调偏心(误差削减阶段)。针对检测确定的偏心方向,沿对应象限轻敲调节机构,单次调整量控制在检测值的10%~20%,目标将偏心值降至初始值的1/3~2/3,避免过调;
第二步:精调倾斜(精度收敛阶段)。切换至倾斜调整模式,沿球面法线方向步进式搜索误差最小值,每次调整后保持转台旋转至少1圈,观察十字像稳定性,直至偏差无显著变化;
第三步:迭代优化(精度固化阶段)。若调整后误差反向增大,立即沿原方向反向微调(不切换调整类型),交替进行偏心与倾斜修正,最终倾斜调整对精度收敛的贡献占比可达60%以上。
(三)关键操作规范
调整幅度控制:采用“小幅度渐进式”调整策略,单次调整量不得超过检测值的20%;
平衡调整要求:对双球面镜片需实施“两面平衡调整”,避免单面过矫正引发的二次偏心;
工具使用规范:采用钛合金或硬质合金专用微调工具,工具头部需包裹橡胶保护套,禁止使用普通工具或直接用手接触调整机构。
四、不同类型镜片的差异化补偿技术要点
(一)单球面镜片
核心目标为确保球面顶点法线与旋转轴重合,操作中仅需针对单一球面进行偏心与倾斜的协同调整,重点控制球面顶点的定位精度。
(二)双球面镜片(主流应用类型)
需规避“单面最优、另一面超差”的恶性循环,优化策略为优先修正误差较大表面,再通过微量微调平衡另一面,通常迭代3~5次即可实现精度收敛,确保两面偏心值均满足工艺要求。
(三)柱面/散光镜片
新增轴位(θ角)精度控制维度,轴位公差需控制在±0.5°~±1°,补偿过程中需采用“三维联动调整”逻辑,同步优化X/Y轴偏心、倾斜量及轴位角度,确保散光矫正精度。
(四)带中心孔镜片
因无法直接检测内孔基准面的偏心状态,采用“辅助透镜法”实施补偿:
定制高精度辅助小透镜,其偏心公差≤2μm,光胶贴合面的平面度需达到0.3μm/100mm;
通过光胶工艺将辅助透镜固定于中心孔,形成“原镜片-辅助透镜”组合件;
以辅助透镜外表面为检测基准,间接实现原镜片的偏心检测与调整。
五、自动定心车的智能补偿技术应用
现代数控定心车(如ATS-500系列)已实现偏心补偿的全自动化闭环控制,核心技术特征如下:
(一)闭环控制流程
自动测量:通过激光位移传感器与自准直仪协同采集偏心数据,测量重复精度±0.1μm;
智能计算:基于镜片曲率、材质、尺寸等参数,通过专用算法优化补偿量,确保调整的精准性;
精准执行:由伺服电机驱动微调机构,重复定位精度±0.1μm,实现补偿过程的自动化闭环控制。
(二)多镜片组协同补偿
系统级分析:通过光学建模技术模拟整组镜片的偏心累积效应,明确各镜片的偏心影响权重;
反向补偿策略:通过调整后续镜片的偏心方向与数值,抵消前组镜片的偏差影响,实现整组光轴的一致性优化;
精度目标:确保多镜片组的整体光轴一致性误差≤3μm。
六、补偿效果的标准化验证流程
(一)最终偏心检测
核心指标为偏心值≤5μm(高精度镜片≤2μm),视觉判断标准为转台旋转时,十字像稳定无明显晃动,轨迹圆直径≤10μm。
(二)边厚差验证
采用精度±0.001mm的数显千分尺,测量镜片对称点的边缘厚度,合格标准为对称点厚度差0.02mm,确保镜片几何形状的对称性。
(三)成像质量实测
搭建模拟实际应用场景的光路测试平台,检测光学系统的分辨率、像散系数及视场均匀性,合格判据为成像无明显畸变,各项光学指标满足设计要求。
七、工艺保障体系与注意事项
(一)装夹工艺控制
采用气浮夹具或柔性橡胶垫作为夹持介质,避免夹持压力导致镜片变形(变形量需控制在≤1μm);装夹前需清洁镜片与夹具基准面,消除杂质导致的间隙误差。
(二)环境条件要求
温度控制:操作环境温度需稳定在20±1℃,温度波动每超出±1℃,偏心测量误差将增加约3μm;
振动隔离:环境振动幅值≤5μm,操作区域需远离铣床、磨床等重型加工设备,必要时配置隔振平台;
洁净度要求:操作区域洁净度需达到Class1000级,避免粉尘附着影响检测精度与调整效果。
(三)异常处理规范
若补偿后偏心值仍>50μm,需按以下流程排查:
采用应力仪检测镜片毛坯的内部应力,若应力超标需重新筛选毛坯;
检测夹具基准面的平面度与垂直度,确保基准面精度≤0.5μm;
检查定心车转台的旋转精度,若跳动量超标需进行设备校准。
定心车镜片偏心补偿是精密光学制造的核心工艺环节,其技术核心在于构建“精准检测-规范调整-迭代验证”的全流程管控体系。通过严格遵循“先偏心后倾斜”的调整原则,结合不同镜片类型的差异化补偿策略,依托现代定心车的智能检测与闭环控制功能,可实现偏心误差的高效精准控制,确保镜片光轴与几何轴的高度重合。本指南所明确的技术规范与实施流程,可为精密光学元件制造企业提供标准化技术支撑,助力提升光学系统的整体性能与可靠性。
-
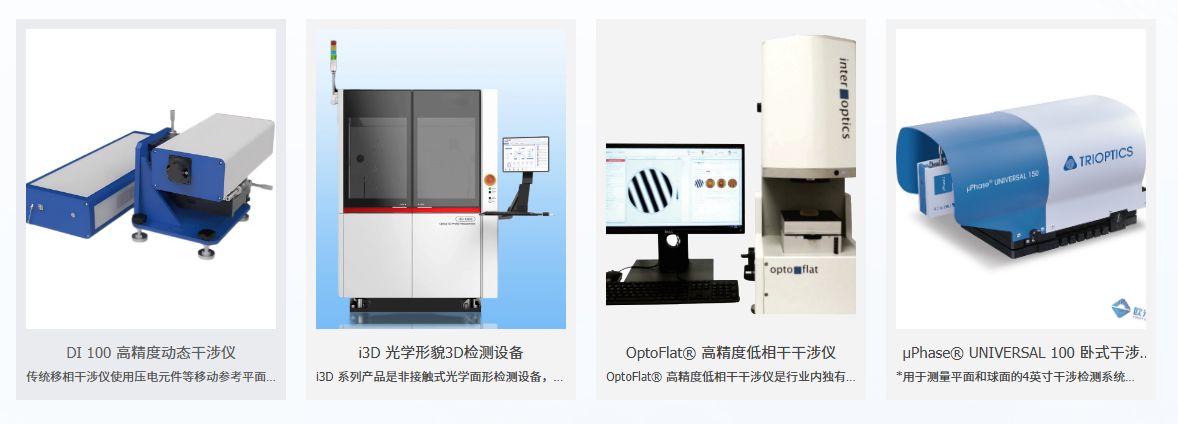
泰曼-格林与斐索干涉仪:两种经典干涉仪的原理、区别与选型
在光学面形与波前检测中,泰曼-格林(Twyman-Green)与斐索(Fizeau)干涉仪是两种最经典、最常见的构型。同样是干涉测量,两者在光路结构、适用范围、精度表现与使用门槛上却有着本质区别。很多工程师面对"该用哪一种"时常常犹豫。本文从光路原理出发,系统梳理两者的差异,并给出选型建议。
2026-11-20
-
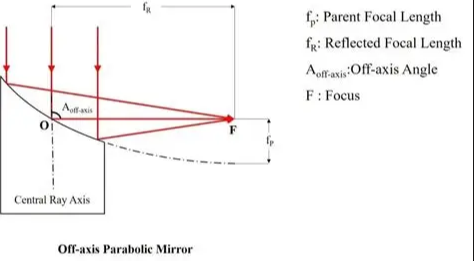
离轴抛物面反射镜的面形检测:难点、方法与干涉测量
离轴抛物面镜(Off-Axis Parabolic Mirror, OAP)没有中心遮挡,能把点光源准直为理想平行光或把平行光无像差地聚焦,是空间光学、红外系统、激光应用中的关键元件。但它"离轴"的特性,也让面形检测变得格外棘手——没有旋转对称中心,传统检测方法往往失效。本文解析离轴抛物面的特点与面形检测难点,并介绍干涉检测方案。
2026-11-20
-
多层透明结构的分层测厚:低相干干涉如何"一层层剥开"测量
OLED 盖板与触控层的贴合、汽车夹胶玻璃、多层光学贴合模组、复合膜材……越来越多的产品不再是单一材料,而是多层透明材料叠在一起。要控制这些产品的质量,需要分别测出每一层的厚度,而不是只知道总厚。低相干干涉法凭借其界面分辨能力,能做到"一层层剥开"地测量各层厚度。本文解析多层结构分层测厚的原理与应用。
2026-11-20
-
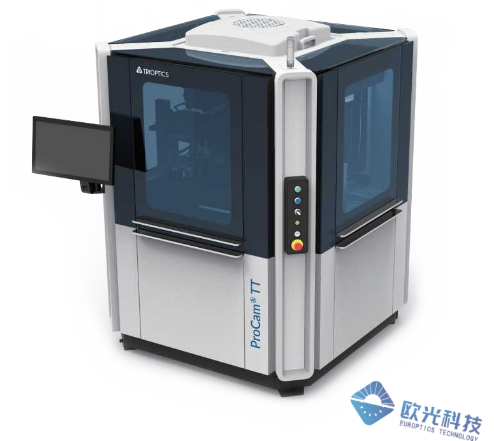
摄像头模组检测的四道关卡:从一片镜片到一台整机
镜片到一台能用的模组,中间有四道质量关卡。每一关检测的参数不同、用的设备不同,任何一关漏检,问题都会流到下一关,最终变成整机返修或客户投诉。
2026-11-19
-
中心偏差和空气间隔,为什么要放在一台设备上测
一个镜头能不能用,取决于两件事:看得清不清,和对得准不准。
2026-11-19


