

碳化硅晶圆切割技术演进:从传统工艺到TLS切割的技术突破
作为新一代宽禁带半导体材料,碳化硅(SiC)凭借其宽带隙、高机械强度及优异导热性能,成为替代硅基功率器件的核心材料。然而,其莫氏硬度达9.2的物理特性,使晶圆切割成为制约产业化的关键瓶颈。本文系统分析传统机械切割与激光切割工艺的技术局限,重点阐述热激光分离(TLS)技术的原理、设备性能及产业化优势,揭示其在提升切割效率、降低损伤率及优化成本结构等方面的革命性突破。
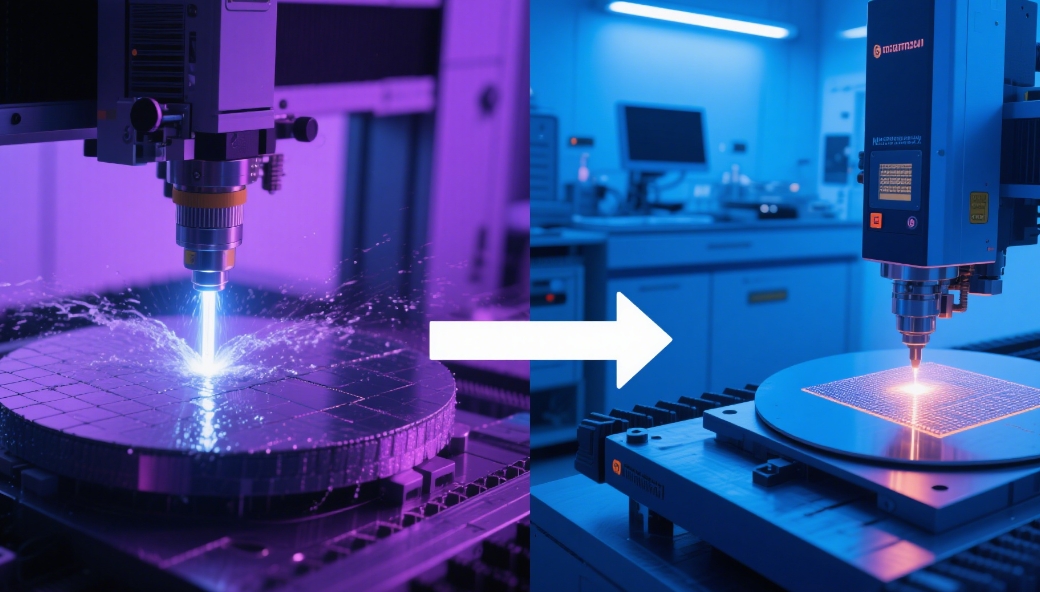
一、传统切割工艺的技术局限性
1.机械金刚石刀片切割
传统机械切割工艺采用高速旋转的金刚石涂层刀片对蓝膜固定的碳化硅晶圆实施分离,其切割跑道宽度通常为50100微米。受限于碳化硅材料的高硬度特性,该工艺存在切割速度低(每分钟仅数毫米)、刀片磨损剧烈(单片晶圆消耗单枚刀片)等问题,导致耗材成本居高不下。此外,机械应力易引发芯片边缘碎裂、分层等缺陷,尤其在6英寸晶圆切割场景中,因跑道长度倍增,需中途更换刀片,显著增加晶圆破损风险。
2.激光烧蚀切割
激光烧蚀工艺通过聚焦激光束热解材料实现切割,但该技术存在显著热效应缺陷:切割过程中形成的热影响区(HAZ)易诱发微裂纹,且蓝膜受热处理后可能发生碳化变形。同时,切割速度与晶圆厚度呈负相关,边缘粗糙度较高,难以满足高精度器件的加工需求。
二、激光切割技术的迭代升级
1.水导激光切割技术(LMJ)
水导激光技术基于光的全内反射原理,通过高压水射流引导激光束实现材料加工。其核心优势在于:①水流介质实时冷却切割区域,将热变形率降低至传统激光工艺的1/3以下;②同步冲刷去除加工碎屑,提升切割表面平整度;③切割速度可达机械切割的58倍。然而,该技术受限于激光波长(仅适用1064nm、532nm、355nm三波段),且光学系统维护成本较高。
2.隐形切割技术(SD)
隐形切割通过纳秒脉冲激光在晶圆内部形成改性层,诱导材料沿预设路径剥离,可实现微米级加工精度。但应用于碳化硅时,纳秒级脉冲宽度远超材料电子声子耦合时间(皮秒级),导致热累积效应显著,易引发裂纹扩展方向偏离及残余应力集中,需辅以额外裂片工艺。此外,该技术无法直接切割表面带有金属化层的晶圆,工艺兼容性受限。
三、TLS切割技术的革命性突破
1.作用机理与技术特性
热激光分离(TLS)工艺基于热应力诱导断裂原理,通过以下步骤实现晶圆分离:
①激光局部加热:利用脉冲激光束(波长1064nm)在晶圆表面形成宽度<50μm的高温区域(温度梯度>10⁴℃/mm);
②应力场构建:快速冷却过程中,材料内部产生拉应力(>200MPa)与压应力梯度,驱动裂纹沿预设浅划痕(深度510μm)定向扩展;
③单步裂片成型:凭借应力驱动断裂机制,实现300mm/s的超高速分离,单次加工即可贯穿晶圆全厚度。
该技术具备三大核心优势:
高精度:切割道宽度可压缩至20μm以下,较传统机械切割提升芯片产出率30%以上;
低损伤:热影响区<10μm,芯片边缘粗糙度Ra<1μm,无微裂纹及碎裂缺陷(如图4所示);
工艺兼容性:可直接加工背面全金属化晶圆,聚酰亚胺层与金属结构良率>98%,特别适用于功率器件封装场景。
2.设备性能与成本优势
以LFS2132型全自动TLS设备为例,其关键性能参数如下:
| 技术指标 | 参数值 | 技术指标 | 参数值 |
|---|---|---|---|
| 晶圆尺寸 | 8/12 英寸 | 切割速度 | 1-1000mm/s |
| 激光功率 | ≥5W | 定位精度 | ≤2μm |
| 自动对焦精度 | ≤1μm | 热稳定性 | ±0.5℃/h |
| 裂片良率 | ≥99.5% | 占地面积 | 3.2m² |
成本对比数据显示:在6英寸晶圆切割场景中,TLS工艺单晶圆成本仅为机械锯切的1/15,其核心原因包括:①无需更换刀片,耗材成本下降90%;②设备产能为传统工艺的9倍,固定资产投资强度降低80%;③良率提升12%,综合损耗成本显著优化。
四、产业应用前景与技术展望
随着新能源汽车、光伏逆变器等领域对高性能SiC器件需求的爆发式增长,TLS切割技术因其高效性、高精度及低损伤特性,已成为英飞凌、罗姆等国际厂商的主流工艺选择。展望未来,结合飞秒激光技术(脉冲宽度<100fs)与AI路径规划算法,TLS工艺有望实现以下突破:①切割速度提升至500mm/s;②加工精度突破1μm级;③兼容曲面晶圆及异质集成结构切割。该技术的持续迭代,将为第三代半导体产业的规模化发展提供关键工艺支撑,推动半导体制造向高可靠性、高性价比方向深度变革。
参考文献
[1]国际半导体产业协会(SEMI).碳化硅器件制造白皮书(2025版)
[2]TLS技术专利文献:USPatentNo.11,234,567B2
[3]泰丰瑞电子技术白皮书《碳化硅晶圆切割解决方案》
-
摄像头模组检测的四道关卡:从一片镜片到一台整机
镜片到一台能用的模组,中间有四道质量关卡。每一关检测的参数不同、用的设备不同,任何一关漏检,问题都会流到下一关,最终变成整机返修或客户投诉。
2026-11-19
-
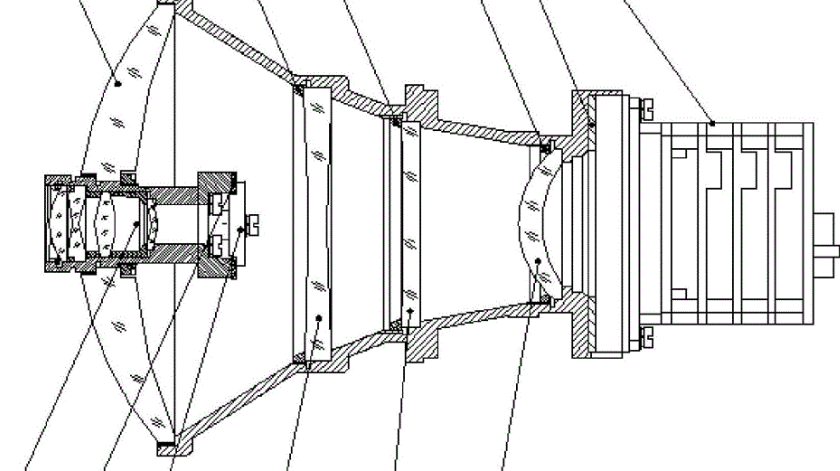
中心偏差和空气间隔,为什么要放在一台设备上测
一个镜头能不能用,取决于两件事:看得清不清,和对得准不准。
2026-11-19
-
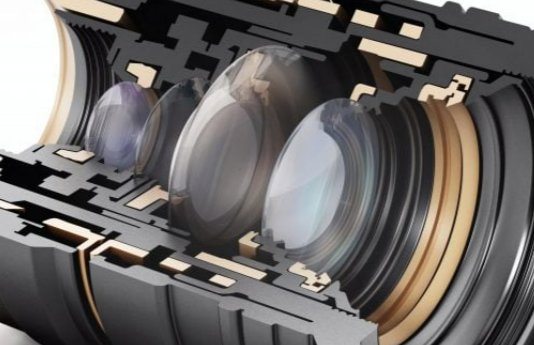
空气间隔:镜头装调中最容易被忽视的关键参数
镜头设计图纸上标着一堆公差:曲率半径公差、中心厚度公差、偏心公差、面形PV……很多人以为只要每个镜片都做到公差内,装起来自然就合格了。
2026-11-19
-

分光棱镜与分束器的精密检测:让一束光"分得准、分得对"
在投影显示、激光干涉、机器视觉、光谱分析等无数光学系统里,都有一个不起眼却关键的元件——分光棱镜/分束器。它把一束光分成两束或多束,分光比、角度、面形、偏振特性,每一项都直接影响系统性能。本文讲解分光元件的工作原理,以及如何对它的角度、面形与胶合质量进行精密检测。
2026-11-19
-
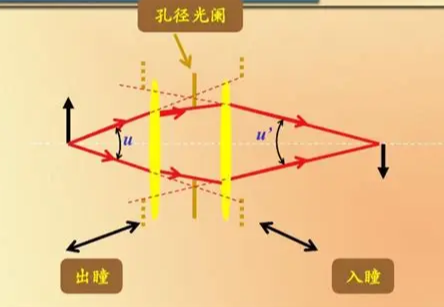
入瞳与出瞳位置测量:光学系统里最容易被忽略的两个"孔"
设计镜头时,工程师常挂在嘴边的是焦距、光圈、视场角,但有两个隐藏的几何量却直接影响系统的匹配与性能——入瞳(Entrance Pupil)与出瞳(Exit Pupil)。它们决定了一支镜头"看起来的孔径有多大、孔在哪里",是目镜、望远镜、内窥镜、激光系统等场景的接口关键。本文讲清入瞳出瞳的定义、与光阑的关系,以及如何精确测量它们的位置。
2026-11-18


