为什么选择非接触式三维光学轮廓仪,该设备有什么的优势?
为什么要选择非接触式三维光学轮廓仪呢?首先,它采用了先进的MWLI®技术,能够进行高精度的非接触式3D形貌测量,避免了传统接触式测量可能对被测物体造成的损伤。这对于一些对表面质量要求极高的物体,如非球面镜片、球面、平面和自由曲面等,尤为重要。

该设备的优势众多。其一,它具有极高的测量精度,再现性≤±50nm(3σ),能够满足您对高精度测量的需求。其二,它具有出色的测量稳定性,Power变化<±20nm(3σ),PV变化<±5nm(3σ),确保测量结果的可靠性。其三,它的测量速度快,例如,测量直径为30mm、Roc为60mm、100points/mm²的物体仅需1:45分钟,大大提高了工作效率。
LUPHOScan260/420HD还具有很强的灵活性。它可以测量各种不同的表面类型,包括透明材料、金属零件和磨砂表面等。对于不常见的表面形状,如平顶或有拐点的轮廓,也能轻松应对。最大测量直径可达420mm,能够满足各种尺寸物体的测量需求。
该系统还具备功能强大的软件模块,LUPHOSoft软件模块可提供对复杂的或不连续光学元件的直接测量,能够对各种特殊形状进行3D面形测量,并包含复杂的数据分析工具,方便您对测量数据进行深入分析。
非接触式轮廓仪LUPHOScan260/420HD凭借其高精度、稳定性、测量速度快和灵活性等优势,为您提供了一种可靠、高效的测量解决方案。选择它,就是选择了品质与卓越,将为您的工作带来极大的便利和价值。
-
横向色差与纵向色差:镜头色差异从哪里来,怎么测?
白光是由不同波长的光组成的复合光。由于透镜材料对不同波长的光折射率不同,不同颜色的光经过透镜后会产生不同的折射角度和焦距——这就是色差(Chromatic Aberration)。
2026-09-29
-
镜片一装上去像就变?光学元件应力双折射的成因、定量检测与装夹启示
不少装调工程师都遇到过这样的情况:一片单独检测合格的镜片,装进镜筒、拧上压圈后,波前或偏振状态却发生了变化;胶合固化后的透镜,在偏光仪下出现一圈圈彩色条纹。这些现象背后,往往是同一个"看不见的变量"——应力双折射(Stress Birefringence)。本文梳理应力双折射的成因、它对光学性能的影响、定量检测原理与相关标准,并讨论它对光学装夹(预紧力/应力平衡)的实际启示。
2026-09-29
-
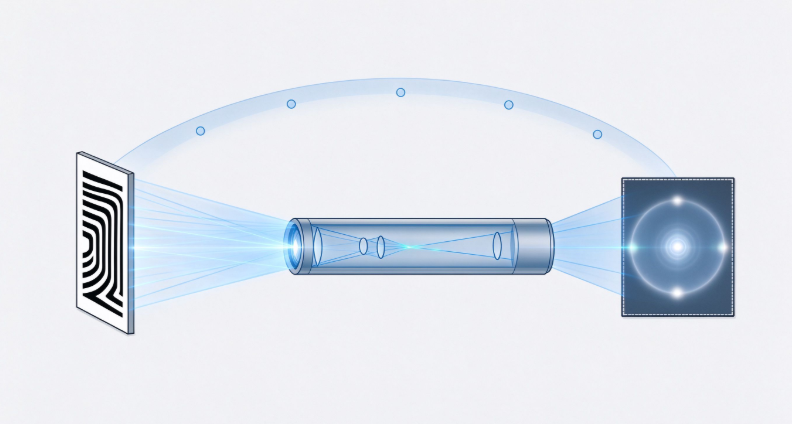
130°大视场、25点测量、60秒出MTF 内窥镜光学性能怎么做量产检测?
无论是腹腔、关节、鼻窦等硬管内窥镜,还是电子胃肠镜、胶囊内镜,医生都要通过一根细长的镜体看清体内细节。视场够不够大、边缘清不清晰、有没有变形,直接关系到病灶能否被发现。随着医用内窥镜国产替代加速、工业孔探应用增多,仅靠人工看分辨率板"数线对"已难以满足量产质控要求。本文结合 TRIOPTICS 的 ImageMaster® ENDO PRO 内窥镜专用光学传递函数测量仪,梳理内窥镜光学检测的特殊点、MTF 测量方法与量产化设备实现。
2026-09-28
-
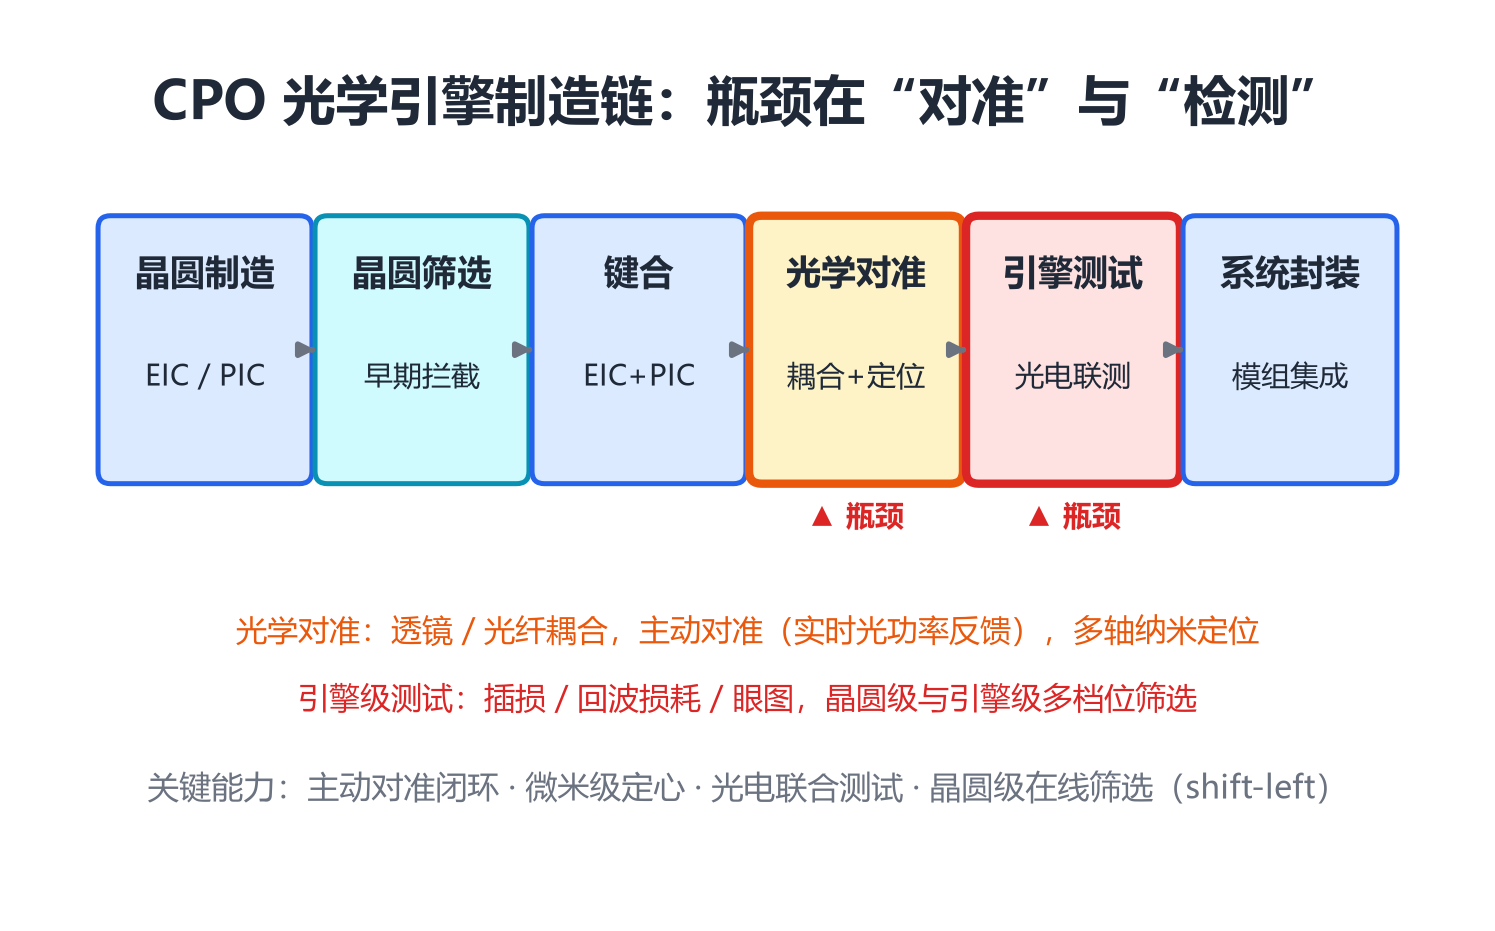
AI 芯片扩产,卡在"最后一道“光学关”——从 CoWoS 到 CPO,为什么光学对准与检测成了新瓶颈
9 月初的 SEMICON Taiwan 2026 上,多家国际机构的调研罕见地指向同一个判断:AI 半导体的扩产,正在从“前端增产”走向“全链条扩产”——产能压力从晶圆厂蔓延到先进封装、光互连和测试。而对光学行业的人来说,这条链的末端藏着本次展会最实在的信号:量产的卡点,恰好落在了光学对准与检测上。
2026-09-28
-
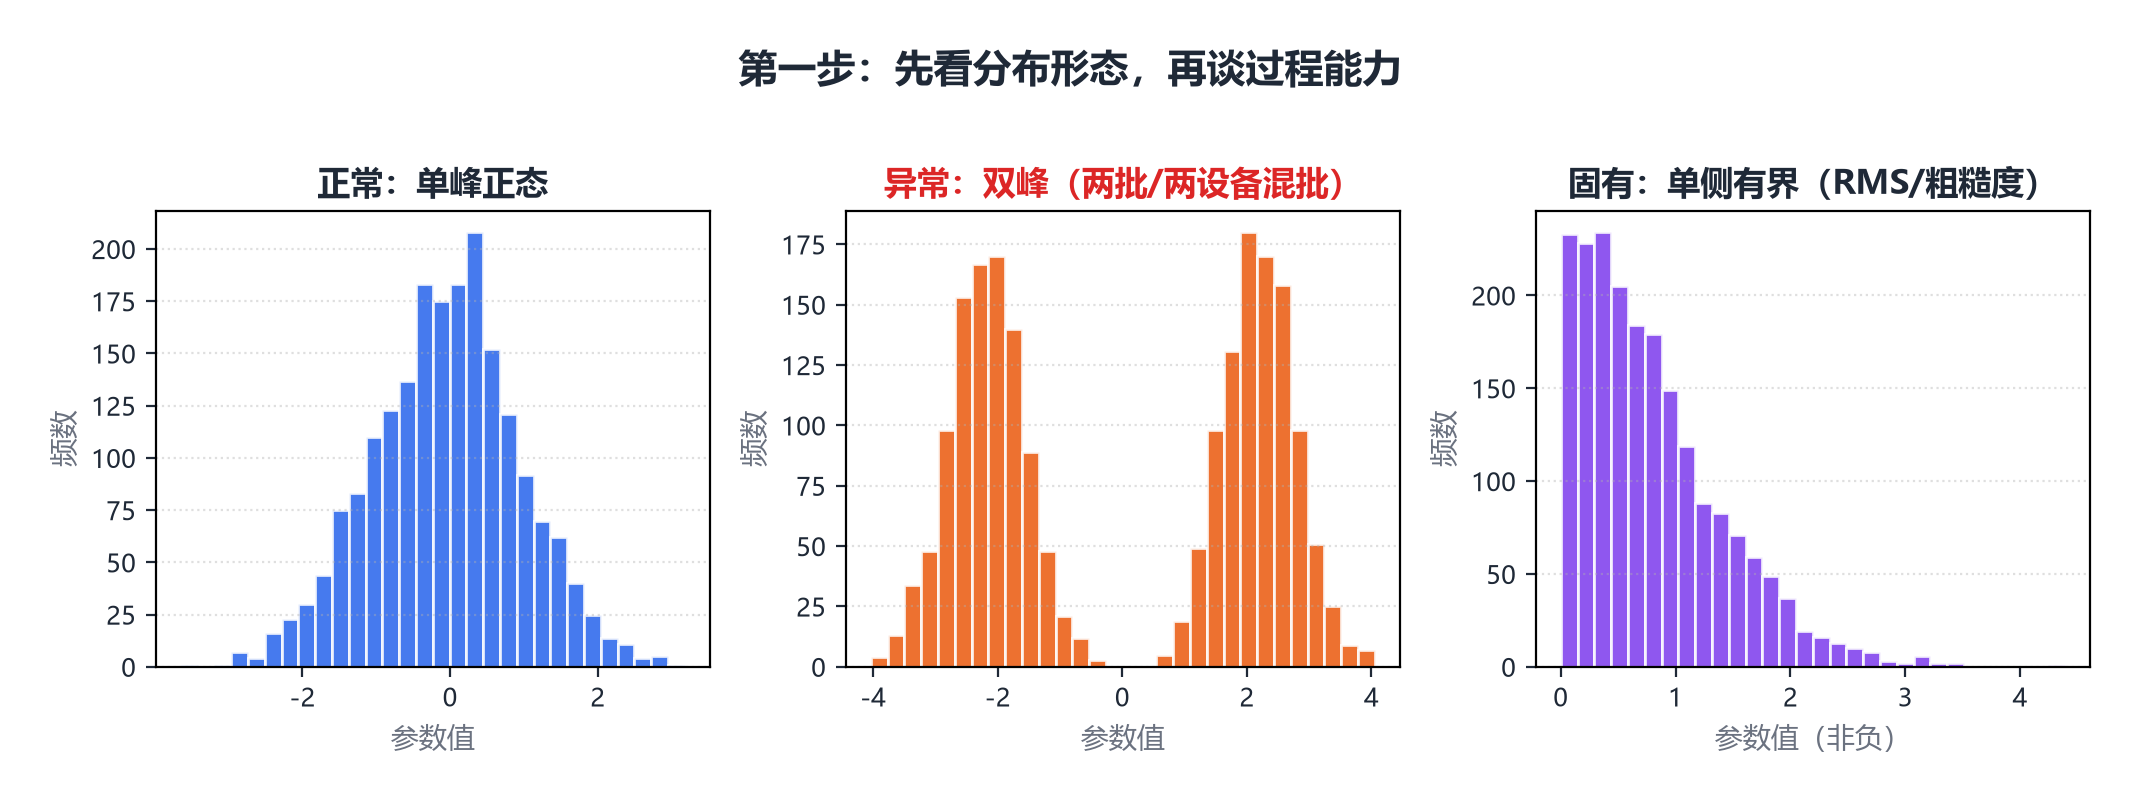
批产一致性数据读图指南:单片合格,为什么批次还是不达标
一条 MTF 曲线、一张波面图、一份偏心报告。但量产阶段真正决定交付质量的,往往是批次数据的一致性:100 片镜头里每一片都过规格,并不意味着这一批就是稳定的。
原因在于下游系统通常由多片光学元件级联构成。单片各自满足容差,其偏差在系统内随机叠加后,合成波前误差会显著放大;批内离散度越大,装配后系统性能的可预测性越差。因此,读批次数据的方法与读单片数据有本质区别:关注的不是"某一片好不好",而是"整批是否受控、变异来自哪里"。2026-09-28


