

激光加工切割有哪些主要参数?
激光切割加工是用不可见的光束代替了传统的机械刀,具有精度高,切割快速等特点,那么,激光加工切割有哪些主要的参数呢?下面和欧光科技一起来了解一下吧。
1、光束模式
基模也称高斯模,是切割最理想的模式,主要出现在功率小于1kW的小功率激光器。多模,是高阶模的混合,在相同功率下多模的聚焦性差,切割能力低,单模激光的切割能力和切割质量优于多模。
2、激光功率
激光切割所需要的激光功率主要取决于切割材料、材料厚度和切割速度要求。激光功率对切割厚度、切割速度、切口宽度等有很大影响。一般激光功率增大,所能切割材料的厚度也增加,切割速度加快,切口宽度也有所加大。
3、焦点位置
焦点位置对切口宽度影响较大。一般选择焦点位于材料表面下方约1/3扳厚处切割深度最大,且口宽度最小。
4、焦矩
切割较厚钢板时,应采用焦矩较长的光束,以获得垂直度良好的切割面。焦点深度大,光斑直径也增大,功率密度随之减小,是切割速度降低。要保持一定的切割速度需要增大激光功率。切割薄板宜采用焦距较小的光束,这样光斑直径小,功率密度大,切割速度快。
5、辅助气体
切割低碳钢多采用氧气作切割气体,以利用铁-氧燃烧反应热促进切割过程,而且切割速度快,切口质量好,可以获得无挂渣的切口。其压力增大,动能增加,排渣能力增强;切割气压的大小根据材料、板厚、切割速度和切割表面质量因素确定。
6、喷嘴结构
喷嘴的结构形状和出光口尺寸大小,也影响激光切割质量和效率,不同的切割要求选用不同的喷嘴。常用的喷嘴形状有:圆柱形、锥形、正方形等形状。激光切割一般采用同轴(气流与光轴同心)吹气方式,如气流与光轴不同轴,那么在切割时易产生大量的飞溅。为保证切割过程的稳定性,通常要控制喷嘴端面与工件表面的距离,一般为0.5~2.0mm,以便切割顺利进行。
-
泰曼-格林与斐索干涉仪:两种经典干涉仪的原理、区别与选型
在光学面形与波前检测中,泰曼-格林(Twyman-Green)与斐索(Fizeau)干涉仪是两种最经典、最常见的构型。同样是干涉测量,两者在光路结构、适用范围、精度表现与使用门槛上却有着本质区别。很多工程师面对"该用哪一种"时常常犹豫。本文从光路原理出发,系统梳理两者的差异,并给出选型建议。
2026-11-20
-
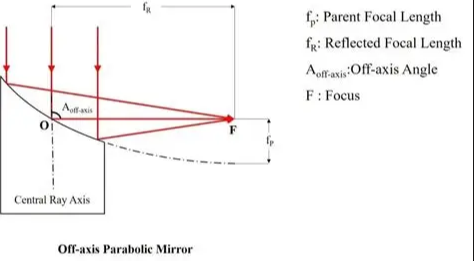
离轴抛物面反射镜的面形检测:难点、方法与干涉测量
离轴抛物面镜(Off-Axis Parabolic Mirror, OAP)没有中心遮挡,能把点光源准直为理想平行光或把平行光无像差地聚焦,是空间光学、红外系统、激光应用中的关键元件。但它"离轴"的特性,也让面形检测变得格外棘手——没有旋转对称中心,传统检测方法往往失效。本文解析离轴抛物面的特点与面形检测难点,并介绍干涉检测方案。
2026-11-20
-
多层透明结构的分层测厚:低相干干涉如何"一层层剥开"测量
OLED 盖板与触控层的贴合、汽车夹胶玻璃、多层光学贴合模组、复合膜材……越来越多的产品不再是单一材料,而是多层透明材料叠在一起。要控制这些产品的质量,需要分别测出每一层的厚度,而不是只知道总厚。低相干干涉法凭借其界面分辨能力,能做到"一层层剥开"地测量各层厚度。本文解析多层结构分层测厚的原理与应用。
2026-11-20
-
摄像头模组检测的四道关卡:从一片镜片到一台整机
镜片到一台能用的模组,中间有四道质量关卡。每一关检测的参数不同、用的设备不同,任何一关漏检,问题都会流到下一关,最终变成整机返修或客户投诉。
2026-11-19
-
中心偏差和空气间隔,为什么要放在一台设备上测
一个镜头能不能用,取决于两件事:看得清不清,和对得准不准。
2026-11-19


