
激光加工与机械加工的对比
激光,全称是受激辐射光放大,英文全称是:Light Amplification by Stimulate Emission of Radiation;缩写为:Laser。它是一种新型光源,具有其他光源无法比拟的相干性、单色性、方向性和高输出功率等特点。
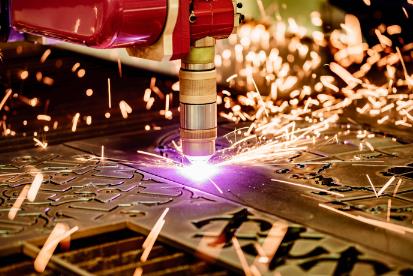
将激光聚焦到一点,焦平面上的功率密度可达105-1013w/cm2.激光焊接利用激光束优良的方向性和高功率密度来进行工作。激光束通过光学系统聚焦在很小的区域上,在很短的时间内,在焊接区域形成能量高度集中的局部热源区域,从而熔化被焊物体,形成牢固的焊点和焊缝。
与传统机械加工相比,激光加工具有以下特点:
1、处理速度快;
2、热变形和热影响区小(适合加工高熔点、高硬度、特殊材料);
3、零件可进行局部热处理;
4、加工形状复杂的零件和微小零件,也可在真空中加工;
5、加工无噪音,对环境无污染;
6、与自动控制和计算机技术相结合,易于实现自动化;
7、由于加工方法先进,可以改进现有的产品结构和材料。
延伸阅读:
激光加工与机械加工在定义、原理和应用方面存在显着差异。
1、激光加工是利用高功率密度激光束照射工件,利用光能的热效应对材料进行焊接、钻孔和切割的工艺过程。基本原理主要是激光热加工和激光冷加工。激光热加工主要是利用激光能量产生的热效应使物体温度升高,引起相变、熔化或汽化等来达到加工目的。主要用于金属或非金属材料的焊接和切割。激光冷加工利用较短波长的激光束引起和控制材料的化学反应,主要用于半导体工业。
2、机械加工是通过机械设备改变工件外部尺寸或性能的过程。根据加工方法不同,可分为切削加工和压力加工,涵盖铸造、锻造、冲压、焊接等多种工艺。机械加工通常在室温下进行,不会引起工件的化学或物理相变,即冷加工。但在某些情况下,也可能在高于或低于正常温度下进行,引起工件发生化学或物理相变,即热处理。
-
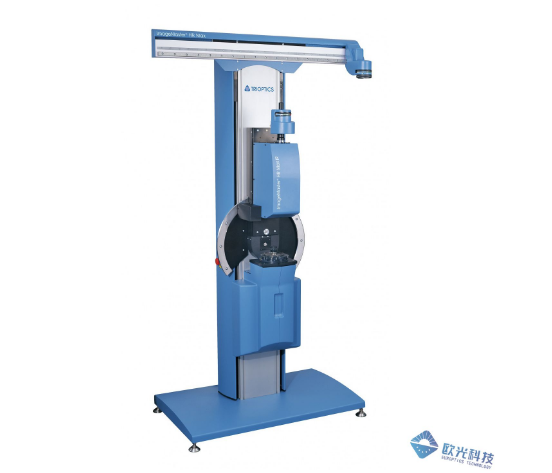
光学系统 MTF 测量与测试条件控制——调制传递函数 · 轴上/离轴 · 子午/弧矢 · 全波长覆盖
MTF 不是一个绝对的、脱离测量情境的"固有属性",它是特定波长、特定孔径、特定像面位置、特定共轭关系下测得的结果。测试条件稍有不同,数值就可能差出肉眼可见的一截。理解 MTF,必须同时理解它背后的测试条件。
2026-10-12
-
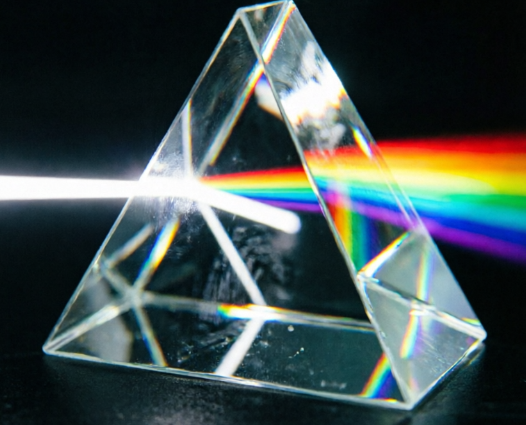
棱镜角度与锥角精密测量 ——角度误差 · 锥角(锥形误差)· 自准直法 · 最小偏向角法
棱镜是光学系统里最"低调"的元件——它不参与成像聚焦,却决定光束的方向、折转和旋转。直角棱镜、屋脊棱镜、道威棱镜、五角棱镜……每一种棱镜的价值,都建立在那几个关键角度的精度之上。一块 90° 直角误差几角秒的棱镜,装进系统里就可能让整条光轴偏掉,导致像倾斜、像质劣化。
2026-10-12
-
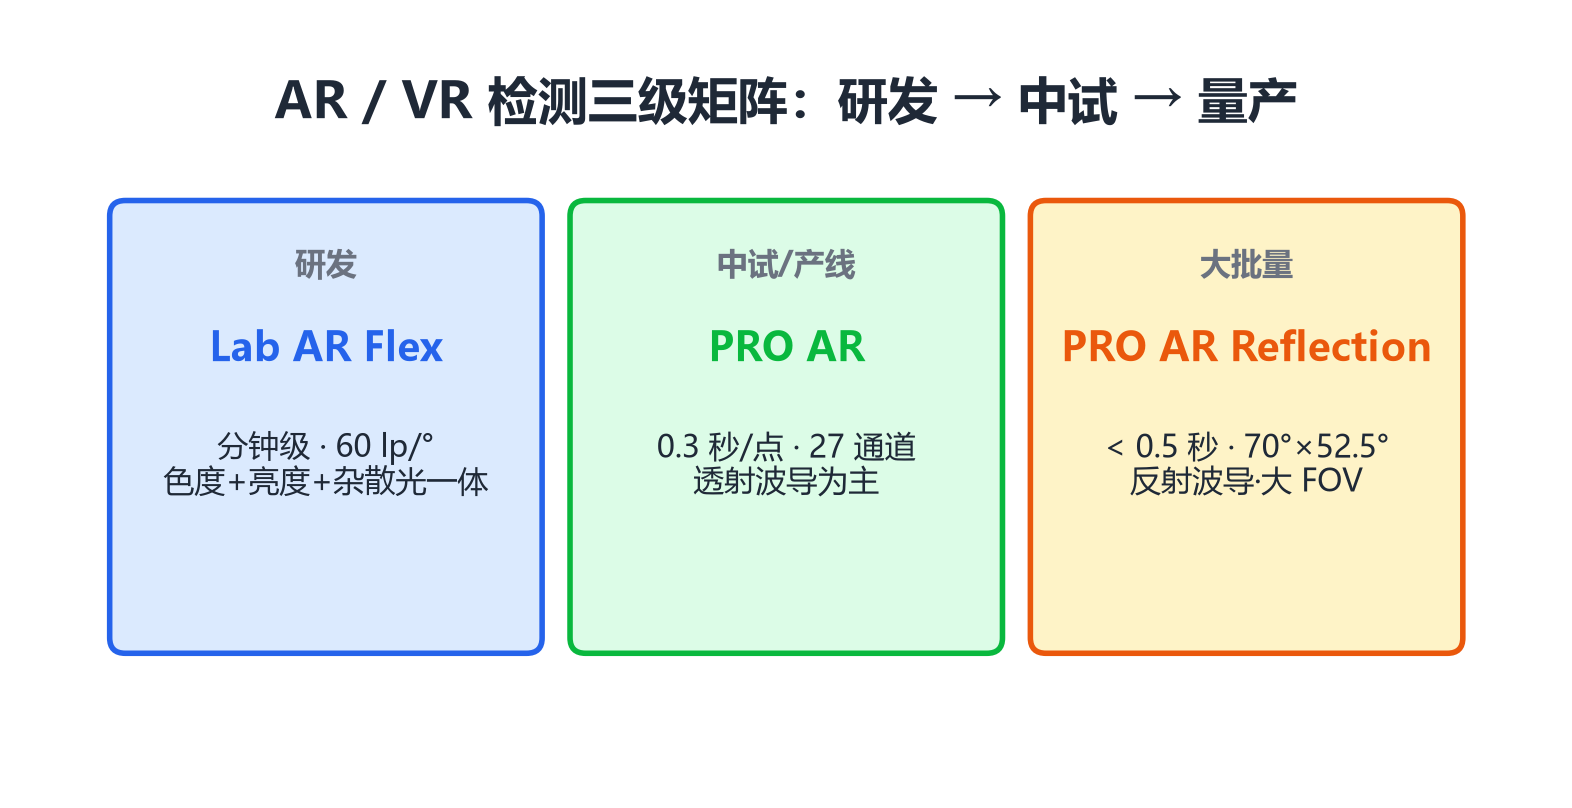
AR 波导量产,检测别拖后腿——ImageMaster® PRO AR Reflection 的"一次曝光"逻辑,0.5 秒测完 70°×52.5° 视场
AR 光波导这两年走到一个拐点:卡点从"能不能做"转向"能不能稳定交付"。2026 年第一季度,全球 AR 眼镜出货量同比 +136%,光波导方案在 AR 眼镜中的占比从上年同期的 18% 拉高到 42%(Counterpoint)。需求侧起来了,制造侧却露出一个被反复忽视的环节——检测。
2026-10-12
-
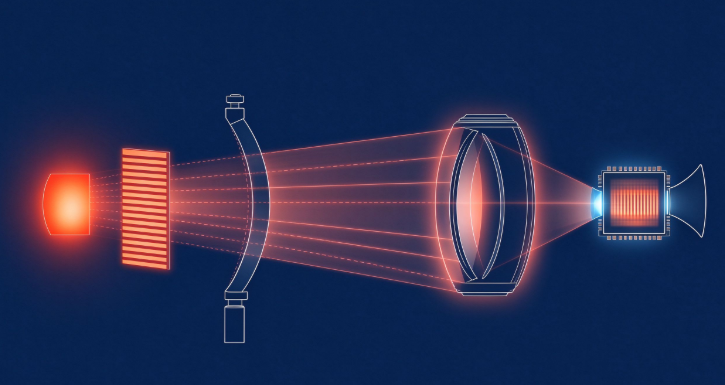
可见光MTF测量仪测不了红外镜头?红外光学传递函数测量方案解析
随着车载辅助驾驶(ADAS)夜间/雨雾感知、安防监控、红外测温、军工光电吊舱与导引头等需求快速增长,红外热成像镜头正从小批量特种光学走向规模化交付。但很多团队第一次做红外镜头检测时会发现:同一台传递函数仪,换上红外镜头却"测不了、测不准"。原因在于,红外MTF测量从光源、靶标、探测器到背景辐射控制,都是与可见光完全不同的一套体系。本文以德国TRIOPTICS的紧凑型红外光学传递函数测量仪 ImageMaster® HR MAX IR 为例,讲清红外镜头MTF怎么测、能测哪些参数、工程上要注意什么。
2026-10-10
-
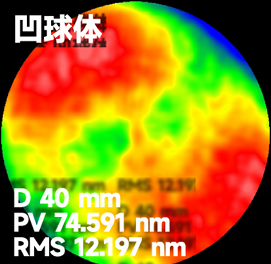
干涉仪测得再准,基准不对就全错:参考平晶的校准与溯源
一块"标准平晶"到底怎么来的?三平晶法如何把参考面自身的误差从每一次测量中分离出去?
2026-10-10


