

中心偏差和空气间隔,为什么要放在一台设备上测
一、两个参数,决定了镜头的两件事
一个镜头能不能用,取决于两件事:看得清不清,和对得准不准。
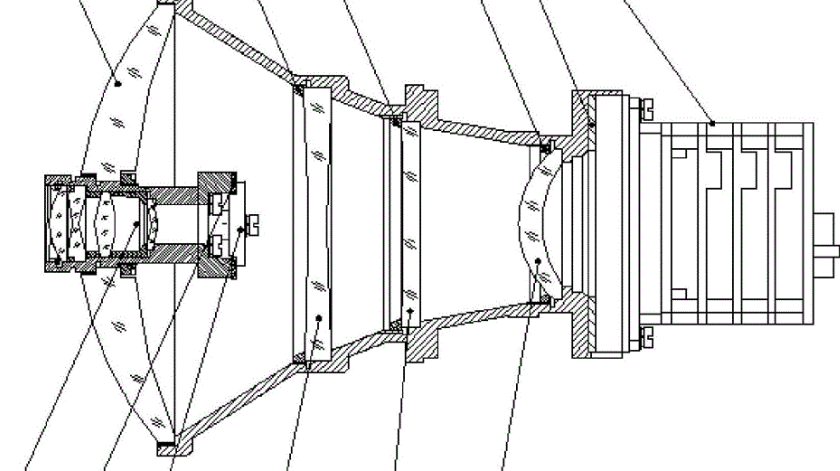
看得清不清,主要由中心偏差决定——每片透镜的光轴如果偏离镜筒轴线,就会引入彗差、像散,MTF下降。对得准不准,主要由空气间隔决定——间隙偏了,后焦距就偏,画面整体失焦。
这两个参数是镜头装配质量的两条主线,传统做法是用两台设备分别测量:定心仪测中心偏差,镜面定位仪测空气间隔。
二、分开测的三个麻烦
第一,两次装夹,基准不一致。定心仪测偏心时,镜片要装在旋转工装上,以镜筒外圆或某个基准面定位;换到镜面定位仪上测间隔时,又要重新装夹、重新对基准。两次装夹的定位误差会叠加到测量结果里,而且你无法判断偏差是产品本身的,还是装夹引入的。
第二,工时翻倍。一片一片测偏心、再一片一片测间隔,两套流程、两次上下料、两套软件出报告。对于产线检测,这意味着设备占地和人工成本都翻倍。
第三,数据对不上。偏心数据在一台电脑里,间隔数据在另一台电脑里,两张报告要人工比对。如果某支镜头MTF不合格,你想判断到底是偏心超了还是间隔超了,还得翻两份记录交叉核对。
三、一体测量怎么实现
一体化的思路是让同一套光学系统、同一个工位、同一个基准下完成两次测量:
中心偏差测量:利用自准直原理——测量头旋转,捕捉镜片表面反射回来的像点(猫眼像或十字像),像点的圆周运动半径反映偏心量,转换为角度或线性偏差。
空气间隔测量:切换到低相干干涉模式——测量头沿轴向扫描,依次定位镜组内部所有反射面,算出各层厚度和空气间隔。
两套测量共用同一个旋转工装和同一套定位基准,被测件只需装夹一次。软件把两组数据合并在同一个界面显示,直接给出这支镜头的完整装配质量画像。
四、一体测量的实际价值
对装配工序来说,最直接的价值是"一次装夹,两个结果":调整偏心时能同时看到间隔是否被影响,调整间隔时能同时确认偏心有没有跑偏。因为偏心调整(比如转动某片透镜、平移工装)和间隔调整(更换隔圈)在物理上是相互影响的,分开测容易"按下葫芦起了瓢"。
对质量追溯来说,价值是数据同源。一支镜头不合格,打开一个界面就能看到偏心多少、间隔多少、哪一片偏了,不用跨系统比对。
对产线来说,价值是省工位、省人工。一台设备取代两台,占地和操作人力都减少,而且减少了搬运过程中的磕碰风险。
五、什么情况下不需要一体机
一体机不是所有场景的最优解。如果你的需求是:
只做单镜片来料检验,不涉及镜组装配——那单机定心仪就够了,镜组间隔根本不存在。
偏心测量和间隔测量在不同车间、不同工序,物理上隔得很远——那分开配置更灵活。
预算有限、产量不大、可以接受两次装夹——分体方案初期投入更低。
判断标准是:如果这两个参数在你的工艺中"需要同时看、同时调",一体机的价值就成立;如果它们各自独立、互不影响,就没必要合并。
中心偏差和空气间隔分别控制镜头的成像清晰度和焦点位置,是装配质量的两条主线。它们在调整时相互影响,在判定时需要联合分析——这正是把两种测量集成到一台设备上的根本理由。
-
中心偏差和空气间隔,为什么要放在一台设备上测
一个镜头能不能用,取决于两件事:看得清不清,和对得准不准。
2026-11-19
-
空气间隔:镜头装调中最容易被忽视的关键参数
镜头设计图纸上标着一堆公差:曲率半径公差、中心厚度公差、偏心公差、面形PV……很多人以为只要每个镜片都做到公差内,装起来自然就合格了。
2026-11-19
-

分光棱镜与分束器的精密检测:让一束光"分得准、分得对"
在投影显示、激光干涉、机器视觉、光谱分析等无数光学系统里,都有一个不起眼却关键的元件——分光棱镜/分束器。它把一束光分成两束或多束,分光比、角度、面形、偏振特性,每一项都直接影响系统性能。本文讲解分光元件的工作原理,以及如何对它的角度、面形与胶合质量进行精密检测。
2026-11-19
-
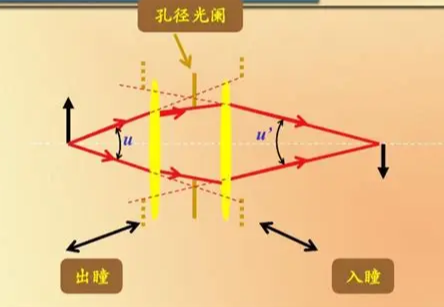
入瞳与出瞳位置测量:光学系统里最容易被忽略的两个"孔"
设计镜头时,工程师常挂在嘴边的是焦距、光圈、视场角,但有两个隐藏的几何量却直接影响系统的匹配与性能——入瞳(Entrance Pupil)与出瞳(Exit Pupil)。它们决定了一支镜头"看起来的孔径有多大、孔在哪里",是目镜、望远镜、内窥镜、激光系统等场景的接口关键。本文讲清入瞳出瞳的定义、与光阑的关系,以及如何精确测量它们的位置。
2026-11-18
-
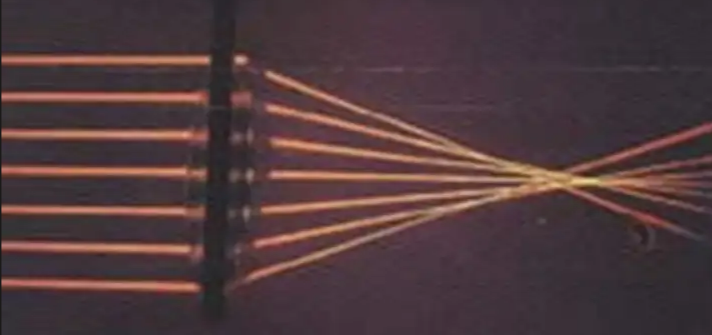
光学系统轴向球差的测量与评价:为什么大光圈镜头中心总是"软"
同一支镜头,全开光圈时中心画质发"软",收小两档光圈立刻变锐——这是很多摄影师都熟悉的经验。背后的主因,正是轴向球差(Longitudinal Spherical Aberration)。球差是轴上物点成像的"天然缺陷",口径越大、球差越明显。本文讲解球差的成因、测量方法与定量评价,帮助工程师判断一支镜头的球差是否在设计允许范围内。
2026-11-18


