

蓝宝石光学元件的金刚石车削:莫氏硬度9的透明晶体怎么"切"
导读:蓝宝石(Sapphire)是氧化铝单晶,硬度仅次于钻石(莫氏 9),却同时拥有优异的光学透明性、耐划伤性和热稳定性,被广泛用于手机摄像头保护片、手表镜面、红外窗口与高端透镜。这么硬的材料,如何获得纳米级的面形精度?答案是单点金刚石车削(SPDT)。本文讲解蓝宝石金刚石车削的难点、刀具与工艺,以及表面质量的控制。

一、蓝宝石为什么难加工
1.1 材料特性
|
特性 |
数值/说明 |
|---|---|
|
硬度 |
莫氏 9,仅次于金刚石 |
|
晶体结构 |
六方晶系 α-Al2O3,各向异性 |
|
透光范围 |
约 0.15~5.5 μm(紫外至中红外) |
|
热导率 |
较高,利于散热 |
1.2 加工难点
-
硬度极高:普通磨料难以高效去除,刀具磨损快;
-
各向异性:不同晶向的硬度与可加工性不同,切削力与表面质量随晶向变化;
-
脆性断裂倾向:加工参数不当会从塑性切削转为脆性崩裂,产生亚表面损伤。
二、单点金刚石车削的原理与优势
单点金刚石车削(Single Point Diamond Turning,SPDT)用天然或合成金刚石刀具,在超精密车床上以纳米级进给直接车削出光学级表面。对蓝宝石这类超硬脆性材料,SPDT 的关键是塑性域切削:在极小的切深与进给下,材料以塑性流动而非脆性断裂的方式被去除,从而获得光滑表面。
塑性域切削条件:切深小到亚微米级、刀具锋利、进给与切深匹配——使材料在切削刃前发生塑性变形而非裂纹扩展。
相比传统研磨抛光,SPDT 可直接获得面形与粗糙度俱佳的曲面(包括非球面),且加工效率高、可复制性好,适合批量生产光学曲面。
三、蓝宝石金刚石车削的关键工艺
3.1 刀具选择
蓝宝石车削对刀具磨损极为敏感,通常选用单晶天然金刚石刀具,并严格控制刃口半径与刃磨质量。刀具的刃口锋利度(刃口半径)直接决定能否进入塑性域切削。
3.2 切削参数
-
切深:控制在亚微米至数微米级,避免脆性断裂;
-
进给速度:与刀尖圆弧半径匹配,控制表面粗糙度;
-
主轴转速:高转速利于稳定切削,但需结合材料晶向优化。
3.3 冷却与润滑
蓝宝石导热较好,但切削区仍有热量积聚,需配合合适的切削液或喷雾冷却,降低刀具温度、减少磨损。
四、表面质量与亚表面损伤控制
蓝宝石金刚石车削的目标,不仅是光滑的表面,更是低亚表面损伤。表面质量的控制要点:
-
晶向优化:选择可加工性较好的晶向进行切削,降低脆性断裂风险;
-
刀具状态监测:刀具磨损会直接导致表面质量劣化,需定期检测并更换;
-
参数闭环:通过表面粗糙度仪、干涉仪的反馈,动态调整切削参数。
超精密车床的主轴回转精度、导轨直线度与温控稳定性,是保证蓝宝石车削精度的基础。欧光代理的 Precitech Nanoform 系列超精密加工系统,具备纳米级主轴与导轨精度、主动隔振与精密温控,为蓝宝石等超硬脆性材料的金刚石车削提供了稳定可靠的平台。
五、典型应用
-
手机摄像头保护片:高透光、耐划伤的蓝宝石镜头盖;
-
手表镜面:高端腕表的蓝宝石表镜,兼顾光学与耐磨;
-
红外窗口/透镜:红外成像系统的蓝宝石窗口与球面/非球面透镜;
-
光学棱镜:特种蓝宝石棱镜的精密成形。
蓝宝石是"硬"与"透明"的矛盾统一体,也是金刚石车削技术的一块试金石。通过塑性域切削、刀具与参数优化、以及超精密车床平台的配合,可以在莫氏 9 的晶体上加工出纳米级表面。掌握这套工艺,就掌握了超硬光学材料加工的一把钥匙。
欧光科技代理的 Precitech Nanoform 系列超精密加工系统,专为单点金刚石车削、微结构加工与自由曲面加工而设计,为蓝宝石等超硬脆性光学元件提供高精度加工解决方案。
-
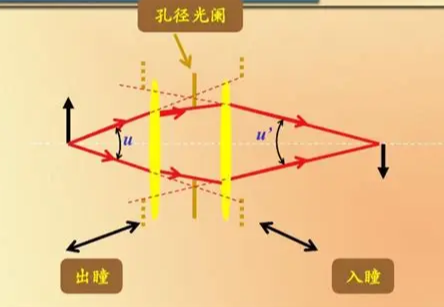
入瞳与出瞳位置测量:光学系统里最容易被忽略的两个"孔"
设计镜头时,工程师常挂在嘴边的是焦距、光圈、视场角,但有两个隐藏的几何量却直接影响系统的匹配与性能——入瞳(Entrance Pupil)与出瞳(Exit Pupil)。它们决定了一支镜头"看起来的孔径有多大、孔在哪里",是目镜、望远镜、内窥镜、激光系统等场景的接口关键。本文讲清入瞳出瞳的定义、与光阑的关系,以及如何精确测量它们的位置。
2026-11-18
-
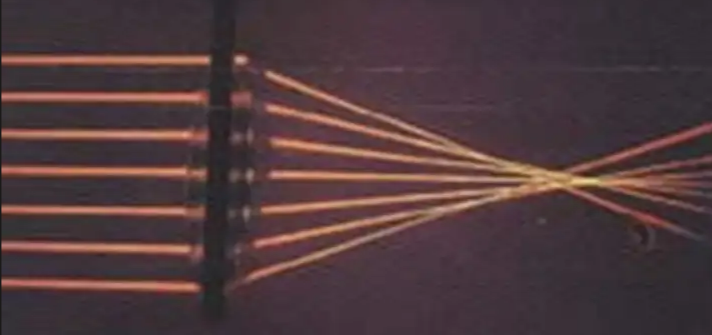
光学系统轴向球差的测量与评价:为什么大光圈镜头中心总是"软"
同一支镜头,全开光圈时中心画质发"软",收小两档光圈立刻变锐——这是很多摄影师都熟悉的经验。背后的主因,正是轴向球差(Longitudinal Spherical Aberration)。球差是轴上物点成像的"天然缺陷",口径越大、球差越明显。本文讲解球差的成因、测量方法与定量评价,帮助工程师判断一支镜头的球差是否在设计允许范围内。
2026-11-18
-
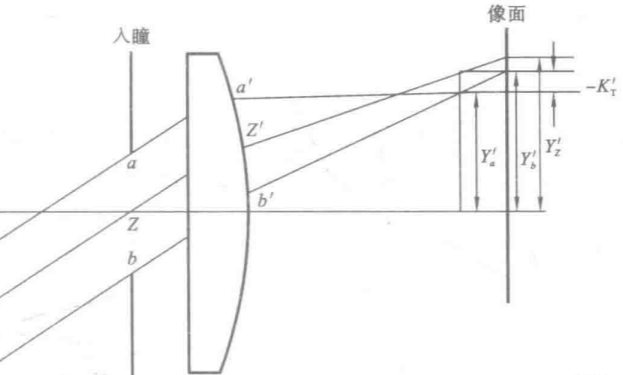
彗差测量与边缘成像质量:为什么点光源会拖出一条"尾巴"
用镜头拍夜晚的星空,边缘的星星不是清晰的点,而是拖出一条像彗星尾巴一样的光斑——这就是彗差(Coma)在作怪。彗差是轴外物点成像的典型缺陷,会让像点"不对称、带尾巴",直接拉低边缘画质。本文讲解彗差的成因、测量方法与评价,帮助工程师理解和控制这一影响边缘成像质量的关键像差。
2026-11-18
-

蓝宝石光学元件的金刚石车削:莫氏硬度9的透明晶体怎么"切"
蓝宝石(Sapphire)是氧化铝单晶,硬度仅次于钻石(莫氏 9),却同时拥有优异的光学透明性、耐划伤性和热稳定性,被广泛用于手机摄像头保护片、手表镜面、红外窗口与高端透镜。这么硬的材料,如何获得纳米级的面形精度?答案是单点金刚石车削(SPDT)。本文讲解蓝宝石金刚石车削的难点、刀具与工艺,以及表面质量的控制。
2026-11-18
-

光学系统场曲(像面弯曲)测量与评价:为什么中心和边缘不能同时清晰
拍一张平面物体,中心清晰了,边缘却模糊;把焦点往边缘移一点,边缘清楚了,中心又糊了——这是很多镜头用户都遇到过的现象,罪魁祸首往往就是场曲(Field Curvature,像面弯曲)。场曲让"最佳像面"不是平面,而是一张弯曲的曲面。本文讲解场曲的成因、测量方法与定量评价,帮助工程师准确判断一支镜头的像面平整度。
2026-11-17


