
微透镜阵列(MLA)的金刚石车削加工:快刀伺服的"逐点雕琢"
一个工件上成百上千个微透镜,每个都要有精确的曲率、矢高和一致性——快刀伺服(FTS)让金刚石车刀像"绣花针"一样,把光学微结构逐个车出来
微透镜阵列(Microlens Array,MLA)是成百上千个微小透镜按一定周期排布在同一基底上的光学元件,单个透镜口径从几十微米到几毫米不等。它能把一束光均匀分成多束、把高斯光束整形成平顶光、或把入射光聚焦成点阵,是匀光、光束整形、波前分割、3D 结构光、光场相机与 AR/VR 近眼显示的核心器件。然而,MLA 的难点不在"一个透镜"好不好,而在"成千上万个透镜是否一模一样"——这正是超精密金刚石车削、尤其是快刀伺服技术的用武之地。本文讲清楚 MLA 为什么要用金刚石车削做、快刀伺服怎么车、以及加工完怎么评价质量。

一、为什么用金刚石车削加工微透镜阵列
MLA 的常规批量制造手段有光刻+回流、灰度光刻、模压/注塑、离子刻蚀等,但这些方法要么面形精度受限,要么需要昂贵的母版。而金刚石车削直接在基底(铜、铝、镍、光学塑料、红外材料等)上车出微透镜结构,具有几个难以替代的优势:
|
优势 |
说明 |
|---|---|
|
面形精度高 |
单点金刚石车削(SPDT)的刀具轮廓精度可达亚微米,面形误差可控制在 λ/4 甚至更好(可见光) |
|
可直接加工/复刻母版 |
车削出的金属母版可直接用于模压、注塑,一条链路生产大批量塑料 MLA |
|
自由度高 |
透镜口径、曲率、排布方式(方形/六角/随机)、填充因子均可编程控制 |
|
材料适应广 |
红外晶体(锗、硅、ZnS)、光学塑料、金属都能车 |
|
免掩模、改型快 |
无需光刻掩模,设计变更只需改数控程序 |
但对普通 SPDT 而言,车削只能生成旋转对称的曲面——车刀沿径向进给、工件旋转,车出来的自然是一个个同心球面/非球面。要在一个平面上车出彼此分离、周期排布的微透镜阵列,就需要刀具在周向随角度"上下起伏",这必须借助快刀伺服(Fast Tool Servo,FTS)或慢刀伺服(STS)技术。
二、快刀伺服加工 MLA 的原理
2.1 快刀伺服的"刀随角动"
快刀伺服的实质,是在车刀上叠加一个高频、小行程的轴向(Z 向)往复运动:主轴每转过一个角度 θ,控制系统就根据该角位置对应的微透镜表面矢高,指令刀具伸出或缩回相应的深度。于是,工件旋转一周,刀具就在圆周方向"画"出一条起伏的轮廓;配合径向(X 向)慢速进给,刀具螺旋式地扫过整个工件表面,逐点"雕"出每一个微透镜的曲面。
Z(θ, r) = Σ 微透镜矢高分布 · 位置调制函数
关键在主轴角位置与刀具轴向行程的同步:主轴编码器实时反馈角度,FTS 控制环以远高于主轴转速的频率跟踪目标轨迹,保证刀具在正确的角度落到正确的深度。这与慢刀伺服(STS)不同——STS 靠主轴本身慢速精确定位、刀具用普通行程跟随,速度慢但行程大;FTS 靠叠加的压电/音圈致动器高频往返,速度快、适合微结构,但行程小(通常几十到几百微米)。
2.2 MLA 的两种车削布局
|
布局 |
特点 |
适用 |
|---|---|---|
|
FTS 逐点车削 |
刀具高频起伏,螺旋进给逐点加工,行程小、速度快 |
矢高小(微米级)、数量多、周期细密的 MLA |
|
STS 慢刀车削 |
主轴低速、刀具大行程跟随,行程大、速度慢 |
矢高大、口径大的离轴/自由曲面透镜阵列 |
|
复合法(FTS+STS) |
兼顾行程与速度 |
大矢高+高精度的混合微结构 |
多数可见光/近红外的塑料或金属 MLA 母版,矢高在几微米到几十微米,属于 FTS 的主场;而当单个微透镜矢高大、或需要离轴非对称面形时,则要引入 STS 甚至自由曲面加工能力。
三、决定 MLA 车削质量的关键工艺参数
3.1 刀具半径与"干涉"问题
MLA 的单个微透镜是凹面,其曲率半径 R 往往很小(几十微米到几毫米)。金刚石车刀的刀尖圆弧半径 rt必须小于透镜的曲率半径,否则刀尖会与相邻微透镜的凸起边缘发生干涉,无法车出完整的凹面。这是 MLA 车削的第一条硬约束:
rt < R(微透镜曲率半径),且刀尖半锥角需大于透镜最大张角
通常需要定制小圆弧(如 0.1~0.5 mm)甚至"尖刀",并保证刀具后角不碰伤已车好的相邻透镜边缘。
3.2 进给与表面粗糙度
表面粗糙度由进给量 f 与刀尖圆弧半径共同决定。对光学表面,需要采用极小的进给和精确的圆弧修光,使切削留下的"车刀纹"(tool mark)高度低于光学允许值。理想粗糙度 Ra 与进给量、刀尖半径的近似关系为:
Ra ≈ f² / (8 · rt)
可见进给量越小、刀尖半径越大,理论粗糙度越低。但 MLA 加工中刀尖半径受上述干涉约束限制,因此只能靠压低进给、提高主轴转速、严格控制颤振来换取光学级表面。
3.3 颤振与热稳定
FTS 的高频往复容易激起颤振(chatter),在微透镜表面留下波纹;同时加工过程中刀具与工件的温升会改变尺寸。因此超精密车床必须具备高刚度、高阻尼主轴与气浮导轨,并置于恒温环境,保证切削点的稳定。
四、MLA 车削件的质量评价指标
车削完成后的 MLA 母版,需要从"单个透镜"和"整片阵列"两个层面评价:
|
评价维度 |
指标 |
说明 |
|---|---|---|
|
单个透镜 |
面形误差(PV/RMS) |
单个微透镜曲面偏离理想球面/非球面的程度 |
|
单个透镜 |
曲率半径 / 矢高误差 |
决定焦距一致性 |
|
单个透镜 |
表面粗糙度 Ra |
影响散射与透过率 |
|
阵列一致性 |
矢高均匀性 |
整片各透镜矢高的离散度,决定光斑一致性 |
|
阵列一致性 |
焦距/光斑均匀性 |
各焦点位置与光强的均匀程度 |
|
阵列几何 |
填充因子、周期精度、中心偏差 |
透镜间间隙、排布周期与设计偏差 |
其中矢高均匀性和填充因子是 MLA 的核心质量指标:矢高不一致会直接导致各微透镜焦距漂移、光斑大小不一;填充因子(有效通光面积占整个阵列面积的比例)则决定了光能利用率。评价手段包括白光干涉仪/共聚焦显微镜测单个透镜三维面形、阵列扫描测矢高分布,以及用平行光照明 CCD 采集焦点阵列的均匀性。
五、与其他加工方法的对比
|
方法 |
面形精度 |
成本/速度 |
主要短板 |
|---|---|---|---|
|
金刚石车削(FTS/STS) |
高(亚微米) |
中,可直接做母版 |
仅适用于可车削材料 |
|
光刻+回流 |
中 |
高产能,但需掩模 |
面形受回流工艺限制,多为球面 |
|
灰度光刻 |
中高 |
掩模昂贵 |
自由度高但工艺窗口窄 |
|
模压/注塑 |
依赖母版 |
大批量成本低 |
本身不能生成高精度面形,需车削母版 |
一句话:金刚石车削是"造母版"的那一步——它给出高精度的母版,模压/注塑再基于母版做低成本批量复制,二者是上下游而非竞争关系。
微透镜阵列的难点在于"成百上千个微透镜的一致性",而快刀伺服金刚石车削通过"刀随角动、逐点雕琢",把这种一致性从设计图纸直接落到工件表面。它既能量产金属/红外 MLA,又是塑料 MLA 模压母版的核心制造手段。掌握刀具半径约束、进给与粗糙度、颤振控制这几点,就抓住了 MLA 车削质量的关键。
欧光科技代理的 Precitech 超精密加工设备——Nanoform 系列超精密车床配合 FTS-5000 快刀伺服,以高刚度气浮主轴、主轴角度与刀具行程的精确同步,支持微透镜阵列、微结构光学元件的金刚石车削;结合高精度检测仪器对矢高均匀性、面形与填充因子进行计量级评价,为光学微结构的制造与质量控制提供完整方案。
-

微透镜阵列(MLA)的金刚石车削加工:快刀伺服的"逐点雕琢"
一个工件上成百上千个微透镜,每个都要有精确的曲率、矢高和一致性——快刀伺服(FTS)让金刚石车刀像"绣花针"一样,把光学微结构逐个车出来
2026-11-09
-
自由曲面金刚石车削:让"非旋转对称"的面形也能一刀车出
自由曲面没有旋转轴、没有单一顶点,传统车床转不出来——慢刀伺服与快刀伺服让刀具的轴向行程随角度"起伏",把复杂的自由曲面逐点车成型
2026-11-09
-
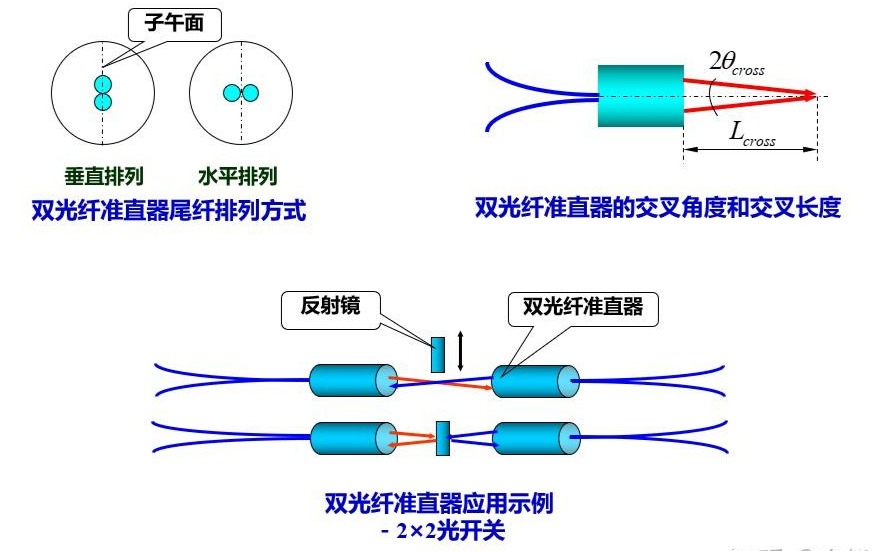
光纤准直器与光纤耦合器件的光学检测
光纤出射的发散光"准得直不直",直接决定耦合效率、损耗与系统性能——准直度、发散角、焦距、波前,一项都不能含糊
2026-11-06
-
球面参考镜:干涉法检测球面面形的关键装备与选型标定
用干涉仪检测一片平面镜的面形,把待测平面往参考平晶上一"贴"、看条纹即可;但检测一片球面透镜或球面反射镜时,问题就复杂了——球面波前不会自己生成,必须先把平面波"变成"一个曲率精确已知的球面波。承担这一转换任务的,就是干涉仪出口处那只不起眼却至关重要的标准透射球(球面参考镜)。标准球选对了,条纹清晰可判读;选错或标定不准,测出来的面形数据可能比真实值差一个数量级。本文系统介绍球面参考镜的工作原理、关键指标、选型方法与标定技术。
2026-11-06
-

透镜胶合工艺与胶层质量控制:从 UV 胶固化到镜组检测
两片透镜之间那层只有几微米到几十微米厚的胶,是整个镜组光学性能里"最薄、也最容易被忽视"的一环。胶选得不对,固化后折射率不匹配会让色差前功尽弃;点胶量没控制好,胶层厚薄不匀会直接引入像散;固化应力释放不彻底,三个月后镜片可能缓慢"走位"导致 MTF 漂移。胶合镜组不是"涂点胶、照一下灯"那么简单——它是材料、工艺与检测三者咬合的一门精密活。本文从胶合目的、工艺流程、胶层测量到缺陷检测,系统梳理透镜胶合的全链条质量控制。
2026-11-06


