
光学元件表面疵病检测:标准解读与检测方法全解析
【摘要】表面疵病是光学元件质量控制的关键指标,直接影响光学系统的透过率、散射和成像质量。本文详细解读ISO 10110、GB/T 1185等国内外标准,介绍划痕、麻点、破边等常见疵病的定义和等级划分,对比目视检测、显微镜检测和自动光学检测三种方法的优缺点,为光学制造企业的疵病检测提供实用参考。

一、为什么表面疵病检测如此重要
光学元件(透镜、棱镜、反射镜、窗口片等)在加工、搬运和装配过程中,表面可能产生划痕、麻点、破边、斑点等疵病。这些疵病虽然尺寸微小,但会导致光散射、能量损失、杂散光增加,严重时甚至影响光学系统的成像质量和使用寿命。
在高功率激光系统中,表面疵病可能成为激光损伤的起始点,导致元件灾难性破坏;在高精度成像系统中,疵病产生的散射光会降低对比度;在航天光学中,任何疵病都可能在空间环境下被放大。因此,表面疵病检测是光学元件质量控制中不可或缺的环节。
二、国内外标准解读
2.1 ISO 10110系列标准
ISO 10110是国际标准化组织发布的光学元件制图标准系列,其中第3部分(ISO 10110-3)专门规定了表面疵病的表示方法。该标准将表面疵病分为划痕(Scratch)和麻点(Dig)两大类,采用"划痕号-麻点号"的标注方式,例如"20-10"表示划痕等级为20、麻点等级为10。
划痕号的数值对应划痕的宽度(单位:微米),如20号划痕表示宽度约20μm的划痕;麻点号的数值对应麻点直径(单位:微米),如10号麻点表示直径约10μm的麻点。标准还规定了不同等级疵病的允许数量和分布要求。
2.2 美国军用标准 MIL-PRF-13830B
MIL-PRF-13830B是美国国防部发布的光学元件表面疵病标准,在全球光学行业被广泛引用。该标准同样采用划痕-麻点编号体系,并提供了详细的检测程序、照明条件和判定规则。与ISO 10110相比,MIL标准对检测环境和操作规范的描述更加具体。
2.3 中国国家标准 GB/T 1185
GB/T 1185《光学零件表面疵病》是我国的国家标准,规定了光学零件表面疵病的术语、分类、等级、检验方法和标注方式。该标准与ISO 10110和MIL标准基本兼容,但在等级划分和检测细节上有一些本土化规定。国内光学企业通常同时参考国标和国际标准,以满足不同客户的要求。
三、常见表面疵病类型
3.1 划痕(Scratch)
划痕是指光学表面上的细长线状缺陷,通常由抛光过程中的磨料颗粒、擦拭不当或硬物接触造成。划痕按宽度分级,常见等级有10#、20#、40#、60#、80#等,数字越大表示划痕越宽。高精度光学元件通常要求划痕等级不超过20#甚至10#。
3.2 麻点(Dig)
麻点是指表面上的点状凹坑缺陷,通常由材料内部杂质脱落、抛光碰撞或腐蚀造成。麻点按直径分级,常见等级有5#、10#、20#、40#等。麻点不仅影响外观,还会成为应力集中点和激光损伤起始点。
3.3 破边(Chipping)
破边是指光学元件边缘的崩缺,通常发生在切割、磨边或搬运过程中。破边会降低元件的机械强度,并可能产生碎屑污染光学表面。破边通常以深度和宽度来限定,一般要求不超过元件厚度的一定比例。
3.4 其他疵病
除上述三类外,常见的表面疵病还包括:斑点(Stain,由腐蚀或污染造成的变色区域)、裂纹(Crack,表面或亚表面的微小裂纹)、镀膜缺陷(针孔、脱落、不均匀等)、水印(由清洗后水渍残留造成)等。
四、表面疵病检测方法
4.1 目视检测法
目视检测是最传统、最常用的疵病检测方法。检测人员在规定的照明条件下(通常使用暗场照明,即光源不直接进入观察者眼睛,只有疵病散射的光可见),用肉眼或借助放大镜观察光学表面,对照标准极限样品判定疵病等级。
目视检测的优点是设备简单、成本低、检测速度快,适合大批量生产中的快速筛查。缺点是主观性强,检测结果受检测人员经验、视力和疲劳程度影响,重复性和一致性较差,且难以检测微小疵病。
4.2 显微镜检测法
显微镜检测使用体视显微镜或金相显微镜,在放大条件下观察表面疵病,可以精确测量划痕宽度和麻点直径。通常配备测微目镜或图像测量软件,实现定量检测。
显微镜检测的优点是精度高、可定量,适合高精度元件的抽检和仲裁检测。缺点是检测速度慢、视野小,需要逐区域扫描,不适合大面积或大批量检测。
4.3 自动光学检测(AOI)
自动光学检测(Automated Optical Inspection,AOI)使用高分辨率相机配合专用照明系统,对光学表面进行扫描成像,然后通过图像处理算法自动识别、分类和测量疵病。AOI系统可以自动生成检测报告,并与生产管理系统对接。
AOI的优点是检测速度快、客观性强、重复性好、可追溯,适合大批量生产的全检。缺点是设备成本高,对复杂曲面和高反射表面的检测仍有挑战,且算法需要针对不同产品进行训练和优化。
4.4 散射光检测法
散射光检测法通过测量表面疵病产生的散射光强度来评估疵病总量。这种方法不能识别单个疵病的类型和尺寸,但可以快速评估表面的整体清洁度和疵病水平,适合作为快速筛查手段。
五、检测环境与操作规范
-
照明条件:疵病检测通常使用暗场照明,光源从侧面照射表面,使疵病产生散射光而在暗背景下显现。照明角度和强度应符合标准规定。
-
背景要求:检测应在暗室或低光照环境下进行,避免环境光干扰。背景应为深色无反光表面。
-
表面清洁:检测前必须确保表面清洁,无灰尘、纤维和水渍,否则会被误判为疵病。通常使用无尘布和清洗液进行清洁。
-
人员要求:目视检测人员应具备正常视力(矫正视力1.0以上),并经过专业培训,熟悉标准和判定规则。
-
标准极限样品:应配备经计量校准的标准极限样品(如划痕-麻点标准板),用于校准检测条件和判定依据。
六、选型建议
选择表面疵病检测方法和设备时,应考虑以下因素:
-
精度要求:高精度光学元件(如光刻物镜、激光元件)需要显微镜或AOI定量检测;普通民用光学元件可采用目视检测。
-
生产批量:大批量生产适合AOI自动检测;小批量、多品种适合目视或显微镜检测。
-
成本预算:目视检测成本最低,AOI设备成本最高,应根据投资回报周期合理选择。
-
可追溯性要求:如果客户要求每片元件的检测数据可追溯,应选择具备数据记录功能的AOI系统。
-
元件形状:平面元件适合所有检测方法;球面、非球面等曲面元件对AOI的算法和照明要求更高。
表面疵病检测是光学元件质量控制的重要环节,合理选择检测标准和方法对保证产品质量、控制生产成本至关重要。企业应根据产品精度要求、生产批量和客户需求,建立规范化的疵病检测流程,并定期对检测人员进行培训和比对,确保检测结果的一致性和可靠性。
-
光学系统 MTF 测量与测试条件控制——调制传递函数 · 轴上/离轴 · 子午/弧矢 · 全波长覆盖
MTF 不是一个绝对的、脱离测量情境的"固有属性",它是特定波长、特定孔径、特定像面位置、特定共轭关系下测得的结果。测试条件稍有不同,数值就可能差出肉眼可见的一截。理解 MTF,必须同时理解它背后的测试条件。
2026-10-12
-
棱镜角度与锥角精密测量 ——角度误差 · 锥角(锥形误差)· 自准直法 · 最小偏向角法
棱镜是光学系统里最"低调"的元件——它不参与成像聚焦,却决定光束的方向、折转和旋转。直角棱镜、屋脊棱镜、道威棱镜、五角棱镜……每一种棱镜的价值,都建立在那几个关键角度的精度之上。一块 90° 直角误差几角秒的棱镜,装进系统里就可能让整条光轴偏掉,导致像倾斜、像质劣化。
2026-10-12
-
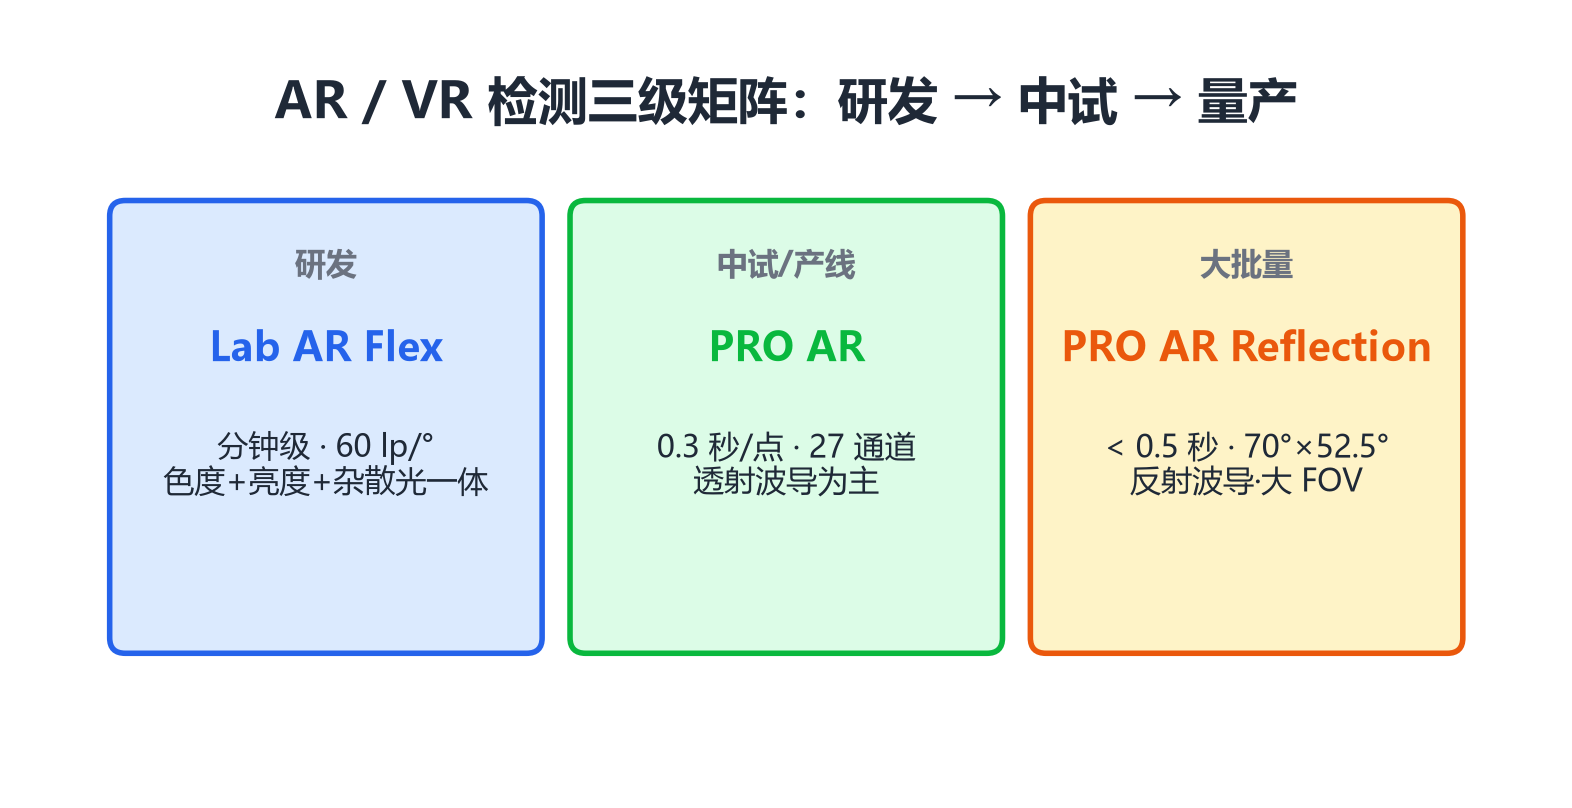
AR 波导量产,检测别拖后腿——ImageMaster® PRO AR Reflection 的"一次曝光"逻辑,0.5 秒测完 70°×52.5° 视场
AR 光波导这两年走到一个拐点:卡点从"能不能做"转向"能不能稳定交付"。2026 年第一季度,全球 AR 眼镜出货量同比 +136%,光波导方案在 AR 眼镜中的占比从上年同期的 18% 拉高到 42%(Counterpoint)。需求侧起来了,制造侧却露出一个被反复忽视的环节——检测。
2026-10-12
-
可见光MTF测量仪测不了红外镜头?红外光学传递函数测量方案解析
随着车载辅助驾驶(ADAS)夜间/雨雾感知、安防监控、红外测温、军工光电吊舱与导引头等需求快速增长,红外热成像镜头正从小批量特种光学走向规模化交付。但很多团队第一次做红外镜头检测时会发现:同一台传递函数仪,换上红外镜头却"测不了、测不准"。原因在于,红外MTF测量从光源、靶标、探测器到背景辐射控制,都是与可见光完全不同的一套体系。本文以德国TRIOPTICS的紧凑型红外光学传递函数测量仪 ImageMaster® HR MAX IR 为例,讲清红外镜头MTF怎么测、能测哪些参数、工程上要注意什么。
2026-10-10
-
干涉仪测得再准,基准不对就全错:参考平晶的校准与溯源
一块"标准平晶"到底怎么来的?三平晶法如何把参考面自身的误差从每一次测量中分离出去?
2026-10-10


