
透镜样品到手,先别急着装机 ——一张第一轮检查清单,避免后面无尽扯皮
在光学研发和试产阶段,工程师拿到透镜样品的第一反应往往是:立刻装进系统、通电、看光斑。
如果你是这么做的——你没做错。但如果在你装机的20分钟之前,没有花10分钟做过一轮系统化的检查,后面的麻烦可能是20天的量级。
典型的后续剧情如下:
光斑异常 → 怀疑设计 → 改版重新打样 → 光斑还是异常 → 怀疑加工 → 追问供应商 → 供应商甩出出厂报告自证 → 折腾一圈发现:装夹位置偏了0.1mm。
工程里大量的时间不是花在解决问题上,而是花在确认"问题到底是什么"上。
今天这篇文章,给你一份可以直接照着做的"第一轮检查清单"。
先确认:东西拿对了吗?
这是最基础的一步,也是最容易被跳过的一步。至少核对:
-
项目名称和图纸版本
-
数量对不对
-
材料牌号对不对
-
镀膜要求对不对
-
有没有左右件混淆
-
有没有不同版本混在一起
同一项目有多个版本是最常见的翻车点。 V1.2优化了非球面系数,V1.1改的是边缘厚度——两个版本的样品混在一起用,后面所有测试结论全废。
拍照留档。这些照片在后续跟供应商沟通时是你最硬的证据。
看一眼包装:有些问题不是加工出来的
开箱的时候看一眼:
-
镜片之间有没有直接摩擦?
-
抛光面有没有保护膜?
-
尖角薄边有没有被压到?
-
袋子里有没有碎屑粉尘?
-
镀膜面有没有和硬物直接接触?
有些划伤不是加工缺陷,是运输路途上磨出来的。有些崩边不是成型时就有,是包装里互相撞的。
记录、拍照。不是现在就追责,而是给后面的讨论留一条路——"拆箱时包装已挤压变形"和"开箱后发现镜面有划伤",是两个完全不同的讨论起点。
外观:换几个角度看
不要在室内顶灯的漫射光下随便看一眼就说"没问题"。普通环境光太温和了,会掩盖大量表面缺陷。
换几个角度,用斜射光(手电筒从侧面低角度照)再看一遍。
在斜光下,浅表面划伤和脏污会呈现显著的散射——差异可能是"肉眼完全看不见"和"一眼就看出来"的量级。
三类问题要分类处理:
划伤和麻点:拍照记录,标记位置。
崩边和缺口:重点关注薄边、台阶根部、卡扣附近。一个小崩边可能不马上影响光斑,但会在后续振动或热胀冷缩时继续扩展——它是颗"定时炸弹"。
脏污和残胶:不要一看到脏东西就认定是加工缺陷。先拍照,再尝试清洁。清洁后消失的是附着物,清洁后还在的才是表面缺陷。
尺寸:不用全测,但关键的必须测
没必要把图纸上每一条尺寸线都卡一遍。但以下几类尺寸,必须先确认:
-
外形最大尺寸——能不能放进去?
-
安装定位尺寸——放进去后位置对不对?
-
中心厚度——沿光轴方向偏了没有?
-
与结构件配合的基准面尺寸
这些尺寸的精度,直接影响的是透镜在系统中的物理位置。
举个例子:透镜中心厚度比设计薄了0.05mm。在光斑测试中,你看到的是出光角度偏了、光斑大小变了——但根因不是光学面有问题,而是透镜没在设计的Z位置上。50μm的位置偏差,在毫米级的光路中可能引出几百微米的像面漂移。
不先排除安装位置的问题,后面所有的光斑讨论可能都是"跑偏"的。
有效孔径:比外径更容易被忽略
外径是机械尺寸,有效孔径是光学尺寸——两者不一样。
有效孔径是真正参与成像或出光的区域。你要确认:
-
有效区域有没有被镜筒、隔圈、压圈挡住?
-
有效区域内有没有划伤、麻点、污染?
-
边缘有没有黑边、白边或镀膜缺失?
对照明透镜、准直透镜、投影透镜来说,边缘区域恰恰是控制角度分布和均匀性的关键——它不是"边角料"。
安装基准:透镜不是漂在空气里
透镜靠某个面、某个台阶、某个柱位装进系统。这个基准面如果出问题,整个透镜的姿态就不可能对。
看一眼:
-
基准面平整吗?
-
定位柱有没有变形?
-
卡扣有没有毛刺?
-
防呆特征明确吗?
-
放进结构件后,轻轻晃——有没有松动、翘起、干涉?
安装状态不稳定,光斑测试结果就不可能稳定。 同一天同一个透镜测两遍光斑结果不一样,不一定是谁的错——但第一嫌疑人永远是安装重复性。
镀膜:肉眼能看出来什么?
肉眼能看的只有明显异常:
-
同一批镜片的膜色差距大不大?
-
有没有发雾、发白、彩斑?
-
边缘有没有镀膜不到位?
-
有没有针孔或膜层划伤?
注意:膜色不等于光谱性能。颜色略有差异不代表透过率不达标,颜色很漂亮不代表反射率合格。肉眼检查是扫一眼谁有明显问题——精细判断留到光谱仪。
偏心:先做风险判断
偏心不能靠肉眼精确测量。但首轮可以做风险判断:
-
外圆和光学面看起来大致同心吗?
-
边厚是不是一边明显厚一边明显薄?
-
装到结构件后中心明显偏了吗?
-
多片样品的光斑偏移方向一致吗?
注意多片间的一致性:
-
所有样品都往同一个方向偏 → 系统性偏差(设计基准、模具定位或装配基准有问题)
-
每一片偏的方向都不同 → 加工一致性或装配重复性问题
这个判断不一定100%准确,但它能帮你决定"下一步该往哪个方向查"。比写一句"光斑偏了"有价值得多的是:
同一工装下,5片样品光斑中心全部向右下偏移,偏移方向一致,怀疑光学中心与安装基准之间存在系统性偏差。
光斑测试:可复现比"看着像"重要十倍
最怕的测试方式是:随手拿个光源、随手拿着透镜、随手对着白墙拍一张照片。
这种图只能证明"看起来有问题",推不动任何工程决策。
至少记录这些:
-
什么光源?什么波长?
-
驱动电流多少?
-
透镜离光源多远?
-
接收面离透镜多远?
-
透镜方向有没有装反?
-
相机曝光锁定了吗?
-
环境光关了吗?
-
测的哪一片样品?
可复现,是最重要的。
旋转法:几秒钟的"二极管判断"
测完光斑后,做个简单动作:把透镜绕光轴旋转90°,再看一遍。
-
异常特征跟着透镜转 → 问题大概率在透镜本身(偏心、面形、膜层)
-
透镜转了,异常不转,固定在同一方向 → 问题在光源、工装或相机
这一步不是精确定量判断,不能替代偏心测量仪。但它在首轮排查中的效率极高——几秒钟帮你排除一大半嫌疑人。
一张完整清单,照着做
|
步骤 |
查什么 |
留什么 |
|---|---|---|
|
1 |
项目、版本、数量、材料、镀膜 |
标签照片 |
|
2 |
包装和运输状态 |
包装照片 |
|
3 |
划伤、麻点、崩边、脏污 |
缺陷照片+编号 |
|
4 |
外形、安装、中心厚度 |
实测数据 |
|
5 |
有效孔径和遮挡 |
照片/记录 |
|
6 |
安装基准和结构配合 |
装配照片 |
|
7 |
镀膜外观 |
异常照片 |
|
8 |
偏心/倾斜风险 |
多片对比 |
|
9 |
光斑测试条件 |
光源、电流、距离 |
|
10 |
光斑结果 |
同条件照片 |
|
11 |
旋转样品验证 |
问题是否跟转 |
|
12 |
反馈结论 |
现象、条件、方向 |
最后一句话
样品到手,花半小时照着这张清单走一遍。
你省下的不是这半小时,而是后面可能要走的好几天的弯路。
-

波前像差与 Zernike 多项式: 面形误差的"数学语言"
干涉仪测出来的不是"好看不好看",而是一组 Zernike 系数——看懂它,才算真正读懂了面形报告
2026-09-21
-
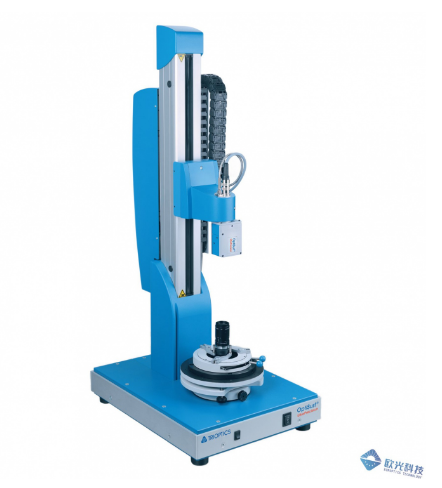
光学测厚仪能测什么?从中心厚度到 TTV 的测量项目全景
很多人以为测厚仪只测"厚度"——其实它是一台"光路剖面仪",能一次给出中心厚度、空气间隔、矢高、TTV 等一整套参数
2026-09-21
-

光学测厚仪选型指南: 从冷加工到AR波导,OptiSurf 五款怎么选
同样是测厚,车间量产、实验室研发、红外镜头、AR波导,需求完全不同——一套选型逻辑,帮你看清该选哪一款
2026-09-21
-
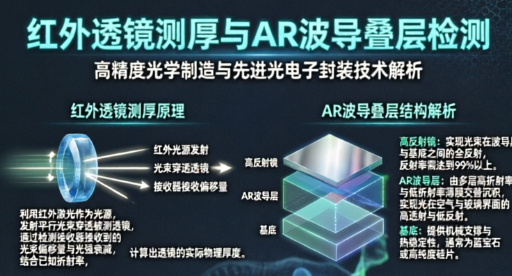
红外透镜测厚与AR波导叠层检测: 光学测厚仪的"特种"战场
常规玻璃测厚已经成熟,但红外材料"看不见"、AR波导"叠不准"——这两个特种场景,才是光学测厚仪真正的分水岭
2026-09-21
-

1ppm级弱吸收怎么测?光热透镜法原理、设备与应用解析
在高功率激光系统中,光学元件哪怕只有百万分之一量级的吸收,也可能在强光辐照下演化为热透镜、热应力乃至激光损伤,成为限制功率提升的"隐形杀手"。要定量评价这类弱吸收(Weak Absorption),常规透过率/反射率法因信噪比不足而失效,工程上普遍采用基于光热效应(Photothermal Effect)的测量方法。本文解析光热透镜法的原理、系统构型与设备实现(以欧光科技官网PLI弱吸收测试仪为例),并给出典型应用与测量要点。
2026-09-20


