
光的相干性:空间与时间维度的精密协同及应用探析
在光学领域的诸多简化模型中,激光器发射的光波常被假定为在空间与时间维度上始终保持完美同相位状态。然而,在实际应用场景中,这种理想状态(未经特殊技术处理时)难以实现。深入理解光的相干性,本质上是探究光波在真实物理环境中的“协同默契”程度,这一特性更是现代光学技术发展的核心基础。

一、相干性的核心定义与分类
(一)定义阐释
相干性是评估光源在干涉仪中与自身发生干涉时,能否形成高对比度干涉条纹的关键指标。要实现最优干涉效果,两束干涉光必须满足三项核心条件:偏振方向一致、频率(颜色)相同、光束高度准直(确保波前完全重合)。
(二)两大核心相干性类型
1.空间相干性:聚焦于构成激光(或发光二极管)光束的各光波,其相位关系随空间位置与时间的变化规律,核心反映光波波前的“球面度”,即波前各部分是否具备完全相同的曲率中心。这一特性主要由激光器谐振腔的物理长度、纵模结构及输出带宽共同决定,三者存在紧密的内在关联。
2.时间相干性:描述光源维持无相位调制正弦光场的持续时长,与光源的光谱带宽呈直接相关关系——光源带宽越窄,时间相干性越好,对应的相干长度越长。
二、相干性的量化指标与光源特性对比
| 光源类型 | 中心波长 | 光谱宽度 | 相干长度 | 核心说明 |
|---|---|---|---|---|
| 窄线宽固体激光器 | 640 nm | 1 MHz | 约 300 m | 单纵模工作模式,单色性极佳 |
| 普通氦气激光器 | 632.8 nm | — | 约 10 - 30 cm | 多纵模同时振荡 |
| 激光二极管 | 780 nm | 1 nm | 约 0.68 mm | 光谱相对较宽 |
| 发光二极管(LED) | 600 nm | 60 nm | 约 6 μm | 非相干光源的典型代表 |
| 白炽灯 | 550 nm | 1000 nm | 约 300 nm | 仍具备微弱相干性 |
(一)关键量化指标:相干长度
相干长度是衡量时间相干性的核心物理量,其物理定义为光场中两个点能够产生高对比度干涉条纹的最大间距。以波长为单位的相干长度,数值量级约等于光源中心波长与光谱输出宽度的比值,亦等价于光源频率与带宽的比值,具体计算公式为:相干长度≈波长²/光谱宽度≈光速/带宽。
(二)不同光源的相干性表现
各类光源的相干性存在显著差异,具体对比如下:
值得注意的是,即便光谱宽度达1000nm的白炽灯,仍拥有约300nm的相干长度,这一现象印证了所有光源均具备一定相干性,仅表现程度不同。
三、相干性的复杂性与影响因素
(一)复杂性特征
相干性的实际物理机制远比基础描述更为复杂。激光器并不存在固定的“相干长度”参数,其发射的光本质是多种离散波长(纵模)的叠加,不同波长的光波之间会发生干涉,进而在时间域上形成“拍频”现象。基于这一特性,在迈克尔逊干涉仪实验中,当缓慢改变其中一条干涉臂的长度时,会观察到干涉条纹的对比度呈现周期性强弱变化;当两条干涉臂的长度差等于激光器谐振腔长度(或其整数倍)时,可多次观测到清晰的干涉条纹。
(二)核心影响因素
激光器的实际相干特性(或相干函数)由多重因素共同决定,包括:谐振腔长度、激光器增益带宽(即光放大的波长范围)、腔镜的几何形状、腔镜镀膜质量以及谐振腔镜架的稳定性。
四、相干光的制备与实际应用场景
(一)非相干光向相干光的转化
从非相干发光光源(如普通灯泡)出发,可通过两步法实现相干光转化:一是添加空间滤波器(针孔),修正空间相干性;二是添加频率滤波器,修正时间相干性。但该方法效率极低,仅适用于原理验证或特殊低光强场景,无法替代激光器产生高强度、高相干性的实用光束。
(二)主要应用领域
1.全息成像:在反射全息技术中,时间相干长度决定了全息成像可记录的物体最大深度,空间相干长度则决定成像的横向尺寸。需说明的是,借助白光干涉技术,非相干光源也可用于全息成像,但该技术操作难度大,且对全息图类型存在诸多限制。
2.相干探测(外差探测):作为高时间相干性的典型应用,该系统中目标反射的激光信号与原始激光信号混频产生干涉条纹。若光子往返过程中无法维持单一频率,干涉条纹质量将大幅下降。此类系统常用于测量目标的多普勒速度,但激光在光子飞行时间内的频率漂移,会导致反射光束频率展宽或产生测量误差,进而限制测量精度。
五、理论进阶
相干性的精准描述依赖专业物理量——复相干度,可实现对相干性的定量分析。若需深入探究理论细节,推荐参考玻恩与沃尔夫所著《光学原理》第10章《部分相干光》,或W.H.斯蒂尔的《干涉测量技术》。
相干性并非“非黑即白”的二元属性,而是可通过量化指标描述的连续谱。不同类型光源(包括各类激光器)的相干性存在显著差异,从相干长度仅数百纳米的白炽灯,到相干长度达数百米的稳频激光器,均遵循相同的光学原理,仅“协同默契”程度不同。深入理解光的相干性,是掌握现代精密光学测量、全息技术、高精度传感及未来光通信技术的核心前提,而高性能激光器的研发与应用,将进一步推动相干性技术在各领域的创新发展。
-
群折射率测量与材料来料检验:测厚之前,先"认准"材料
所有光学测厚方法,本质上测到的都不是几何厚度 d,而是光程差 OPL(光学路径长度)——光在材料里走过一段距离所积累的光学长度。要把光程换算成几何厚度,必须除以材料的群折射率 n_g:
2026-11-02
-
中心厚度测量的曲率补偿:光斑要打在"顶点"上
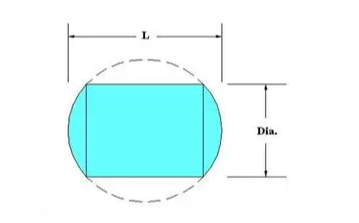
中心厚度(Center Thickness)的定义是:透镜两表面在光轴(顶点)方向上的距离。注意,这个定义有一个严格的几何前提——测量点必须落在透镜的顶点上。
2026-11-02
-

非球面镜片中心厚度测量:顶点没有单一球心,怎么测准
非球面镜片凭借"一片顶多片"的像差校正能力,在手机镜头、车载镜头、安防、投影、AR/VR 等领域越来越普及。但非球面也给中心厚度测量带来了新的难题:它的表面不再是单一球心、单一曲率半径的球面。
2026-11-02
-
衍射光栅闪耀角与衍射角的测量:测角仪的方法与实践
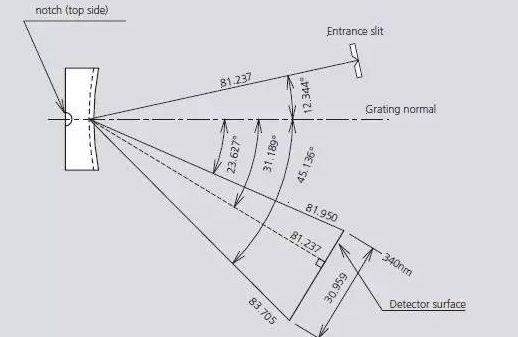
衍射光栅是光谱仪、单色仪与激光系统的核心分光元件,其光栅常数与闪耀角直接决定分光性能。本文解析光栅方程、闪耀角测量方法,以及精密测角仪在光栅检测中的应用。
2026-10-30
-
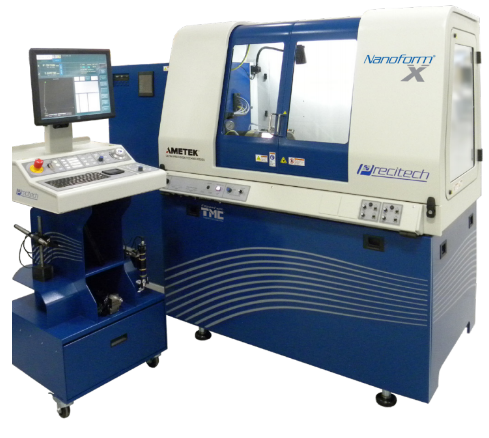
单点金刚石车削(SPDT):一把天然金刚石刀,车出纳米级光学表面
为什么有的反射镜、红外透镜能直接"车"出来就能用?答案在单点金刚石车削(Single Point Diamond Turning, SPDT)——一种无需研磨抛光,直接用金刚石刀具车出光学级表面的超精密加工技术。
2026-10-30


