

光学零件表面粗糙度中RMS与Ra的特性及关联分析
在光学系统的设计与制造中,光学零件表面的微观形貌对系统整体性能具有决定性影响。无论是成像系统的成像质量,还是高功率激光系统的运行效率与安全稳定性,均与表面粗糙度的精准控制密切相关。在表征表面粗糙度的参数体系中,RMS(均方根粗糙度)与Ra(算术平均粗糙度)是两项核心指标,二者既存在一定关联,又在定义与应用上存在显著差异。本文将系统解析二者的特性、差异及实际应用场景。
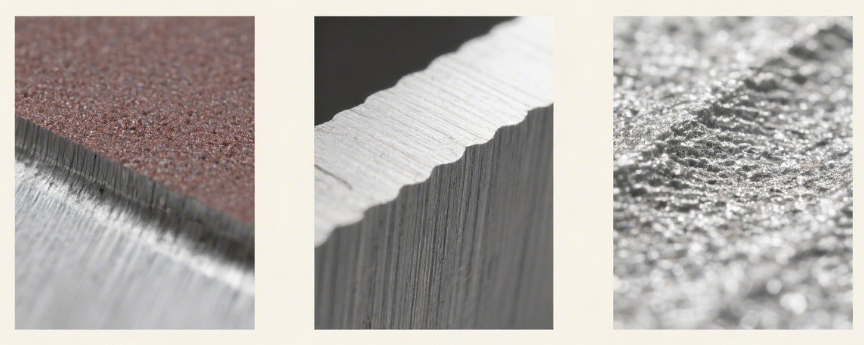
一、表面粗糙度的基本定义与量化指标
表面粗糙度,亦称光洁度,是用于描述零件经研磨加工后表面所形成的微观几何形态特征的参数,常用符号“∇”表示。在现行标准体系中,表面粗糙度的量化指标主要包括以下三项:
Ra(轮廓算术平均偏差):指在取样长度范围内,表面轮廓偏离中线的绝对值的算术平均值。实际测量中,轮廓采样点的数量越多,Ra值的计算结果便越精确,其单位通常为微米(μm)。
RZ(不平度平均高度):在取样长度内,5个最大轮廓峰高与5个最大轮廓谷深的平均值之和。
RY(轮廓最大高度):取样长度内,轮廓峰顶与谷底之间的最大垂直距离。
在光学零件的生产实践中,Ra是应用最为广泛的粗糙度指标。例如,粗磨加工后的表面通常需达到Ra=3.2μm,细磨加工后需达到Ra=0.8μm,而抛光加工后则需达到Ra=0.008μm,这些指标分别对应W40砂轮、W14砂轮及抛光粉加工所能达到的表面精度水平。
二、RMS与Ra的核心差异:计算逻辑与物理意义
RMS(均方根粗糙度)与Ra同属描述表面微观轮廓特征的参数,但二者在计算逻辑与物理意义上存在本质区别:
计算方式:RMS通过计算表面微观轮廓偏离中线的均方根值得出,着重反映轮廓整体的波动特性;而Ra则是对轮廓偏差绝对值进行算术平均,更侧重于体现局部偏差的平均水平。
单位体系:RMS的单位通常为波长或纳米(nm),适用于高精度光学场景中对微观形貌的描述;Ra的单位则以微米(μm)为主,更多应用于工业生产中对宏观粗糙度的表述。
换算限制:由于二者的计算逻辑存在本质差异,RMS与Ra之间不存在直接的换算公式,实际应用中需根据具体的表面轮廓通过测量数据分别获取。
三、光学零件表面质量的综合评价体系
除RMS和Ra外,光学零件的表面质量评价还需考量表面瑕疵,其检测标准主要遵循国家标准(GB/T11852006)或美国军用标准(MILPRF13830B),其中美国军用标准在行业内的应用更为普遍。
根据美国军用标准的定义,表面瑕疵等级通常划分为:
工业级:6040(适用于普通光学器件);
高精度/科研级:4020(适用于精密成像设备或科研用光学器件);
激光领域专用级:4020乃至2010(适用于激光系统中的光学器件,以降低光散射和吸收导致的效率损失及器件损伤风险)。
上述等级所对应的零件表面划痕、麻点等瑕疵的具体量化标准,可参考相应标准文档进行详细查询。
四、RMS与Ra在光学系统中的实际应用价值
表面粗糙度对光学系统性能的影响主要体现在以下方面:
在成像系统中,由表面粗糙度引发的光散射会产生杂散光,进而降低成像的锐度与对比度,影响成像质量;
在高功率激光系统中,光散射和吸收问题会显著降低系统的运行效率,甚至可能因局部能量集中导致光学器件受损。
RMS因能够反映表面轮廓的整体波动情况,更适合用于评估表面对光散射的整体影响;而Ra则便于在工业生产过程中进行质量控制与加工工艺的匹配。二者结合使用,可更全面地描述光学零件的表面质量,确保其满足特定应用场景的性能要求。
综上所述,深入理解RMS与Ra的差异及应用场景,对于光学零件的设计、生产及检测具有重要意义,是保障光学系统性能的基础环节。
-
泰曼-格林与斐索干涉仪:两种经典干涉仪的原理、区别与选型
在光学面形与波前检测中,泰曼-格林(Twyman-Green)与斐索(Fizeau)干涉仪是两种最经典、最常见的构型。同样是干涉测量,两者在光路结构、适用范围、精度表现与使用门槛上却有着本质区别。很多工程师面对"该用哪一种"时常常犹豫。本文从光路原理出发,系统梳理两者的差异,并给出选型建议。
2026-11-20
-
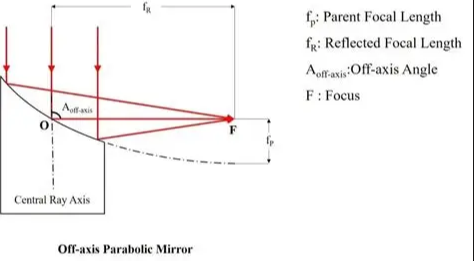
离轴抛物面反射镜的面形检测:难点、方法与干涉测量
离轴抛物面镜(Off-Axis Parabolic Mirror, OAP)没有中心遮挡,能把点光源准直为理想平行光或把平行光无像差地聚焦,是空间光学、红外系统、激光应用中的关键元件。但它"离轴"的特性,也让面形检测变得格外棘手——没有旋转对称中心,传统检测方法往往失效。本文解析离轴抛物面的特点与面形检测难点,并介绍干涉检测方案。
2026-11-20
-
多层透明结构的分层测厚:低相干干涉如何"一层层剥开"测量
OLED 盖板与触控层的贴合、汽车夹胶玻璃、多层光学贴合模组、复合膜材……越来越多的产品不再是单一材料,而是多层透明材料叠在一起。要控制这些产品的质量,需要分别测出每一层的厚度,而不是只知道总厚。低相干干涉法凭借其界面分辨能力,能做到"一层层剥开"地测量各层厚度。本文解析多层结构分层测厚的原理与应用。
2026-11-20
-
摄像头模组检测的四道关卡:从一片镜片到一台整机
镜片到一台能用的模组,中间有四道质量关卡。每一关检测的参数不同、用的设备不同,任何一关漏检,问题都会流到下一关,最终变成整机返修或客户投诉。
2026-11-19
-
中心偏差和空气间隔,为什么要放在一台设备上测
一个镜头能不能用,取决于两件事:看得清不清,和对得准不准。
2026-11-19


