

光学玻璃镜片冷加工工艺中的粗磨、精磨与研磨的技术解析
光学玻璃镜片的卓越性能并非天然具备,其从原始硝材到符合光学级标准的成品,需历经一系列精密的冷加工工序。其中,粗磨、精磨与研磨作为核心环节,通过逐步提升加工精度,共同塑造了镜片的最终品质。本文将系统解析这三道工序的技术特点与作用机制。

粗磨:基础成型阶段的高效材料去除
粗磨是镜片加工的初始工序,其核心目标是通过快速去除大量多余材料,使硝材初步形成镜片的基本形态,并接近预设的曲率半径与屈光度参数。
此阶段的材料去除量通常达到毫米级,为实现高效加工,需采用粗粒度金刚石砂轮(如80-220),并配合高速、高压的加工参数。受加工方式影响,粗磨后的镜片表面状态较为粗糙,存在深宽划痕,呈不透明状,表面粗糙度Ra值可达数十微米。
粗磨过程的关键控制要素包括材料去除效率、基础形状的准确性以及对边缘崩裂的预防。尽管此阶段对精度要求较低,但需为后续工序奠定稳定的形态基础。
精磨:精度修正阶段的表面优化
精磨工序旨在对粗磨后的镜片进行精确修整,通过消除粗磨产生的表面不规则性与划痕,使镜片的曲率半径、表面轮廓达到设计精度,为最终的研磨工序创造条件。
与粗磨相比,精磨的材料去除量显著降低,通常在0.1毫米至数微米范围内。加工工具采用细粒度金刚石砂轮(如325-1200),配合中等速度与压力参数。经精磨处理后,镜片表面粗糙度得到改善(Ra值降至微米级),呈现亚光或毛面状态,虽仍存在细密划痕,但已具备半透明或近透明特征。
精磨阶段的核心技术要求包括:严格控制曲率半径与面形精度(如光圈数N、局部误差ΔN)、保证表面粗糙度的一致性、最大限度减少亚表面损伤。这些指标的控制直接影响最终研磨工序的效果。
研磨:光学级表面的最终成型
研磨作为镜片冷加工的终末工序,其核心任务是彻底消除精磨残留的微观划痕与表面缺陷,使镜片获得符合光学质量要求的光滑、透明表面。
该阶段的材料去除量极小(去除深度仅为亚微米至纳米级),主要通过表面改性实现品质提升。加工工具采用抛光模(如聚氨酯、沥青、毛毡等)与抛光液(含氧化铈、氧化锆、氧化铝等微粉的悬浮液)组合,在低速、低压条件下进行精细处理。
研磨后的镜片表面达到极高质量:粗糙度Ra值降至纳米级,呈现镜面光泽,无肉眼可见缺陷,透光率达到光学应用标准。此阶段需严格控制面形精度的稳定性,避免产生抛光纹、橘皮效应等质量问题。
工序协同与品质保障
粗磨、精磨与研磨三道工序构成了光学玻璃镜片冷加工的完整技术链条。从加工精度看,三者呈现逐级提升的递进关系;从材料去除效率看,则表现为依次递减的特征。粗磨奠定形态基础,精磨实现精度修正,研磨达成光学级表面质量,任何环节的技术偏差都将直接影响最终产品的屈光度、像差、透光率等核心性能。
通过对三道工序的精准控制与协同优化,才能将原始硝材转化为满足高端光学应用需求的精密镜片,为光学设备和仪器的性能提升提供核心保障。
-
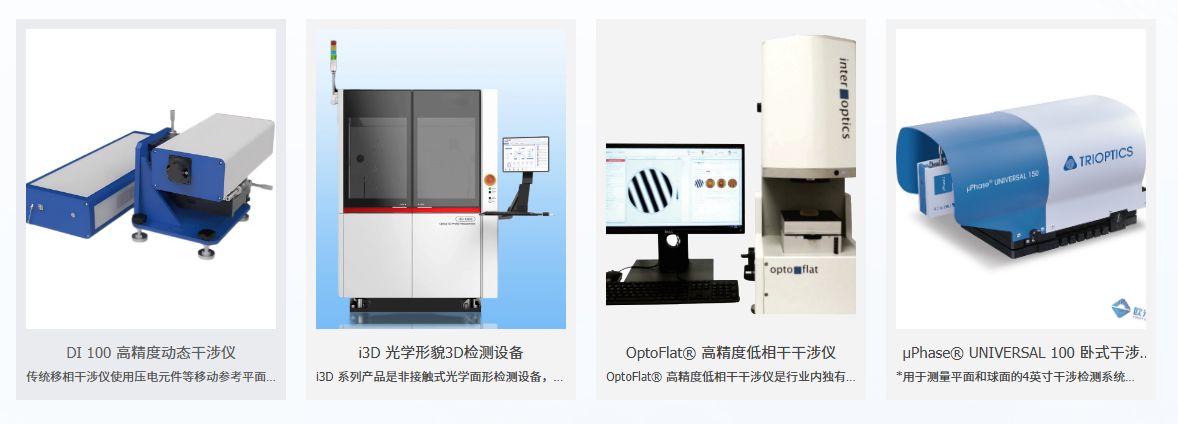
泰曼-格林与斐索干涉仪:两种经典干涉仪的原理、区别与选型
在光学面形与波前检测中,泰曼-格林(Twyman-Green)与斐索(Fizeau)干涉仪是两种最经典、最常见的构型。同样是干涉测量,两者在光路结构、适用范围、精度表现与使用门槛上却有着本质区别。很多工程师面对"该用哪一种"时常常犹豫。本文从光路原理出发,系统梳理两者的差异,并给出选型建议。
2026-11-20
-
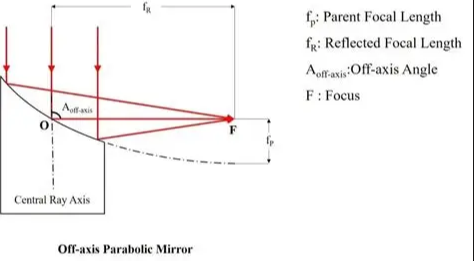
离轴抛物面反射镜的面形检测:难点、方法与干涉测量
离轴抛物面镜(Off-Axis Parabolic Mirror, OAP)没有中心遮挡,能把点光源准直为理想平行光或把平行光无像差地聚焦,是空间光学、红外系统、激光应用中的关键元件。但它"离轴"的特性,也让面形检测变得格外棘手——没有旋转对称中心,传统检测方法往往失效。本文解析离轴抛物面的特点与面形检测难点,并介绍干涉检测方案。
2026-11-20
-
多层透明结构的分层测厚:低相干干涉如何"一层层剥开"测量
OLED 盖板与触控层的贴合、汽车夹胶玻璃、多层光学贴合模组、复合膜材……越来越多的产品不再是单一材料,而是多层透明材料叠在一起。要控制这些产品的质量,需要分别测出每一层的厚度,而不是只知道总厚。低相干干涉法凭借其界面分辨能力,能做到"一层层剥开"地测量各层厚度。本文解析多层结构分层测厚的原理与应用。
2026-11-20
-
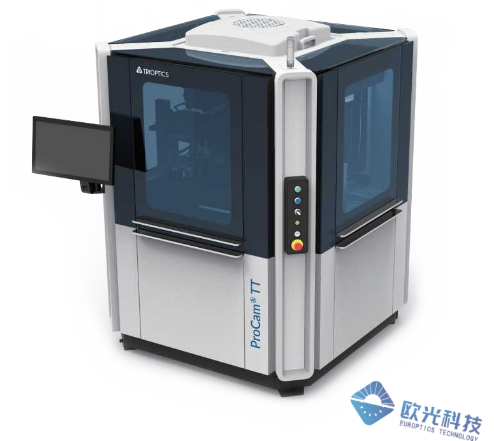
摄像头模组检测的四道关卡:从一片镜片到一台整机
镜片到一台能用的模组,中间有四道质量关卡。每一关检测的参数不同、用的设备不同,任何一关漏检,问题都会流到下一关,最终变成整机返修或客户投诉。
2026-11-19
-
中心偏差和空气间隔,为什么要放在一台设备上测
一个镜头能不能用,取决于两件事:看得清不清,和对得准不准。
2026-11-19


