

从热积累到时空整形,超快激光焊接透明材料如何实现精密连接的技术突破?
本文系统阐述了超快激光焊接透明材料的技术体系,从高端制造领域的连接需求出发,剖析传统技术瓶颈与超快激光的破局路径。通过热积累效应与非线性吸收机制的理论构建,揭示均质/异质材料焊接的核心物理过程,针对热物理参数失配、界面反应不可控等工程挑战,提出时间整形与空间整形的协同解决方案,最终展望该技术在航空航天、医疗电子等领域的产业化前景。
一、透明材料连接技术的产业挑战与超快激光的技术优势
(一)高端制造领域的连接技术需求
在当代高端制造领域体系中,透明材料的精密连接已成为制约航空航天、半导体、医疗设备等产业升级的关键环节。例如,航空航天光学窗口与金属框架的密封需满足10^-9Pa·m³/s的高气密性要求,半导体芯片玻璃盖封装的位置精度需控制在±5μm以内,而植入式医疗器件的微流控芯片焊接则要求热影响区小于10μm。传统连接技术在应对此类需求时面临多重技术瓶颈。
(二)传统连接技术的固有缺陷
粘合剂连接存在显著的时变可靠性问题,环氧树脂类胶粘剂在80℃老化1000小时后剪切强度衰减超过40%,且在真空环境下会释放有机小分子污染物,污染等级可达ISO14644-1Class5级洁净室的控制上限。阳极键合技术受制于150-400℃的高温工艺窗口,导致CMOS图像传感器等热敏元件的峰值信噪比下降15-20dB。钎焊工艺中,Sn63Pb37焊料与硼硅玻璃的热膨胀系数差异(24ppm/Kvs3.3ppm/K)会在温度循环(-40℃~125℃)过程中产生120MPa的界面应力,引发玻璃基体的微裂纹扩展。
(三)超快激光焊接的物理优势
飞秒激光(脉冲宽度<100fs)的超短脉冲特性使其具备独特的"非平衡态能量沉积"机制。当峰值功率密度超过10^13W/cm²时,透明材料通过多光子电离(光子能量积超过带隙能)与隧穿电离(强场下量子隧穿效应)产生自由电子,继而引发雪崩电离形成等离子体。该过程的能量弛豫时间(<1ps)远小于晶格热扩散时间(>1ns),使得热影响区可控制在亚微米量级,实现"冷加工"效应。非线性吸收特性则突破了透明材料的光学透明限制,使激光能量可直接沉积于材料内部任意深度,为无中间介质的直接键合提供可能。
二、超快激光焊接的核心物理机制
(一)均质透明材料的焊接动力学过程
1.热积累效应的临界调控
焊接过程遵循"脉冲能量-重复频率-热积累"的三要素调控逻辑。当激光重复频率超过100kHz时,脉冲间隔(<10μs)小于玻璃材料的热扩散时间(20-50μs),形成累加热效应。以熔融石英为例,1MHz重复频率、50nJ脉冲能量的飞秒激光作用下,焦点区域温度可在100个脉冲内从25℃升至1713℃(超过熔点),形成直径约50μm的熔融池。
2.泪滴状熔融区的形成机理
等离子体屏蔽效应主导了熔融区的非对称演化。当焦点处电子密度超过10^21cm^-3时,等离子体对入射激光的反射率超过60%,导致后续激光的实际焦点向入射方向偏移约20μm。这种动态焦点漂移使得熔融区沿光轴方向延伸,形成上宽下窄的泪滴状结构(长径比3:1)。冷却过程中,熔融区以10^6K/s的速率快速凝固,形成非晶态焊接界面,其拉曼光谱显示Si-O键的无序度参数Δν达12cm^-1,接近母材水平。
(二)异质材料焊接的界面物理过程
1.光学接触条件下的冶金结合
在界面粗糙度Ra<5nm的光学接触状态下,激光诱导的金属等离子体(如钛合金气化形成的Ti+离子)被限制在<100nm的间隙内,形成高温高压等离子体团(温度>10^4K,压力>100MPa)。该等离子体团通过辐射传热(占比70%)与热传导(占比30%)使蓝宝石界面层熔融,同时驱动Ti-Al2O3的界面反应,形成厚度50-80nm的过渡层。X射线光电子能谱分析显示,界面层存在Ti-O-Al键合,其拉伸强度可达108MPa,接近蓝宝石母材的85%。
2.非光学接触条件下的机械锁合
工业实际中常见的Ra>1μm的粗糙界面,导致等离子体自由膨胀,能量密度降至光学接触的1/5以下。此时焊接机制转变为熔融金属飞溅填充(占比60%)与热致塑性变形(占比40%)的复合作用。飞秒激光烧蚀铝产生的液滴(速度>100m/s)填充微米级间隙,冷却后形成机械互锁结构。原子力显微镜观测显示,界面的粗糙度均方根从初始1.2μm降至0.3μm,结合强度主要依赖范德华力(约15MPa),仅为光学接触的1/7。
三、工程应用中的技术瓶颈与创新解决方案
(一)三大核心技术瓶颈
1.热物理参数失配问题
铝(CTE23.6ppm/K)与石英玻璃(CTE0.59ppm/K)的巨大差异,导致焊接冷却过程中产生剪切应力σ=Δα·ΔT·E,其中Δα=23ppm/K,ΔT=1500℃,E=70GPa,计算得σ=242MPa,远超玻璃的抗剪强度(80MPa)。有限元模拟显示,采用环形焊接路径可使应力集中系数从3.2降至1.8,但仍需材料匹配优化。
2.界面反应不可控性
不锈钢-玻璃界面的X射线衍射图谱显示无新相生成,而铝-玻璃界面则出现Al2SiO5晶相(2θ=26.5°),这种差异源于激光能量密度(0.5-2J/cm²)与冷却速率(10^4-10^7K/s)的耦合作用。目前缺乏可预测界面相组成的热力学模型,工艺优化依赖正交实验设计,参数空间探索效率低下。
3.焦点动态漂移现象
克尔效应引起的自聚焦(折射率变化Δn=2×10^-16W/cm²·I)与等离子体散焦(电子密度ne=10^20cm^-3时散焦量5μm)的竞争,导致实际焦点位置随脉冲数变化呈现周期性波动(振幅±3μm)。这种漂移使焊接深度控制精度从±1μm降至±5μm,严重影响三维微纳结构的焊接一致性。
(二)时空维度的能量调控技术
1.时间整形:脉冲簇调制技术
采用BurstMode脉冲序列(如39个子脉冲/簇,簇间隔10μs)可实现热管理的精准控制。与连续1MHz脉冲相比,该模式使熔融区温度波动从±150℃降至±30℃,热应力降低82%。实验数据表明,100kHz/39脉冲的脉冲簇模式可使硼硅玻璃焊接强度从母材的22%提升至96%,其物理本质是通过"能量集群注入-间歇扩散"的模式打破热积累与热耗散的平衡困局。
2.空间整形:贝塞尔光束技术
基于衍射光学元件生成的贝塞尔光束,其焦深可达1.2mm(传统高斯光束仅50μm),光斑尺寸在1mm范围内波动<5%。该光束通过旁轴能量传输机制,避免了等离子体对主光束的屏蔽效应,使熔融区轴向均匀性提升3倍。在非光学接触(间隙50μm)条件下,贝塞尔光束焊接的强度达45MPa,较高斯光束提升2.3倍,其机理是通过长焦深实现界面全厚度同步加热,促进熔体跨间隙桥接。
四、产业化应用场景与技术发展趋势
(一)典型应用领域
航空航天领域已实现蓝宝石窗口与钛合金法兰的批量焊接,采用贝塞尔光束+螺旋扫描路径,焊缝漏气率<10^-10Pa·m³/s,满足NASA低地球轨道设备要求。医疗微创领域,飞秒激光焊接的PDMS微流控芯片,其通道变形量<2μm,流体阻力与未焊接器件差异<3%,已通过ISO10993生物相容性测试。消费电子领域,苹果公司采用超快激光焊接技术实现AppleWatch蓝宝石表盖与316L不锈钢中框的直接键合,耐跌落性能提升40%,厚度减少15%。
(二)技术发展趋势
未来技术将向多物理场协同调控方向发展:时间-空间-偏振多维整形技术的融合(如脉冲簇贝塞尔光束+椭圆偏振),可使界面温度梯度降低至10^4K/cm以下,有效抑制热应力;机器学习驱动的工艺优化算法(如基于LSTM神经网络的参数预测模型),可将工艺开发周期从6个月缩短至2周;机器人集成的动态焦点补偿系统(结合视觉反馈与压电陶瓷调焦),可实现曲面透明元件的高精度焊接(定位精度±1μm)。这些技术突破将推动超快激光焊接从特种加工向主流制造技术的跨越,为光电子集成、量子通信器件等前沿领域提供关键工艺支撑。
-
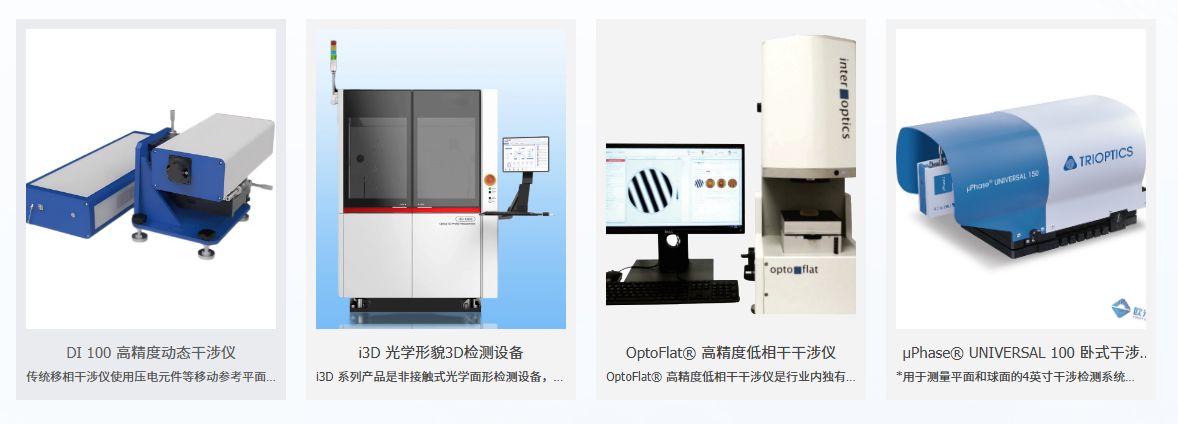
泰曼-格林与斐索干涉仪:两种经典干涉仪的原理、区别与选型
在光学面形与波前检测中,泰曼-格林(Twyman-Green)与斐索(Fizeau)干涉仪是两种最经典、最常见的构型。同样是干涉测量,两者在光路结构、适用范围、精度表现与使用门槛上却有着本质区别。很多工程师面对"该用哪一种"时常常犹豫。本文从光路原理出发,系统梳理两者的差异,并给出选型建议。
2026-11-20
-
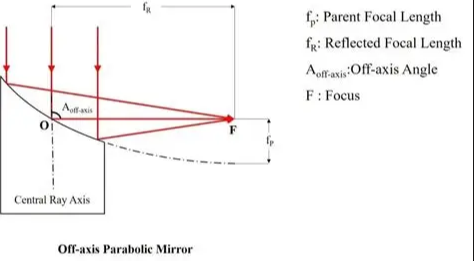
离轴抛物面反射镜的面形检测:难点、方法与干涉测量
离轴抛物面镜(Off-Axis Parabolic Mirror, OAP)没有中心遮挡,能把点光源准直为理想平行光或把平行光无像差地聚焦,是空间光学、红外系统、激光应用中的关键元件。但它"离轴"的特性,也让面形检测变得格外棘手——没有旋转对称中心,传统检测方法往往失效。本文解析离轴抛物面的特点与面形检测难点,并介绍干涉检测方案。
2026-11-20
-
多层透明结构的分层测厚:低相干干涉如何"一层层剥开"测量
OLED 盖板与触控层的贴合、汽车夹胶玻璃、多层光学贴合模组、复合膜材……越来越多的产品不再是单一材料,而是多层透明材料叠在一起。要控制这些产品的质量,需要分别测出每一层的厚度,而不是只知道总厚。低相干干涉法凭借其界面分辨能力,能做到"一层层剥开"地测量各层厚度。本文解析多层结构分层测厚的原理与应用。
2026-11-20
-
摄像头模组检测的四道关卡:从一片镜片到一台整机
镜片到一台能用的模组,中间有四道质量关卡。每一关检测的参数不同、用的设备不同,任何一关漏检,问题都会流到下一关,最终变成整机返修或客户投诉。
2026-11-19
-
中心偏差和空气间隔,为什么要放在一台设备上测
一个镜头能不能用,取决于两件事:看得清不清,和对得准不准。
2026-11-19


