

高速精磨工艺参数影响的系统性研究
在光学冷加工制造领域,高速精磨作为决定光学元件表面精度的核心工艺环节,其工艺参数的精准控制对加工质量与效率具有决定性意义。本文从机床参数、辅料参数、零件本体参数及加工时间参数四个维度,系统解析各参数对高速精磨过程的影响机制,旨在为光学元件精密加工的工艺优化提供理论依据与实践指导。
一、机床参数的影响机制
(一)主轴转速的动态效应
在高速精磨过程中,无论精密磨具相对于工件的空间位置处于上方或下方,磨削量均呈现随主轴转速提升而递增的规律。这一现象的本质是转速提升导致磨具与工件表面的相对切削频率增加,单位时间内材料去除量随之上升。然而,该效应伴随双重影响:一方面,表面凹凸层深度随磨削量增加呈正相关增长;另一方面,磨轮磨损速率亦随转速升高而显著加剧。因此,在工艺参数设定时,需基于表面精度要求与磨具损耗成本进行动态权衡。
(二)压强作用的非线性特征
压强对磨削量的作用机制随运动主体差异呈现显著分野:当精密磨具作为主运动部件时,压强与磨削量的关联呈现分段函数特征——在100千帕(kPa)阈值内,磨削量随压强增大呈线性增长;当压强突破该阈值后,增长量渐次收窄,推测与磨屑堆积导致的磨具-工件接触状态劣化相关。反观镜盘作为主运动部件的工况,压强与磨削量呈现近似线性关系,为工艺参数的标准化设定提供了明确基准。
二、辅料参数的协同作用体系
(一)精密磨具的性能要素
高速球面精磨工艺的核心辅料——精密磨具的性能由多维度参数构成:精磨片粒度直接决定加工表面粗糙度,粒度等级与表面精度呈负相关;磨具深度、结合剂配比、覆盖比及磨粒排列方式则共同影响磨具的耐磨特性与自锐性能。在金刚石精磨场景中,金刚石磨粒与结合剂的动态磨损平衡是保障加工稳定性的关键,该平衡通过磨具自锐作用实现,其调控因子依次为结合剂硬度、玻璃原始表面粗糙度、冷却介质特性及磨粒切入深度。
(二)冷却介质的多效功能
冷却介质在加工过程中承担热管理、磨屑清除、摩擦调控及化学辅助等多重功能:其温度需维持合理区间,过低温度可能导致后续抛光工序中光圈失配,诱发玻璃基体破裂或表面划痕;清洗与润滑效能不足将加速精磨片钝化,引发磨具脱落或断裂;化学自锐作用过强则会导致表面粗糙度恶化。目前工业实践中,"三乙醇胺-水"复合冷却介质表现出较优综合性能,使用时需严格遵循辅料供应商的母液稀释规范,以实现冷却、清洗、润滑及化学作用的协同优化。
三、零件本体参数的基础约束
(一)材料物理属性的影响
光学玻璃的硬度特性直接决定加工适配策略:硬度较高的材料因切削阻力大,磨削效率呈现显著下降趋势,需通过转速、压强等参数的协同调整补偿加工难度。
(二)初始表面状态的传递效应
前道工序形成的表面粗糙度、光圈形态及加工余量构成精磨工艺的初始边界条件:表面粗糙度需与精磨片粒度、结合剂硬度形成匹配关系,若初始粗糙度与磨具参数失配,将导致磨削效率低下或表面质量缺陷;加工余量的合理设定则需综合考虑材料去除速率与磨具损耗周期,避免过度加工或余量不足引发的精度偏差。
四、加工时间参数的优化平衡
磨削量随加工时间延长呈单调递增趋势,但表面粗糙度演变呈现非线性特征——当加工进入稳定阶段后,延长时间未必能持续改善表面质量,反而可能因磨具磨损导致切削作用转化为无效摩擦。因此,加工时长的确定需构建多变量决策模型,纳入材料硬度、余量规模、机床性能参数等影响因子,通过工艺试验建立时间-精度响应曲线,实现加工效率与表面质量的帕累托最优。
高速精磨工艺是多参数耦合作用的复杂系统工程,各维度参数通过物理效应、化学作用及材料去除机制的交叉影响,共同构建加工质量控制网络。在工程实践中,需建立基于参数敏感性分析的工艺优化框架,通过正交试验设计与实时监控技术,实现高速精磨工艺的智能化调控,为高精度光学元件的规模化制造提供技术支撑。
-
泰曼-格林与斐索干涉仪:两种经典干涉仪的原理、区别与选型
在光学面形与波前检测中,泰曼-格林(Twyman-Green)与斐索(Fizeau)干涉仪是两种最经典、最常见的构型。同样是干涉测量,两者在光路结构、适用范围、精度表现与使用门槛上却有着本质区别。很多工程师面对"该用哪一种"时常常犹豫。本文从光路原理出发,系统梳理两者的差异,并给出选型建议。
2026-11-20
-
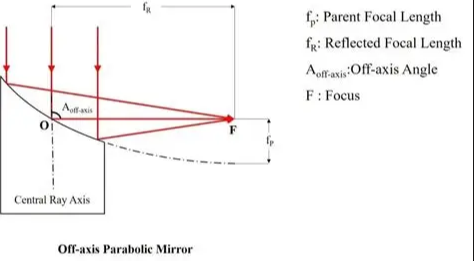
离轴抛物面反射镜的面形检测:难点、方法与干涉测量
离轴抛物面镜(Off-Axis Parabolic Mirror, OAP)没有中心遮挡,能把点光源准直为理想平行光或把平行光无像差地聚焦,是空间光学、红外系统、激光应用中的关键元件。但它"离轴"的特性,也让面形检测变得格外棘手——没有旋转对称中心,传统检测方法往往失效。本文解析离轴抛物面的特点与面形检测难点,并介绍干涉检测方案。
2026-11-20
-
多层透明结构的分层测厚:低相干干涉如何"一层层剥开"测量
OLED 盖板与触控层的贴合、汽车夹胶玻璃、多层光学贴合模组、复合膜材……越来越多的产品不再是单一材料,而是多层透明材料叠在一起。要控制这些产品的质量,需要分别测出每一层的厚度,而不是只知道总厚。低相干干涉法凭借其界面分辨能力,能做到"一层层剥开"地测量各层厚度。本文解析多层结构分层测厚的原理与应用。
2026-11-20
-
摄像头模组检测的四道关卡:从一片镜片到一台整机
镜片到一台能用的模组,中间有四道质量关卡。每一关检测的参数不同、用的设备不同,任何一关漏检,问题都会流到下一关,最终变成整机返修或客户投诉。
2026-11-19
-
中心偏差和空气间隔,为什么要放在一台设备上测
一个镜头能不能用,取决于两件事:看得清不清,和对得准不准。
2026-11-19


