
为什么说飞秒紫外激光是OLED切割工艺的理想之选
在显示技术持续迭代的进程中,有机发光二极管(OLED)凭借其自发光、广视角、快速响应、轻薄便携以及可柔性显示等显著优势,逐渐取代传统显示面板,成为当下显示领域的主流技术。OLED广泛应用于智能手机、电视、显示器、可穿戴设备、照明、车载显示以及商用大屏等多个领域,深度融入人们的日常生活。
OLED由特殊有机材料构成,根据结构差异,可分为单层、双层、三层及多层器件。其基本结构为在铟锡氧化物(ITO)玻璃基板上,制作一层厚度约几十纳米的有机发光材料作为发光层,并在发光层上方覆盖低功函数金属电极,形成典型的三明治结构。OLED器件主要由基板(包括透明塑料、玻璃、金属箔等)、阴极(透明)、阳极、空穴注入层(HIL)、电子注入层(EIL)、空穴传输层(HTL)、电子传输层(ETL)、电子阻挡层(EBL)、空穴阻挡层(HBL)以及发光层(EML)等部分组成。其发光过程涵盖电子和空穴注入、载流子传输、复合、激子迁移以及激子辐射退激发光五个基本阶段。
OLED显示屏可分为柔性OLED和刚性OLED。刚性OLED可采用成本较低的传统刀轮切割方式,但对于以聚酰亚胺(PI)为下基板、薄膜封装(TFE)代替玻璃封装的柔性OLED而言,传统切割方式并不适用。柔性OLED虽凭借其突出优势备受市场青睐,但其由多层复杂且轻薄的材料构成,传统切割手段易引发热影响区过大、裂纹增多、边缘质量差等问题,难以保障产品质量与良品率,无法满足日益增长的加工需求。如何实现对柔性OLED显示屏的高速、窄切口宽度、低热影响区(HAZ)切割,成为行业亟待解决的关键问题。
超短脉冲激光器是柔性OLED切割的理想之选。相较于传统机械加工方式,飞秒、皮秒激光器具有脉冲宽度窄、峰值功率高的特点,峰值功率可达亿瓦级别。超短脉冲激光加工具有热影响区小、不易变形、崩边小、精度高、效率快等显著优势,且属于非接触式加工,不会对产品施加机械应力,不影响产品的机械性能。通常情况下,脉冲宽度越窄,热影响区越小,加工质量越高,因此飞秒激光器的加工效果优于皮秒激光器。鉴于柔性OLED由有机材料(如PI)构成,使用紫外波段激光器可进一步减小热影响区,飞秒紫外激光器成为目前OLED切割的最优选择。
飞秒激光是指时域脉宽处于飞秒(10⁻¹⁵秒)量级的激光,持续时间极短,可短至几个飞秒,同时具有高达百万亿瓦的瞬时功率。飞秒紫外激光器在OLED切割领域具备诸多优势:其一,聚焦光斑小、能量密度高,可有效缩短激光加工材料时的热扩散距离,降低热损伤;其二,超短脉冲能显著减小热影响区,避免有机材料因热损伤失效,且单脉冲能量和峰值功率高,提升了材料加工能力;其三,OLED对紫外光的吸收率更高且更均匀,结合微米级的小光斑尺寸,可实现微米级切割精度,进一步缩小热影响区域,且加工过程无污染,符合环保要求;其四,功率稳定、性能可靠,对OLED基材损伤小,可减少漏液现象,提高良品率和工作效率;其五,加工精度高,在切割异形OLED屏幕时表现出色;其六,具备良好的多材料兼容性,适用于玻璃基板、ITO电极、有机层等多层异质结构的精准切割。
为验证飞秒紫外激光器在OLED切割中的性能,苏州英谷激光有限公司采用30W飞秒紫外激光器(GXF343-30)对厚度约400μm的柔性OLED屏幕进行切割实验。实验结果显示,在多次扫描切割模式下,薄膜有效切割速度达150mm/s,切口整齐,热影响区宽度仅为5-10µm(出射面热影响区更窄),表明GXF343-30激光器适用于多层薄膜叠层的切割。实验过程中虽出现边缘碳化/变色、底层未切透、材料飞溅等问题,但通过降低脉冲能量、校准焦点至材料中下层并增加扫描次数、添加保护膜(如PDMS、PET)等措施得以解决。实验表明,30W紫外飞秒激光虽具备切割OLED的潜力,但需根据材料特性精细调控能量、重复频率、扫描策略等参数,以平衡加工效率与质量,建议结合材料特性开展实验设计(DOE),逐层优化能量阈值。
英谷激光的30W飞秒紫外激光器采用基于SESAM被动锁模的全光纤结构种子源,搭配光纤-固体混合放大器,在实现高单脉冲能量和稳定功率输出的同时,体积更为紧凑。通过合理的结构设计,有效抑制了放大过程中的非线性效应,降低了压缩后脉冲旁瓣与边模的能量占比,将1030nm至343nm的倍频效率提升至30%以上,并保证了接近衍射极限的光束质量。
OLED作为继阴极射线管(CRT)、液晶显示器(LCD)之后的第三代显示技术,凭借其出色的显示效果、轻薄结构和柔性显示潜力,在市场中占据重要地位。随着技术的成熟和成本的降低,OLED在多个领域的应用不断拓展。2023年,全球OLED面板出货量达2.05亿片,同比增长14%,市场销售额达239.2亿美元。我国积极推动OLED面板技术发展,出台了一系列支持政策,如工业和信息化部、财政部发布的相关通知,旨在促进车载视听、商用显示等新兴领域的高质量发展。同时,中国作为全球重要的显示面板消费市场,OLED产业链国产化进程加速,逐步打破国外在上游材料和设备领域的垄断。随着5G、人工智能(AI)等技术的融合应用,OLED将迎来更多新的应用场景和市场机遇。
激光加工技术在OLED切割中发挥着不可或缺的作用。随着市场对OLED屏幕质量要求的不断提高,超快精密激光加工技术受到越来越多厂商的关注。飞秒紫外激光器作为目前OLED切割的最优方案,其技术发展将推动OLED技术的创新升级,为显示行业带来新的变革,为社会发展创造更多价值。
-
横向色差与纵向色差:镜头色差异从哪里来,怎么测?
白光是由不同波长的光组成的复合光。由于透镜材料对不同波长的光折射率不同,不同颜色的光经过透镜后会产生不同的折射角度和焦距——这就是色差(Chromatic Aberration)。
2026-09-29
-
镜片一装上去像就变?光学元件应力双折射的成因、定量检测与装夹启示
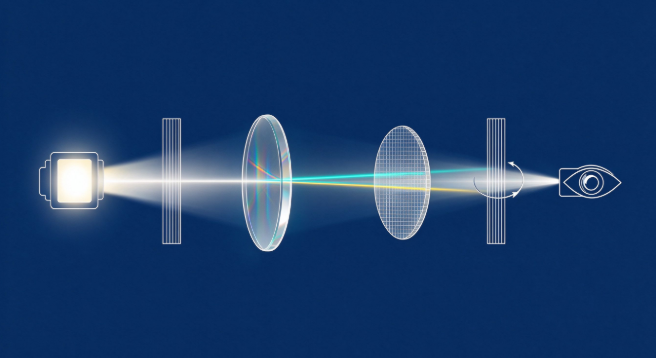
不少装调工程师都遇到过这样的情况:一片单独检测合格的镜片,装进镜筒、拧上压圈后,波前或偏振状态却发生了变化;胶合固化后的透镜,在偏光仪下出现一圈圈彩色条纹。这些现象背后,往往是同一个"看不见的变量"——应力双折射(Stress Birefringence)。本文梳理应力双折射的成因、它对光学性能的影响、定量检测原理与相关标准,并讨论它对光学装夹(预紧力/应力平衡)的实际启示。
2026-09-29
-
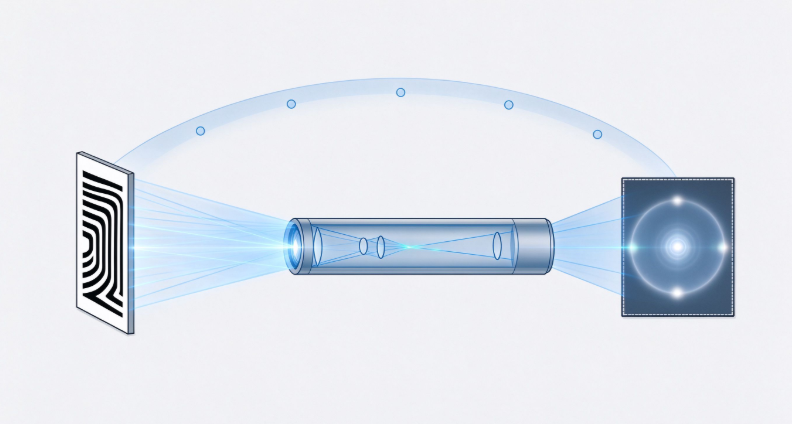
130°大视场、25点测量、60秒出MTF 内窥镜光学性能怎么做量产检测?
无论是腹腔、关节、鼻窦等硬管内窥镜,还是电子胃肠镜、胶囊内镜,医生都要通过一根细长的镜体看清体内细节。视场够不够大、边缘清不清晰、有没有变形,直接关系到病灶能否被发现。随着医用内窥镜国产替代加速、工业孔探应用增多,仅靠人工看分辨率板"数线对"已难以满足量产质控要求。本文结合 TRIOPTICS 的 ImageMaster® ENDO PRO 内窥镜专用光学传递函数测量仪,梳理内窥镜光学检测的特殊点、MTF 测量方法与量产化设备实现。
2026-09-28
-
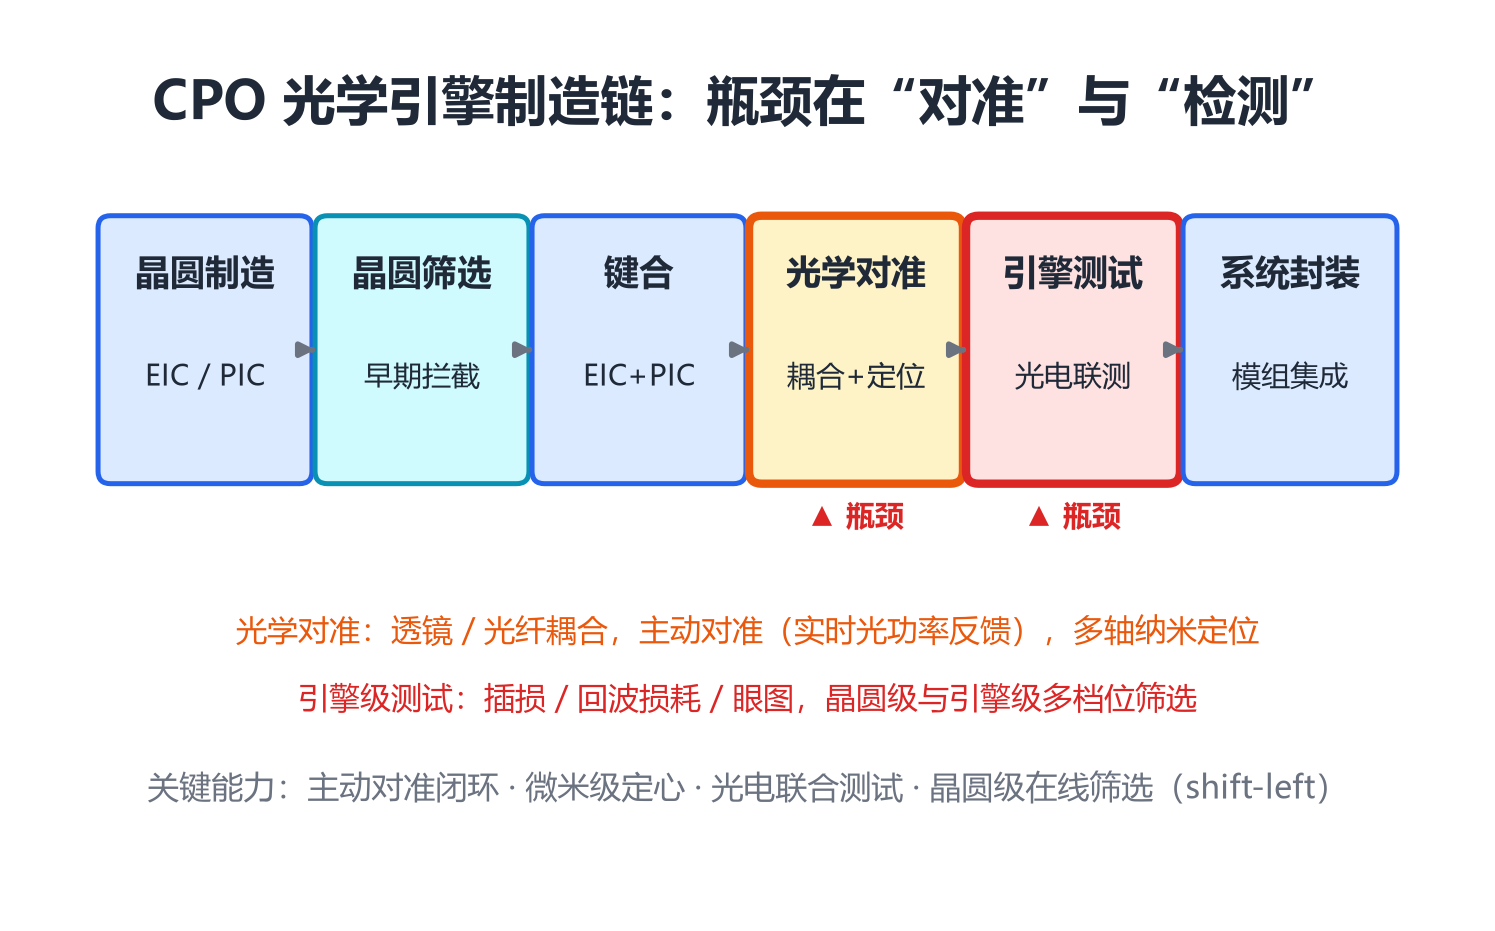
AI 芯片扩产,卡在"最后一道“光学关”——从 CoWoS 到 CPO,为什么光学对准与检测成了新瓶颈
9 月初的 SEMICON Taiwan 2026 上,多家国际机构的调研罕见地指向同一个判断:AI 半导体的扩产,正在从“前端增产”走向“全链条扩产”——产能压力从晶圆厂蔓延到先进封装、光互连和测试。而对光学行业的人来说,这条链的末端藏着本次展会最实在的信号:量产的卡点,恰好落在了光学对准与检测上。
2026-09-28
-
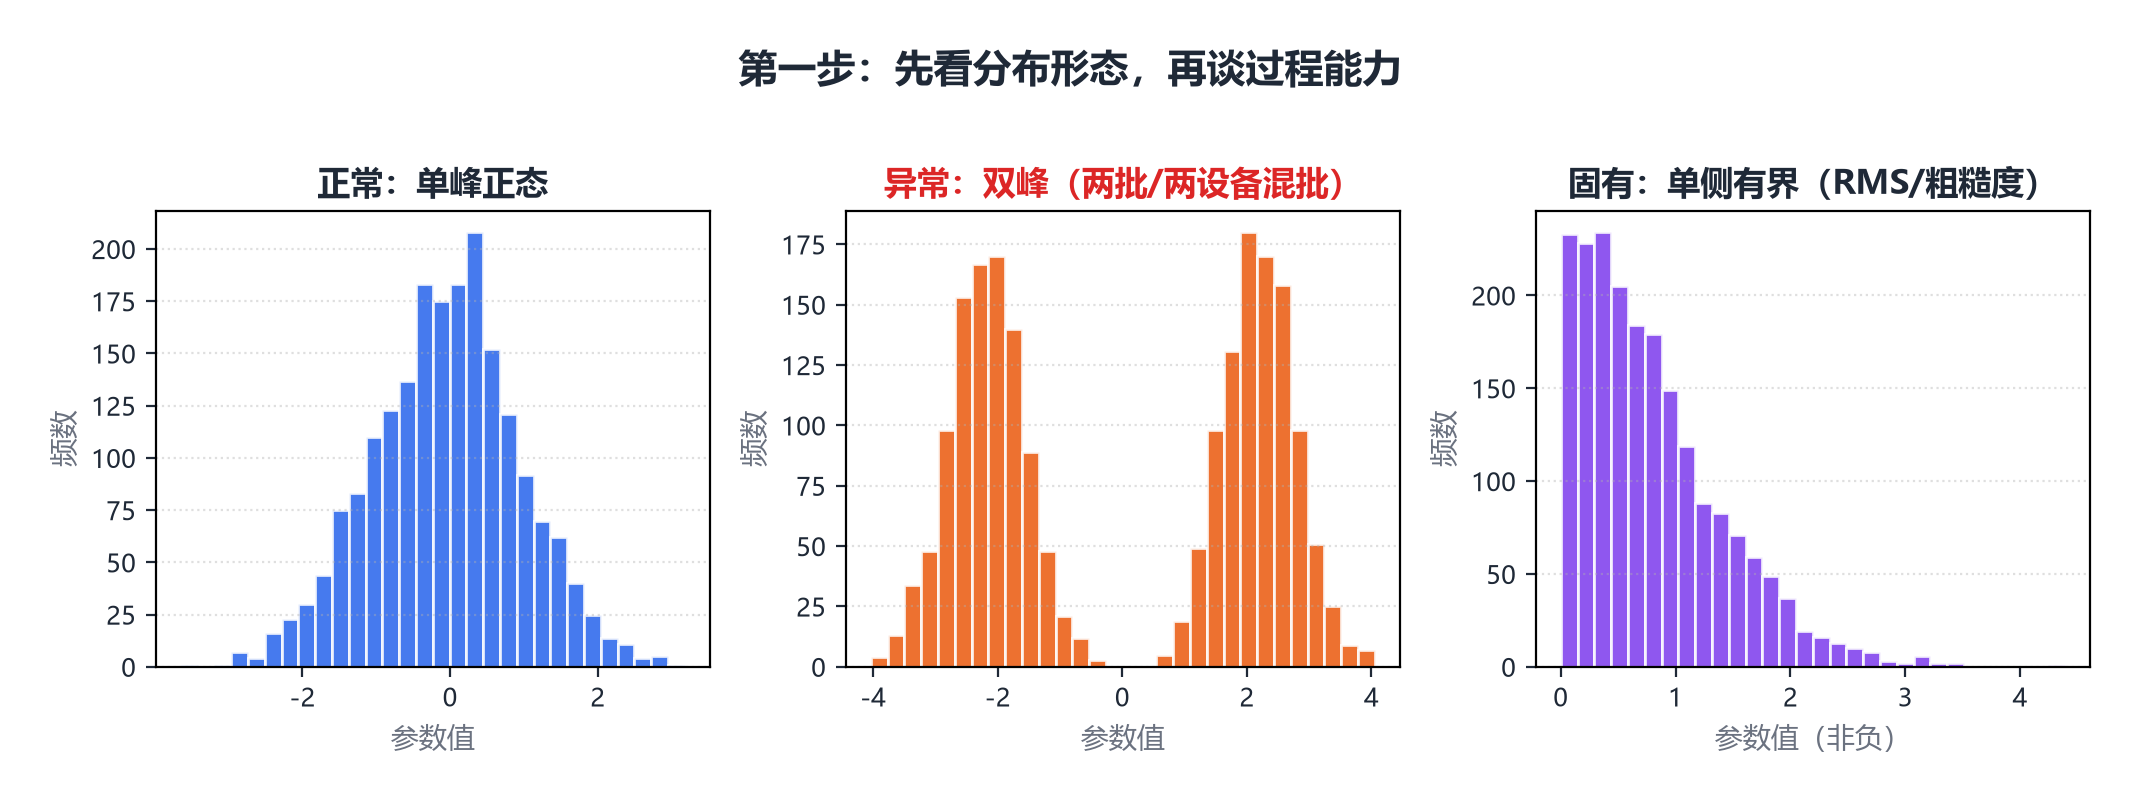
批产一致性数据读图指南:单片合格,为什么批次还是不达标
一条 MTF 曲线、一张波面图、一份偏心报告。但量产阶段真正决定交付质量的,往往是批次数据的一致性:100 片镜头里每一片都过规格,并不意味着这一批就是稳定的。
原因在于下游系统通常由多片光学元件级联构成。单片各自满足容差,其偏差在系统内随机叠加后,合成波前误差会显著放大;批内离散度越大,装配后系统性能的可预测性越差。因此,读批次数据的方法与读单片数据有本质区别:关注的不是"某一片好不好",而是"整批是否受控、变异来自哪里"。2026-09-28


