
光学镜片抛光皮的分类、特性及应用研究
一、引言
抛光皮作为关键工艺材料,其性能直接影响镜片表面质量与精度。随着精密光学元件需求的持续增长,对抛光皮的材料特性、适用场景及工艺匹配性提出了更高要求。本文系统阐述光学镜片抛光皮的主要类型,分析其技术参数与应用逻辑,为相关制造工艺优化提供参考。

二、主要抛光皮类型及技术特性
(一)聚氨酯抛光皮
聚氨酯抛光皮以聚氨酯为基体制备,通过添加氧化铈等功能性填充物,形成兼具耐磨性与加工效率的复合抛光材料。其物理规格覆盖多种尺寸,包括1400×590mm、1400×640mm、1400×700mm等长方形片材,以及850×850mm至1400×1400mm系列正方形片材,厚度范围0.53.0mm,可满足不同尺寸工件的抛光需求。
该材料的核心优势在于广泛的适用性,可匹配各类抛光液,适用于精密光学元件、晶圆、晶体、硅片、陶瓷、金属材料及化学机械抛光(CMP)等场景。以美国LP系列产品为例,其技术参数与应用特性呈现显著差异:
硬度参数:肖氏硬度范围2073(数值越大硬度越高),需根据镜片磨耗度选择匹配型号,如LP88型硬度65,适用于高硬度材料的精密加工。
填充物功能:氧化铈填充型(如LP13、LP66)侧重提升抛光速率;氧化锆填充型(如LP35、LP26)聚焦表面光洁度优化;无填充型(如LP57、LPU)则通过稳定光圈实现高精度加工。
发泡结构:发泡孔密集型产品利于抛光粉流动,提升加工效率,但需增加修盘频率以控制变形;低发泡孔产品亲水性强,适合长时间稳定加工。
(二)白色抛光皮
白色抛光皮以高弹性、高耐磨为显著特征,背面覆涂高阻水性胶膜,粘结强度≥XXN/cm²(具体参数需结合实测),确保加工过程中无脱落风险。该材料主要应用于玻璃精抛、不锈钢镜面抛光及高端电子产品铝合金外壳处理,其弹性基质可紧密贴合复杂曲面,实现均匀压力分布,尤其适用于弧面镜片或精密金属部件的表面修正,保障抛光后表面粗糙度Ra≤0.1μm(典型值)。
(三)阻尼布磨皮
阻尼布磨皮以光滑平整表面为技术核心,专为镜面收光工序设计,适用于不锈钢、光学玻璃、摄像头玻璃、蓝宝石、半导体及稀有金属材料。其表面处理工艺确保抛光后工件无新增划痕,配合精密压力控制,可将表面光泽度提升至95%以上(60°光泽度仪检测值)。在半导体晶圆及光学镜头加工中,该材料通过细腻的机械作用,消除亚表面缺陷,实现光学级镜面效果。
三、应用场景与工艺匹配原则
(一)材料选择依据
1.加工对象特性:硬质材料(如蓝宝石、硅片)优先选用高硬度聚氨酯抛光皮(肖氏硬度≥50);软质材料(如光学玻璃)可匹配中低硬度型号(肖氏硬度2040),避免过度磨耗。
2.表面质量要求:以光洁度为核心目标时,优选氧化锆填充型或阻尼布磨皮;以效率为导向时,氧化铈填充型聚氨酯抛光皮更具优势。
3.工艺稳定性:带背胶产品(推荐使用TB1521胶系)通过均匀胶层控制,避免光圈波动,适用于平面加工;非背胶型需在贴合后进行修盘处理,使用W40金刚石丸片校正表面曲率,确保加工精度。
(二)典型应用案例
在精密光学镜头制造中,工艺流程通常为:粗磨→精磨→抛光→收光。其中,精抛阶段采用聚氨酯抛光皮(如LP66型)配合氧化铈抛光液,实现材料高效去除;终抛阶段切换为阻尼布磨皮,消除表面微划痕,最终达到λ/10(λ=632.8nm)的面形精度与≤5Å的表面粗糙度。
四、结论与发展趋势
光学镜片抛光皮作为精密加工的核心耗材,其性能差异直接决定加工效率与产品质量。聚氨酯抛光皮凭借材料改性技术,在多功能性上占据主导地位;白色抛光皮与阻尼布磨皮则在特定领域形成技术补充。未来,随着光学元件向微型化、高透化发展,抛光皮将呈现三大趋势:
1.材料复合化:开发氧化铈氧化锆复合填充技术,兼顾抛光速率与表面质量;
2.结构精细化:通过可控发泡工艺优化孔隙率,提升抛光粉传输效率与界面润滑性;
3.工艺智能化:结合机器学习算法,建立抛光皮型号与加工参数的智能匹配系统,降低工艺试错成本。
在精密制造需求持续升级的背景下,抛光皮技术的迭代创新将成为推动光学产业发展的重要驱动力。
-
横向色差与纵向色差:镜头色差异从哪里来,怎么测?
白光是由不同波长的光组成的复合光。由于透镜材料对不同波长的光折射率不同,不同颜色的光经过透镜后会产生不同的折射角度和焦距——这就是色差(Chromatic Aberration)。
2026-09-29
-
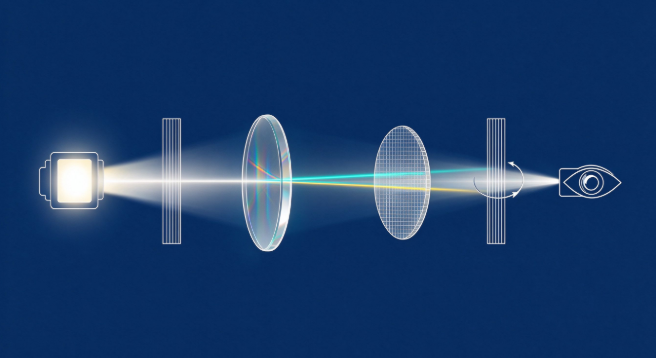
镜片一装上去像就变?光学元件应力双折射的成因、定量检测与装夹启示
不少装调工程师都遇到过这样的情况:一片单独检测合格的镜片,装进镜筒、拧上压圈后,波前或偏振状态却发生了变化;胶合固化后的透镜,在偏光仪下出现一圈圈彩色条纹。这些现象背后,往往是同一个"看不见的变量"——应力双折射(Stress Birefringence)。本文梳理应力双折射的成因、它对光学性能的影响、定量检测原理与相关标准,并讨论它对光学装夹(预紧力/应力平衡)的实际启示。
2026-09-29
-
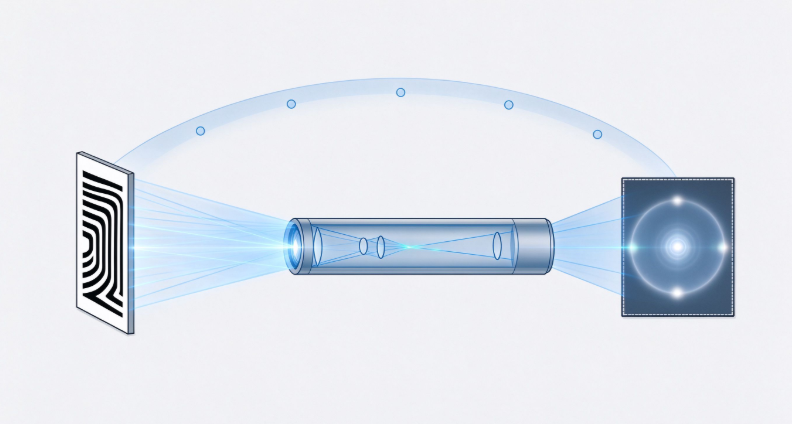
130°大视场、25点测量、60秒出MTF 内窥镜光学性能怎么做量产检测?
无论是腹腔、关节、鼻窦等硬管内窥镜,还是电子胃肠镜、胶囊内镜,医生都要通过一根细长的镜体看清体内细节。视场够不够大、边缘清不清晰、有没有变形,直接关系到病灶能否被发现。随着医用内窥镜国产替代加速、工业孔探应用增多,仅靠人工看分辨率板"数线对"已难以满足量产质控要求。本文结合 TRIOPTICS 的 ImageMaster® ENDO PRO 内窥镜专用光学传递函数测量仪,梳理内窥镜光学检测的特殊点、MTF 测量方法与量产化设备实现。
2026-09-28
-
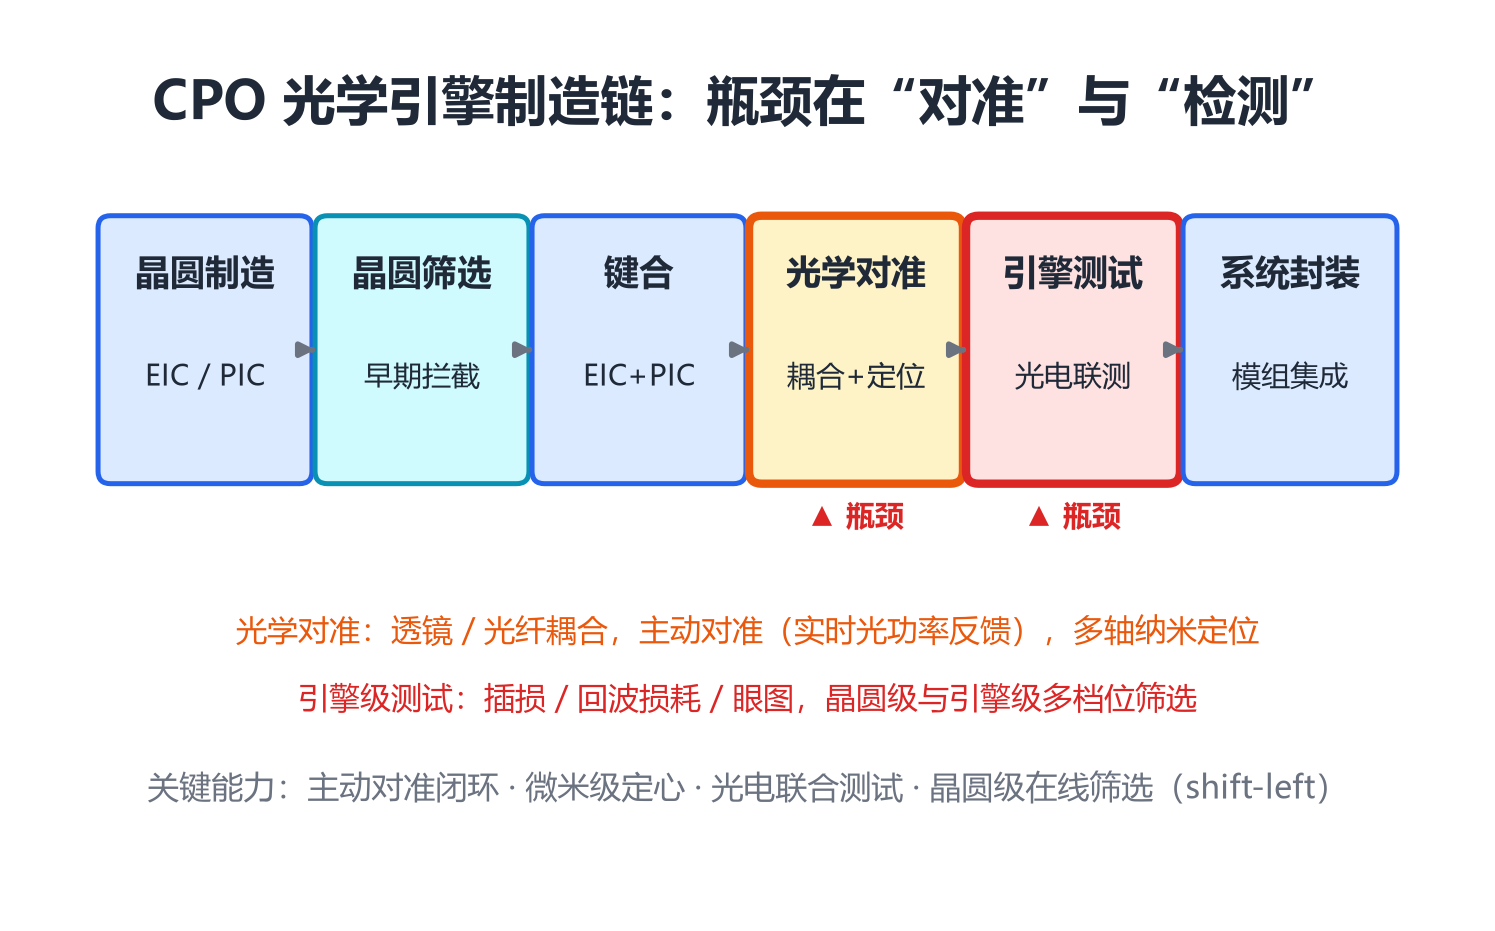
AI 芯片扩产,卡在"最后一道“光学关”——从 CoWoS 到 CPO,为什么光学对准与检测成了新瓶颈
9 月初的 SEMICON Taiwan 2026 上,多家国际机构的调研罕见地指向同一个判断:AI 半导体的扩产,正在从“前端增产”走向“全链条扩产”——产能压力从晶圆厂蔓延到先进封装、光互连和测试。而对光学行业的人来说,这条链的末端藏着本次展会最实在的信号:量产的卡点,恰好落在了光学对准与检测上。
2026-09-28
-
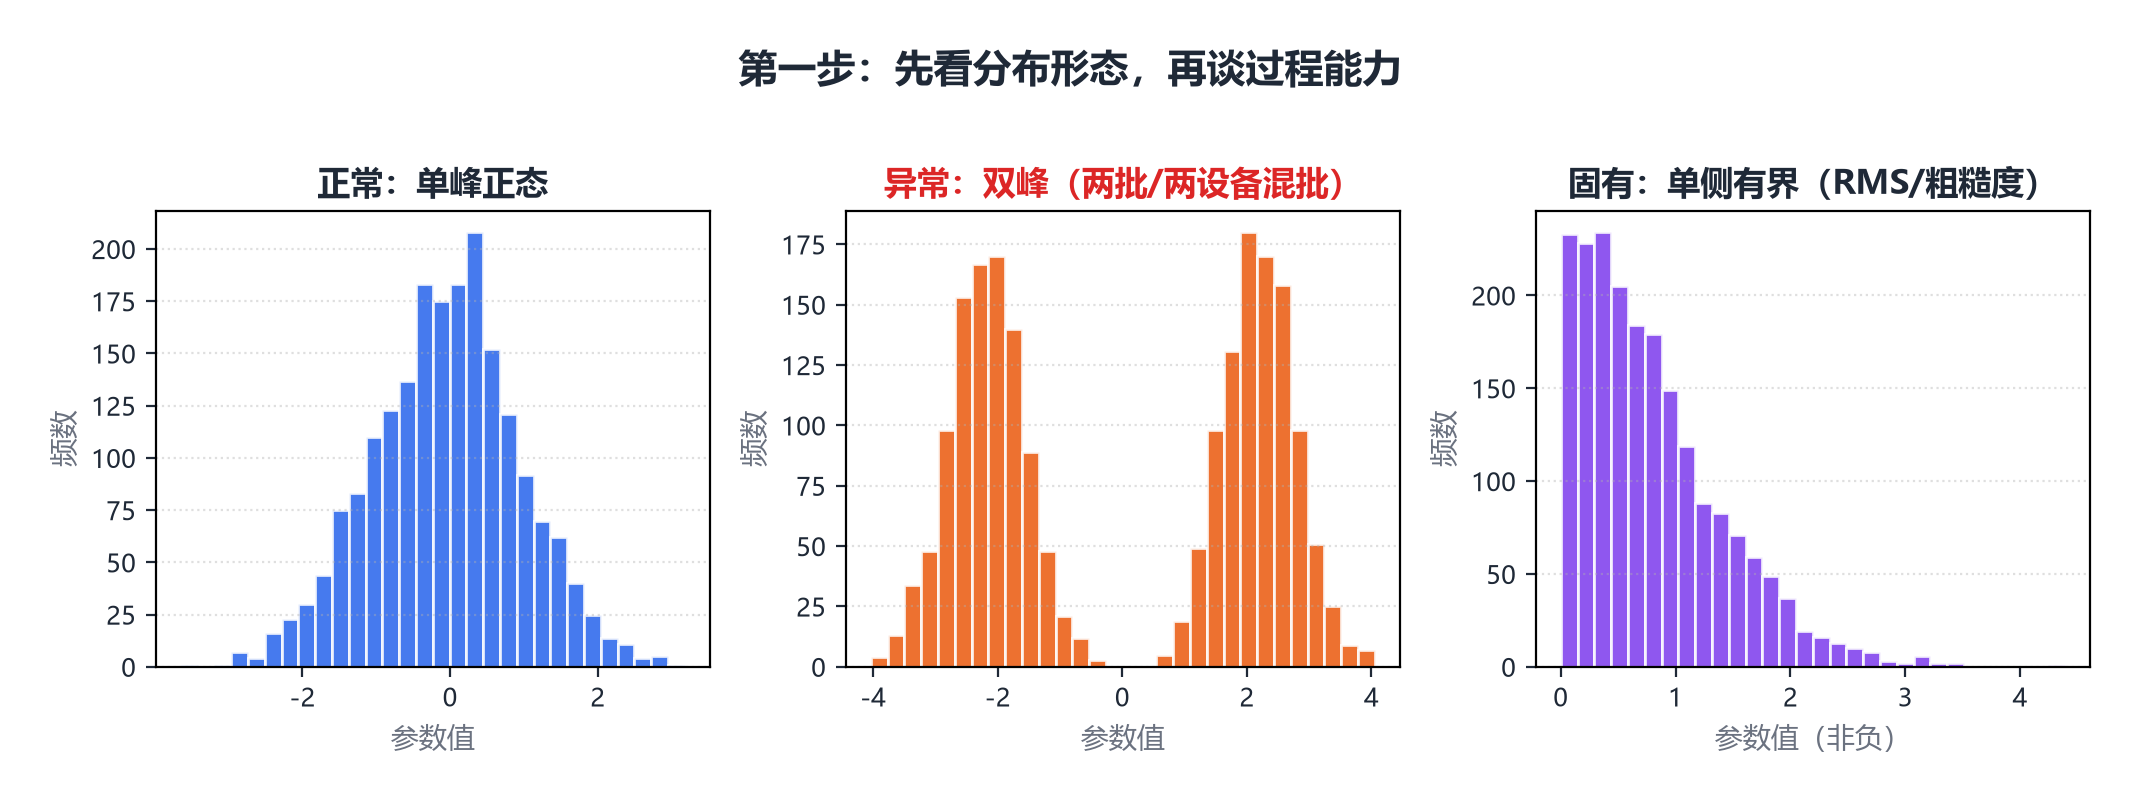
批产一致性数据读图指南:单片合格,为什么批次还是不达标
一条 MTF 曲线、一张波面图、一份偏心报告。但量产阶段真正决定交付质量的,往往是批次数据的一致性:100 片镜头里每一片都过规格,并不意味着这一批就是稳定的。
原因在于下游系统通常由多片光学元件级联构成。单片各自满足容差,其偏差在系统内随机叠加后,合成波前误差会显著放大;批内离散度越大,装配后系统性能的可预测性越差。因此,读批次数据的方法与读单片数据有本质区别:关注的不是"某一片好不好",而是"整批是否受控、变异来自哪里"。2026-09-28


