

揭秘光学透镜制造全流程:从材料到成品的精密工艺解析
光学透镜作为光学系统的核心元件,其制造过程涉及精密机械加工、材料科学与光学检测的深度融合。本文以行业标准工艺为基础,详细解析光学透镜从毛坯到成品的完整制造流程,揭示其背后的技术挑战与发展趋势。

一、毛坯制备:奠定光学基础
1.材料选择与切割
根据设计要求选用光学玻璃(如K9、BK7)或晶体(如CaF₂),通过激光切割或外圆切割机将块状材料加工为坯件,预留0.5-1mm切割余量。采用胶条粘结法将坯件固定,通过滚圆机初步成型球面轮廓。
2.粗磨处理
使用W40-W28金刚砂进行散粒研磨,去除表面气泡与杂质,使表面粗糙度降至微米级。采用“上小下大”治具组合(上方治具直径比下方小5%),通过摆动磨削避免边缘塌陷或翘曲。
二、精磨与抛光:追求表面精度
1.精磨工艺
将粗磨后的镜片粘结成镜盘,使用树脂结合剂砂轮逐步细化磨料(从W40至W5),使表面粗糙度达亚微米级。关键控制参数包括磨削压力(0.2-0.5kg/cm²)、磨削液流量(200ml/min)及温度波动(≤±1℃)。
2.古典抛光技术
采用沥青抛光模配合氧化铈/红粉抛光液,控制抛光液pH值6-8、温度25℃±1℃、湿度60-70%。通过螺旋线与往复摆动复合运动轨迹,边缘线速度比中心高15-20%以补偿边缘效应,实现超光滑表面。
三、定心与成型:确保光轴精度
1.定心磨边
利用自准直仪调整镜片光轴与机械轴重合,偏心公差控制在≤5μm。采用金刚石砂轮磨外圆,砂轮粒度与玻璃硬度匹配(如Hv500玻璃使用400砂轮),确保机械轴与光轴的一致性。
四、后处理工艺:提升光学性能
1.真空镀膜
在10⁻⁴Pa真空环境下,使用氟化镁(MgF₂)、二氧化钛(TiO₂)等材料镀制增透膜,透过率可达99.5%。通过晶振监控系统实现膜厚±2nm精度控制,典型膜系为4层λ/4结构。
2.胶合与消光
采用紫外固化胶合技术,胶层厚度控制±2μm,光轴偏移≤3μm。在非光学面涂覆碳黑/石墨混合涂料,将反射率降至0.5%以下,减少杂散光干扰。
五、检测与质控:严苛标准保障品质
1.面形检测
使用斐索干涉仪检测面形精度,通过干涉条纹分析达到λ/10(λ=632.8nm)。
2.表面疵病检测
在200lux照度下,用50倍显微镜检查擦痕/麻点,符合MIL-PRF-13830B标准。
六、工艺挑战与发展趋势
1.环境要求
车间需保持恒温22℃±2℃、湿度60%±5%、洁净度Class1000级,以确保加工精度。
2.技术瓶颈
传统工艺中非球面加工良率仅60%,高度依赖技师经验调整抛光模形变。
3.未来方向
结合离子束修形技术,实现λ/50级超精密加工,推动光学元件向更高精度发展。
光学透镜制造是一项集精密加工、材料科学与光学检测于一体的复杂工程。从毛坯制备到成品检测,每一步都需要严格控制参数与工艺。随着技术的不断进步,离子束修形等新技术的应用将进一步提升透镜性能,为光学行业的创新发展奠定坚实基础。
-
摄像头模组检测的四道关卡:从一片镜片到一台整机
镜片到一台能用的模组,中间有四道质量关卡。每一关检测的参数不同、用的设备不同,任何一关漏检,问题都会流到下一关,最终变成整机返修或客户投诉。
2026-11-19
-
中心偏差和空气间隔,为什么要放在一台设备上测
一个镜头能不能用,取决于两件事:看得清不清,和对得准不准。
2026-11-19
-
空气间隔:镜头装调中最容易被忽视的关键参数
镜头设计图纸上标着一堆公差:曲率半径公差、中心厚度公差、偏心公差、面形PV……很多人以为只要每个镜片都做到公差内,装起来自然就合格了。
2026-11-19
-

分光棱镜与分束器的精密检测:让一束光"分得准、分得对"
在投影显示、激光干涉、机器视觉、光谱分析等无数光学系统里,都有一个不起眼却关键的元件——分光棱镜/分束器。它把一束光分成两束或多束,分光比、角度、面形、偏振特性,每一项都直接影响系统性能。本文讲解分光元件的工作原理,以及如何对它的角度、面形与胶合质量进行精密检测。
2026-11-19
-
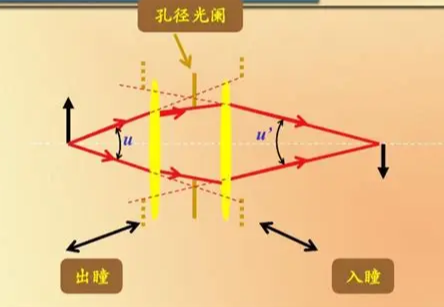
入瞳与出瞳位置测量:光学系统里最容易被忽略的两个"孔"
设计镜头时,工程师常挂在嘴边的是焦距、光圈、视场角,但有两个隐藏的几何量却直接影响系统的匹配与性能——入瞳(Entrance Pupil)与出瞳(Exit Pupil)。它们决定了一支镜头"看起来的孔径有多大、孔在哪里",是目镜、望远镜、内窥镜、激光系统等场景的接口关键。本文讲清入瞳出瞳的定义、与光阑的关系,以及如何精确测量它们的位置。
2026-11-18


