

蓝光/绿光激光器在改善锂电池焊接爆点方面有什么优势?
在锂电池制造行业,焊接工艺堪称影响电池性能与安全性的关键环节,而焊接爆点问题长期以来犹如悬在行业头顶的“达摩克利斯之剑”,亟待解决。近年来,蓝光/绿光激光器横空出世,犹如一道曙光,为攻克这一难题带来了新的希望,在改善锂电池焊接爆点方面彰显出无与伦比的优势。
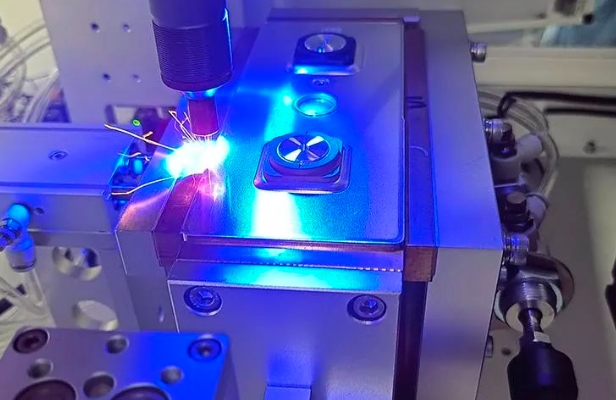
从原理上看,金属对激光的吸收率与波长呈反比,而铜的等离子体共振峰恰好位于可见光波段。这一特性使得绿光、蓝光激光器在焊接铜材时,能够显著提升铜材对激光的吸收率。以焊接铜极耳为例,采用蓝光激光焊接时,所需功率仅为红外激光的三分之一。较低的功率输入有效减少了焊接过程中的热输入,从而大幅降低了飞溅和爆点的产生概率。
在抑制爆点的技术手段上,绿光激光采用准连续模式,能够有效降低匙孔深度的波动,避免因熔池坍塌而引发气孔爆点;蓝光激光则通过高频脉冲与光束摆动技术的配合,使熔池表面张力分布更加均匀,加快匙孔的闭合速度,进而有效抑制飞溅。此外,两种激光器都能够显著压缩热影响区,减少焊接过程中脆性金属间化合物的生成,降低热应力裂纹产生的风险。这不仅拓宽了焊接工艺的操作窗口,还能有效避免因底部未熔合而导致的爆点问题。
在实际生产应用中,蓝光/绿光激光器的卓越性能得到了充分验证。宁德时代在焊接铜极耳时,采用波长450nm、功率200W、光束摆动频率500Hz的蓝光激光,成功将爆点率从红外激光焊接时的5%以上降至0.3%,同时将焊接速度提升至15m/min,生产效率大幅提高。比亚迪在铝壳体密封焊接中,使用波长515nm、功率400W并配合氦气保护的绿光激光,将气孔率从红外焊接时的8%降低至0.5%以下,密封强度提升至150MPa,极大地提高了电池的密封性能。特斯拉的4680电池采用绿光预热(100W)加红外深熔焊(800W)的复合焊接方式,成功实现了铜铝异种焊接,将界面电阻从1.2mΩ降至0.7mΩ,且完全消除了爆点缺陷,提升了电池的整体性能。
尽管绿光/蓝光激光器在电光效率、单瓦成本和维护周期等方面与传统红外激光器相比存在一定差距,但从技术经济性的全面分析来看,它们能够显著降低爆点率,提高产品良率,从而使锂电池的制造成本降低0.5-1元/Ah(以100Ah电芯计算)。从电池的全生命周期成本考虑,其经济性优势十分显著。
随着科技的不断进步,蓝光/绿光激光器在锂电池焊接领域将朝着混合波长技术、提升半导体激光直接输出效率以及利用AI实时调控焊接参数等方向发展。这些技术创新将致力于实现零爆点焊接,有力推动高能量密度电池的产业化进程,为锂电池行业的发展注入强大动力。可以预见,在技术不断创新的推动下,蓝光/绿光激光器必将在锂电池制造领域发挥更为关键的作用,助力整个行业迈向新的发展高度。
-
泰曼-格林与斐索干涉仪:两种经典干涉仪的原理、区别与选型
在光学面形与波前检测中,泰曼-格林(Twyman-Green)与斐索(Fizeau)干涉仪是两种最经典、最常见的构型。同样是干涉测量,两者在光路结构、适用范围、精度表现与使用门槛上却有着本质区别。很多工程师面对"该用哪一种"时常常犹豫。本文从光路原理出发,系统梳理两者的差异,并给出选型建议。
2026-11-20
-
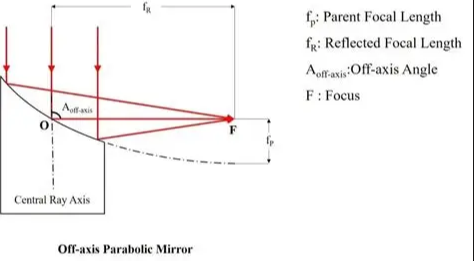
离轴抛物面反射镜的面形检测:难点、方法与干涉测量
离轴抛物面镜(Off-Axis Parabolic Mirror, OAP)没有中心遮挡,能把点光源准直为理想平行光或把平行光无像差地聚焦,是空间光学、红外系统、激光应用中的关键元件。但它"离轴"的特性,也让面形检测变得格外棘手——没有旋转对称中心,传统检测方法往往失效。本文解析离轴抛物面的特点与面形检测难点,并介绍干涉检测方案。
2026-11-20
-
多层透明结构的分层测厚:低相干干涉如何"一层层剥开"测量
OLED 盖板与触控层的贴合、汽车夹胶玻璃、多层光学贴合模组、复合膜材……越来越多的产品不再是单一材料,而是多层透明材料叠在一起。要控制这些产品的质量,需要分别测出每一层的厚度,而不是只知道总厚。低相干干涉法凭借其界面分辨能力,能做到"一层层剥开"地测量各层厚度。本文解析多层结构分层测厚的原理与应用。
2026-11-20
-
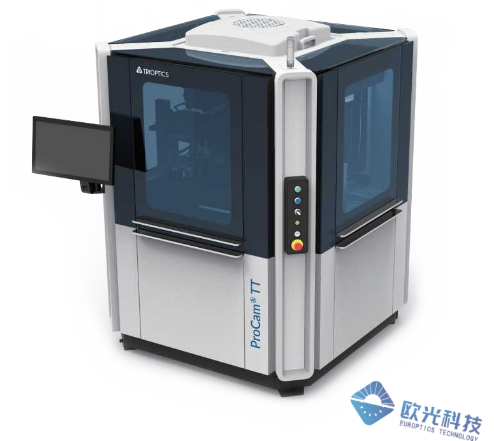
摄像头模组检测的四道关卡:从一片镜片到一台整机
镜片到一台能用的模组,中间有四道质量关卡。每一关检测的参数不同、用的设备不同,任何一关漏检,问题都会流到下一关,最终变成整机返修或客户投诉。
2026-11-19
-
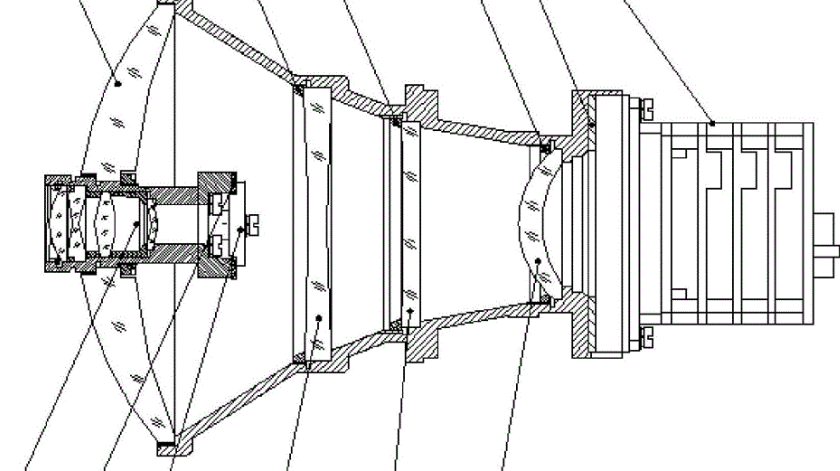
中心偏差和空气间隔,为什么要放在一台设备上测
一个镜头能不能用,取决于两件事:看得清不清,和对得准不准。
2026-11-19


