为什么说激光微钻孔技术是精密制造的核心驱动力
随着现代工业对精密制造需求的不断提升,微孔加工技术在各行业中的应用日益广泛。从航空航天发动机叶片的冷却微孔,到电子设备中印刷电路板(PCB)的高密度微孔,传统加工方法已难以满足高精度、高质量的要求。在这一背景下,激光微钻孔技术凭借其独特的优势,成为现代精密制造的关键技术之一。

一、行业需求与技术挑战
在航空航天领域,发动机叶片和燃油喷射系统的微孔加工要求极高的精度和可靠性。例如,叶片的冷却微孔直径通常仅为几十微米,且需在高温、高压环境下稳定工作。在电子领域,随着电子产品向小型化、多功能化发展,PCB上的微孔孔径越来越小,密度越来越高,传统机械钻孔和电火花加工已无法满足需求。
传统微孔加工技术面临诸多挑战:
机械钻孔:排屑困难、润滑不足,难以加工深微孔。
电火花加工(EDM):电极损耗大、材料去除率低,影响孔的质量。
电化学加工(ECD):电解液浓度难以维持,不适用于深微孔。
超声加工(USM):工具磨损严重,加工效率低。
相比之下,激光微钻孔技术具有非接触加工、适用材料广、加工效率高、热影响小等优势,成为解决上述问题的理想选择。
二、激光微钻孔的工作原理
激光微钻孔通过聚焦透镜将高能量激光束作用于材料表面,利用光热或光化学效应去除材料,形成微孔。其材料去除机制主要包括:
1.光热烧蚀:光子能量转化为热能,使材料熔化和蒸发,适用于金属加工。
2.光化学烧蚀:紫外激光直接破坏原子键,实现“冷加工”,适用于脆性材料(如玻璃、陶瓷)。
激光参数对加工质量有显著影响:
波长:紫外激光(355nm)适合高精度加工,红外激光(1064nm)适合高去除率加工。
脉冲宽度:超短脉冲(飞秒/皮秒)可实现“冷烧蚀”,热影响区极小,适合高精度需求。
三、关键工艺方法
激光微钻孔的常见工艺方法包括:
1.复制法:激光头与工件静止,通过多脉冲叩击法加工微孔,适合浅孔加工。
2.轮廓迂回法:
旋切法:激光束沿设定路径移动,加工圆孔或异形孔。
螺旋扫描法:螺旋路径逐层去除材料,适合高深径比孔。
3.辅助技术:
双光束反向错位扫描:从两侧同步加工,效率提升50%。
振镜扫描系统:灵活控制激光路径,优化孔圆度和粗糙度。
四、加工缺陷与优化措施
激光微钻孔过程中可能出现的缺陷包括孔锥度、飞溅、重铸层、微裂纹和热影响区。针对这些缺陷,可采取以下优化措施:
孔锥度:增加脉冲频率、调节焦点位置。
飞溅与重铸层:酸洗后处理(如HCl超声清洗)、高功率脉冲。
微裂纹:水介质辅助、降低热输入。
热影响区:超短脉冲激光、提高扫描速度。
五、物理场辅助技术
为提升加工质量,激光微钻孔常结合物理场辅助技术:
1.水基超声辅助:超声振动促进熔融材料排出,圆度偏差降低21.9%~33.5%。
2.水基磁场辅助:磁场减弱等离子体屏蔽效应,锥度降低24.6%,粗糙度降低38.4%。
3.水下加工:冷却作用减少热影响区,适用于铝、不锈钢等易氧化材料。
六、材料加工特性
不同材料在激光微钻孔中表现出不同的加工特性:
铜:高反射率导致加工困难,可通过直流电辅助和高峰值功率脉冲优化。
铝:水下加工和短脉冲激光可减少热影响。
不锈钢:超快脉冲激光和振镜扫描优化路径,减少重铸层和热影响区。
镍基高温合金:高频率/功率脉冲和辅助气体控制,减少微裂纹和飞溅。
钛合金:超短脉冲减少热输入,酸洗后处理提升表面质量。
七、应用案例
激光微钻孔技术已在多个领域实现广泛应用:
1.汽车领域:喷油嘴加工,孔径0.150.2mm,加工时间仅0.82秒,效率比电火花加工高10倍。
2.医疗领域:心脏支架制造,超快脉冲激光实现高质量切割,无需后处理。
3.电子领域:
PCB微孔加工,皮秒激光实现4µm微盲孔,精度提升6.7倍。
喷墨打印机喷嘴,28µm孔径,分辨率达600dpi。
4.航空航天:涡轮叶片气膜孔加工,超快激光减少热影响区,提升冷却效率。
八、未来发展趋势
随着技术的不断进步,激光微钻孔技术将朝着以下方向发展:
超快激光普及:飞秒/皮秒激光进一步降低热损伤,扩展至生物医疗领域。
多物理场协同:超声、磁场、液体环境综合优化加工质量。
智能化控制:AI实时调节参数,实现自适应加工。
激光微钻孔技术以其高精度、高灵活性和广泛适用性,正在逐步替代传统加工方法,成为现代精密制造的核心驱动力。通过不断优化工艺参数和引入辅助技术,其在航空航天、电子、医疗等高附加值领域的应用潜力将进一步释放,为激光加工和工业制造带来更多可能性。
-
球面面形干涉测量:球面参考镜与球面 PV
虽然非球面越来越常见,但光学系统里数量最多的,仍然是球面——透镜的每一个面、球面反射镜,绝大多数都是球面。球面的面形质量,直接决定了镜头的成像好坏。
2026-10-23
-
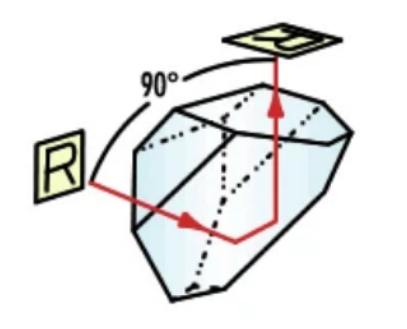
棱镜塔差与屋脊角测量:屋脊棱镜的"隐形指标"
屋脊棱镜(roof prism)是双筒望远镜、瞄准镜、测距仪里最核心的光学元件之一。它的作用是在有限的体积内把像反转、并改变光路方向。而实现这一切的关键,是棱镜顶部那道屋脊——两个相交成90°的反射面。
2026-10-23
-
光学平面度干涉测量:从平面平晶到干涉仪
平面度(flatness)指的是被测表面相对理想平面的偏差。它看起来是最简单的面形指标,但在实际应用中却常常是最严格的——一块光学平板、一片棱镜的工作面、甚至一片半导体晶圆、一个金属密封面,其平面度直接决定了成像、贴合、密封的质量。
2026-10-23
-
光学楔形件与楔角测量:方法、指标与仪器
绝大多数光学件追求"平行、同心、共轴",但有一类元件故意把两个工作面做成一个小夹角——这就是楔形件(光楔,wedge)。它的两个工作面不平行,夹角称为楔角(wedge angle)。
2026-10-22
-
透镜焦距的有限共轭测量:工作距离与放大率
说到"焦距",大多数人默认的是无限共轭焦距——物体在无穷远、像成在焦平面上,这是相机镜头、望远镜物镜的典型工况。但大量光学系统其实工作在有限共轭状态下:物体就在有限距离处,像也成在有限距离处。
2026-10-22


