

什么是激光摆动焊接技术?为什么说它是现代制造业的革新力量
在现代制造业中,焊接技术的精度和效率直接关系到产品的质量和生产成本。传统焊接方法在面对复杂结构和高精度要求时,往往显得力不从心。激光焊接技术的出现,为制造业带来了新的希望,但其在焊接异种材料和复杂形状零部件时,仍存在孔隙、裂纹等缺陷。为了解决这些问题,激光摆动焊接技术应运而生,成为现代制造业中的一项重要革新。
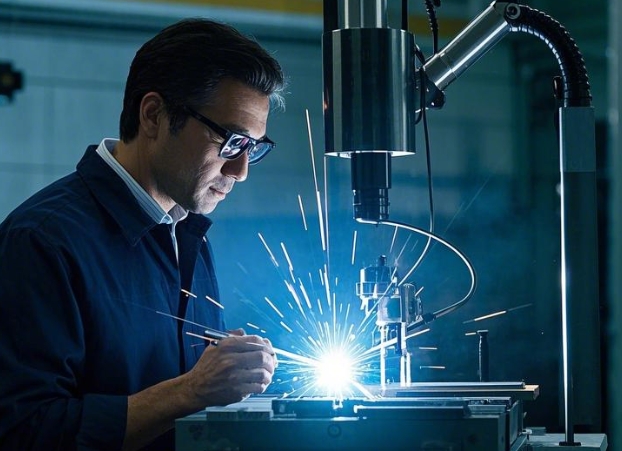
什么是激光摆动焊接?
激光摆动焊接,又称激光扫描焊接,是一种通过控制系统对激光束的摆动模式、频率和幅度进行精确调控的先进焊接技术。该技术的主要装置包括激光器、激光头(准直单元、聚焦单元、振荡单元和控制单元)以及冷水机等。其工作原理是:激光束通过准直单元后,入射到两个装有反射镜的光束偏转器上,由振镜电机控制,沿X、Y轴使光束偏转器转动,从而实现光束任意方向的偏转。经过聚焦单元后,激光束可以精确地发射到工件表面的各个部位,通过控制单元对振镜电机的控制,实现规律性偏转,达成在工件表面沿周期性扫描轨迹进行激光焊接的目的。
激光摆动焊接的优势
1.提高焊接间隙的容忍度
传统激光焊接时,激光束能量高度集中,形成的熔池相对较窄,对间隙要求严苛,通常间隙控制在板厚的10%以下。而激光摆动焊接的最大间隙远超传统,无填充焊料时约为工件厚度的25%,有填充时可达315%。这在汽车制造中焊接不同厚度板材拼接的车身部件,或电子设备生产中连接多层电路板时,具有显著优势,大大提高了装配的灵活性和生产效率。
2.优化焊缝宽度与熔深
激光摆动焊接利用振荡激光束扩大熔池表面,从而增加焊缝宽度,降低熔深。熔池中的振荡会产生湍流,增强对流并改善传热。实验数据表明,特定材料焊接时,孔隙率可从传统的10%降至1.5%。这种优化不仅提高了焊接质量,还减少了焊接缺陷,提升了产品的整体性能。
3.有效控制焊接缺陷
裂纹控制:激光束振荡重新分配了熔池热量,降低温度梯度与热应力集中程度,减少裂纹萌生几率,延长焊接结构的疲劳寿命。同时,振荡促使热影响区晶粒细化与均匀生长,形成更多的等轴晶,增强焊缝抗裂纹能力,阻碍裂纹扩展,降低裂纹敏感性。
气孔控制:激光摆动焊接中,激光束振荡引发熔池强烈湍流与对流,改变了熔池内液体流动特性,为气体逸出提供有效通道,加速气泡上浮与逸出,降低孔隙率。均匀的能量分布确保材料稳定熔化与凝固,减少因能量不均致局部飞溅、气体卷入形成孔隙的风险,提升焊缝致密性与质量稳定性,尤其在铝合金、钛合金等对孔隙敏感材料焊接中成效显著。
关键焊接参数
1.激光功率
激光功率决定工件的热输入,与熔深、焊缝宽呈正相关。对1050铝合金板焊接实验显示,功率从200W升至800W时,熔深和焊缝宽均增大。因此,合理选择激光功率是确保焊接质量的关键因素之一。
2.焊接速度
焊接速度影响熔池的凝固与冶金特性。焊接速度的增加会导致晶粒尺寸的减小,主要是由于激光摆动焊接过程中熔池内湍流增强,增加的湍流会导致熔池中存在的未熔融晶粒破碎,导致晶粒尺寸减小。适当的焊接速度可以优化焊缝的微观结构,提高焊接质量。
3.摆动频率
摆动频率是激光摆动焊接中的关键参数,影响熔池行为与焊缝质量。
减小热裂敏感性:增加摆动频率可促进等轴晶的生长,从而阻止裂纹萌生。
降低飞溅程度:高频振荡引起的强烈搅拌效应,促进熔化材料的均匀流动,防止飞溅形成。
匙孔变得更宽、更浅:降低匙孔坍塌的可能性,并防止气孔在焊缝中形成。因此,优化摆动频率可以显著提高焊接质量和稳定性。
4.摆动幅度
摆动幅度影响熔池形状与焊缝结晶。不同的摆动模式可以实现不同的焊接效果,选择合适的摆动幅度和模式,可以进一步优化焊缝的几何形状和微观结构,提高焊接质量。
应用案例
1.电池制造
在电池制造中,激光摆动焊接技术可以有效改善焊缝裂纹和气孔缺陷,确保电池的安全性和性能。例如,电池铜元器件的焊接,通过激光摆动焊接可以实现无气孔、裂纹的高质量焊接,提高电池的可靠性和寿命。
2.热换热器制造
热换热器的制造要求焊缝具有良好的密封性和高强度。激光摆动焊接技术在换热器外部和截面的焊接中表现出色,不仅改善了焊缝外观和质量,还确保了内部结构的完整性和密封性。此外,管角接头的焊接也通过激光摆动焊接技术实现了高质量连接,提高了换热器的整体性能。
3.异种材料焊接
激光摆动焊接技术在异种材料焊接中也展现了显著优势。例如,不锈钢与铜的焊接,传统焊接方法往往难以实现高质量的连接,而激光摆动焊接可以有效解决这一问题,实现异种材料的高质量焊接,满足不同应用场景的需求。
激光摆动焊接技术通过精确调控激光束的摆动模式、频率和幅度,显著提高了焊接质量和效率。其在现代激光加工制造业的应用,特别是在航空航天、汽车制造、电池制造和热换热器制造等高端领域,展示了巨大的潜力和价值。通过优化焊接参数,可以进一步提升焊接质量,满足不同应用场景的高精度和高效率要求,为现代制造业的发展提供了强大的技术支持。
-
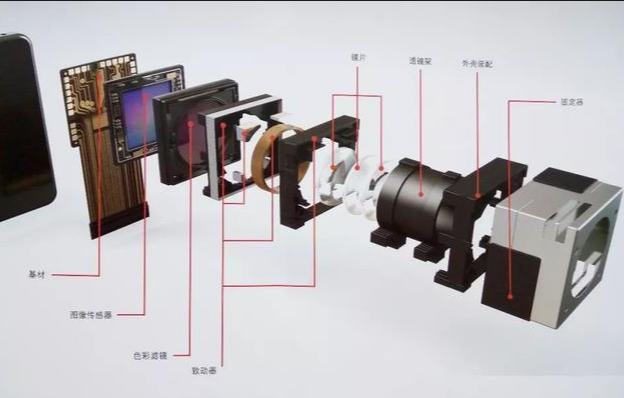
手机镜头模组的精密检测:MTF、中心偏差与面形的全流程品控
一部旗舰手机的后置镜头模组,内部通常堆叠了 6~8 片镜片,其中大部分是塑料非球面透镜。它们被压装进一个直径不足 10 mm、高度不到 7 mm 的金属镜筒里,最终要满足 5000 万甚至 1 亿像素的分辨率要求。量产线上每天有数百万颗这样的模组下线——如何在一秒甚至更短的时间内,判断每一颗模组的成像质量是否达标?这背后是一套以 MTF、中心偏差和面形为核心的精密检测体系。本文拆解手机镜头模组检测的技术要点。
2026-11-16
-
车载HUD抬头显示的成像质量检测:虚像距离、畸变与重影控制
抬头显示(HUD,Head-Up Display)正在从早期的 W-HUD(挡风玻璃型)向 AR-HUD(增强现实型)快速演进——它不仅投影车速、导航箭头,还要把车道线、跟车提示"贴"在真实路面上。AR-HUD 对虚像的定位精度、图像清晰度和重影抑制提出了近乎苛刻的要求。而这些指标,最终都要靠一套精密的光学检测来把关。本文系统介绍 HUD 光学检测的核心项目与原理。
2026-11-16
-
DOE 衍射光学元件的检测:衍射效率、周期结构与波前质量
从 AR 眼镜的光波导耦入耦出,到 3D 人脸识别的结构光点阵,再到激光加工的分束整形——衍射光学元件(DOE,Diffractive Optical Element)正在成为新一代光学系统的关键器件。但 DOE 与传统折射/反射元件有着本质不同:它的性能取决于微纳尺度的周期结构,而不是宏观曲面。这决定了 DOE 的检测体系也别具一格:衍射效率、周期结构与衍射角、波前质量,构成了三大核心指标。本文逐一拆解。
2026-11-16
-
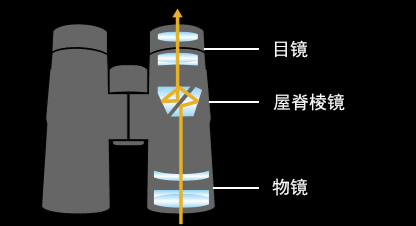
双筒望远镜与瞄准镜的光轴平行度、视差检测:为什么看久了会头晕
双筒望远镜两筒光轴一歪,左右眼看到的目标就"对不上",看久了头晕眼胀;瞄准镜有视差,准星就会"飘"。这两项是望远类目视仪器的出厂必检
2026-11-11
-
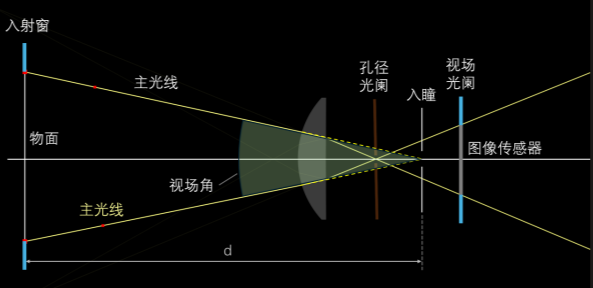
光学系统视场角(FOV)测试:广角有多"广"、长焦有多"远"
评价一个镜头,除了"清不清楚"(MTF、分辨率),还有一个同样基础、却常被忽视的量——视场角(Field of View,FOV)。它回答的问题是"这个镜头能看到多大的范围"。广角监控要 120° 以上,长焦望远可能只有几度,手机主摄要 78° 左右。视场角测不准,选型、装调、多摄拼接、畸变校正全都会失之毫厘。本文系统讲清楚视场角的定义、与焦距的关系、以及它到底该怎么测。
2026-11-11


