
如何用光学方法检测薄膜缺陷?
在现代工业生产中,薄膜技术被广泛应用于各种领域,如半导体、光学器件和精密制造。薄膜的质量直接影响到最终产品的性能,因此,薄膜缺陷的检测变得尤为重要。光学检测方法因其非接触、高速和高精度的特点而受到青睐。本文将探讨几种常用的光学检测方法及其优缺点。
一、光的散射:测量范围与成像挑战
光的散射是薄膜缺陷检测中的一种常用光学方法。这种方法利用光与材料相互作用时发生的散射现象来识别缺陷。
优点:
测量范围较大:可以覆盖大面积的薄膜表面,适合快速检测。
易于实现快速测量:适合生产线上的实时检测需求。
缺点:
景深限制:由于光学成像的景深问题,散射方法在分辨微小缺陷方面存在局限。
次表面缺陷难以识别:对于隐藏在表面以下的缺陷,散射方法的识别能力有限。
高成像系统要求:为了检测更小的缺陷,需要更高分辨率的成像系统,这可能增加成本。
二、光的干涉:高纵向分辨率的挑战
光的干涉方法通过测量光波在薄膜表面的相位变化来检测缺陷,这种方法对薄膜表面的相位缺陷非常敏感。
优点:
高纵向分辨率:能够精确测量薄膜的厚度变化和表面不规则性。
缺点:
横向分辨率较低:在横向方向上的分辨率不如纵向分辨率高。
对表面粗糙度敏感:对薄膜表面的粗糙度要求较高,不适用于粗糙表面。
三、光的偏振特性:探索次表面缺陷
利用光的偏振特性,特别是椭圆偏振光,可以检测到薄膜的次表面缺陷。
优点:
检测次表面缺陷:能够识别那些位于表面以下的缺陷。
缺点:
数据处理复杂:需要复杂的数据处理算法来分析偏振光的变化。
难以实现高速测量:由于数据处理的复杂性,这种方法难以实现高速或实时检测。
每种光学检测方法都有其独特的优势和局限性。选择合适的检测方法需要根据薄膜的具体应用和质量要求来决定。随着技术的发展,光学检测方法在薄膜缺陷检测领域的应用将越来越广泛,为提高产品质量和生产效率提供强有力的支持。
薄膜缺陷检测技术的不断进步,将为精密光学检测设备、半导体制造和光纤通信等行业带来更高效、更可靠的质量控制手段。
-
横向色差与纵向色差:镜头色差异从哪里来,怎么测?
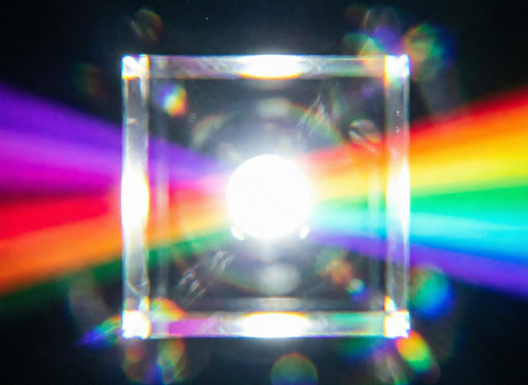
白光是由不同波长的光组成的复合光。由于透镜材料对不同波长的光折射率不同,不同颜色的光经过透镜后会产生不同的折射角度和焦距——这就是色差(Chromatic Aberration)。
2026-09-29
-
镜片一装上去像就变?光学元件应力双折射的成因、定量检测与装夹启示
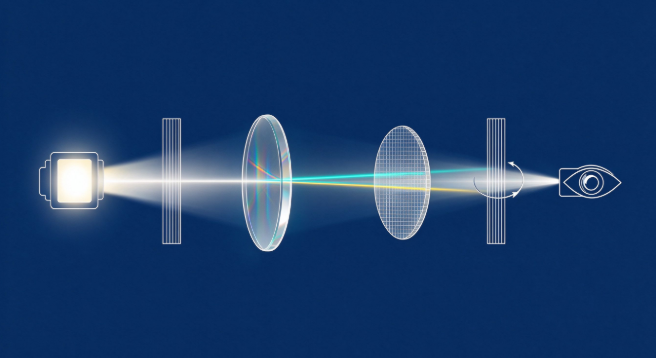
不少装调工程师都遇到过这样的情况:一片单独检测合格的镜片,装进镜筒、拧上压圈后,波前或偏振状态却发生了变化;胶合固化后的透镜,在偏光仪下出现一圈圈彩色条纹。这些现象背后,往往是同一个"看不见的变量"——应力双折射(Stress Birefringence)。本文梳理应力双折射的成因、它对光学性能的影响、定量检测原理与相关标准,并讨论它对光学装夹(预紧力/应力平衡)的实际启示。
2026-09-29
-
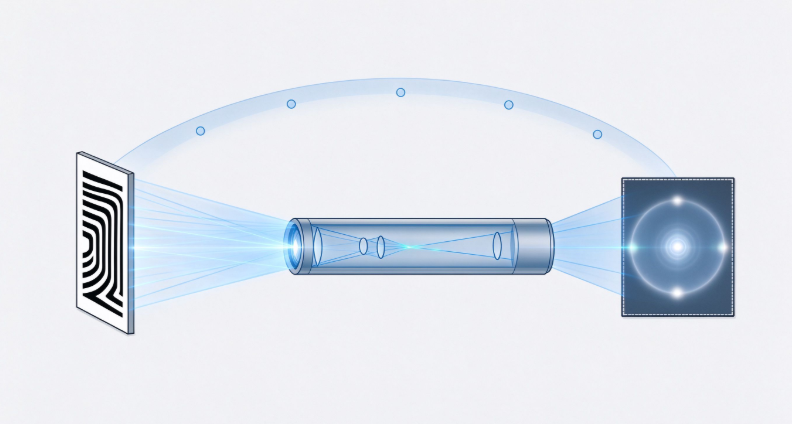
130°大视场、25点测量、60秒出MTF 内窥镜光学性能怎么做量产检测?
无论是腹腔、关节、鼻窦等硬管内窥镜,还是电子胃肠镜、胶囊内镜,医生都要通过一根细长的镜体看清体内细节。视场够不够大、边缘清不清晰、有没有变形,直接关系到病灶能否被发现。随着医用内窥镜国产替代加速、工业孔探应用增多,仅靠人工看分辨率板"数线对"已难以满足量产质控要求。本文结合 TRIOPTICS 的 ImageMaster® ENDO PRO 内窥镜专用光学传递函数测量仪,梳理内窥镜光学检测的特殊点、MTF 测量方法与量产化设备实现。
2026-09-28
-
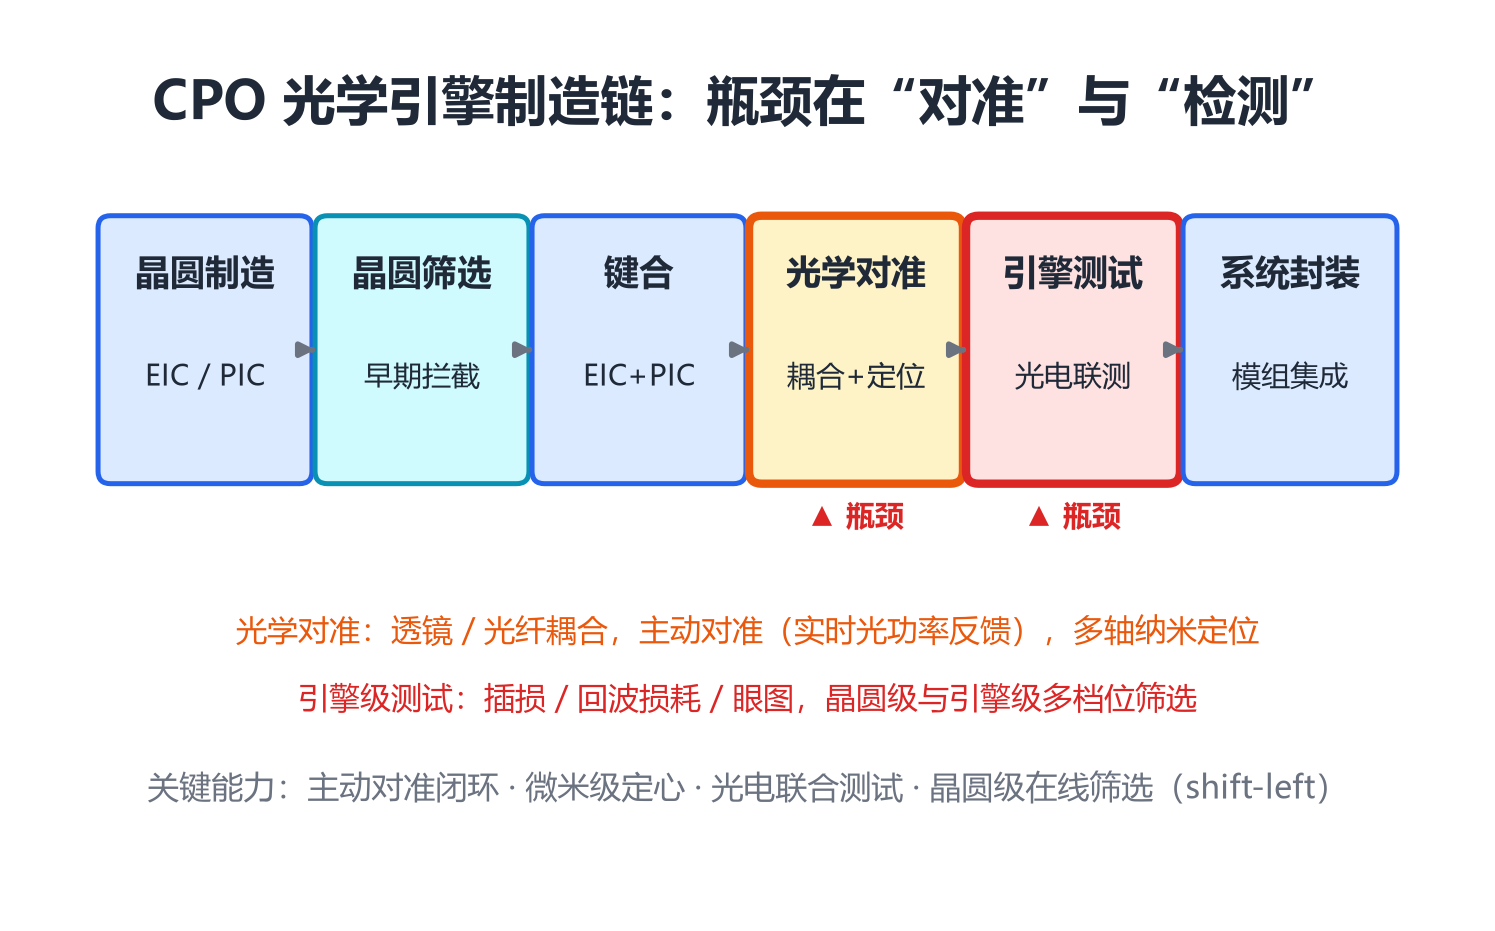
AI 芯片扩产,卡在"最后一道“光学关”——从 CoWoS 到 CPO,为什么光学对准与检测成了新瓶颈
9 月初的 SEMICON Taiwan 2026 上,多家国际机构的调研罕见地指向同一个判断:AI 半导体的扩产,正在从“前端增产”走向“全链条扩产”——产能压力从晶圆厂蔓延到先进封装、光互连和测试。而对光学行业的人来说,这条链的末端藏着本次展会最实在的信号:量产的卡点,恰好落在了光学对准与检测上。
2026-09-28
-
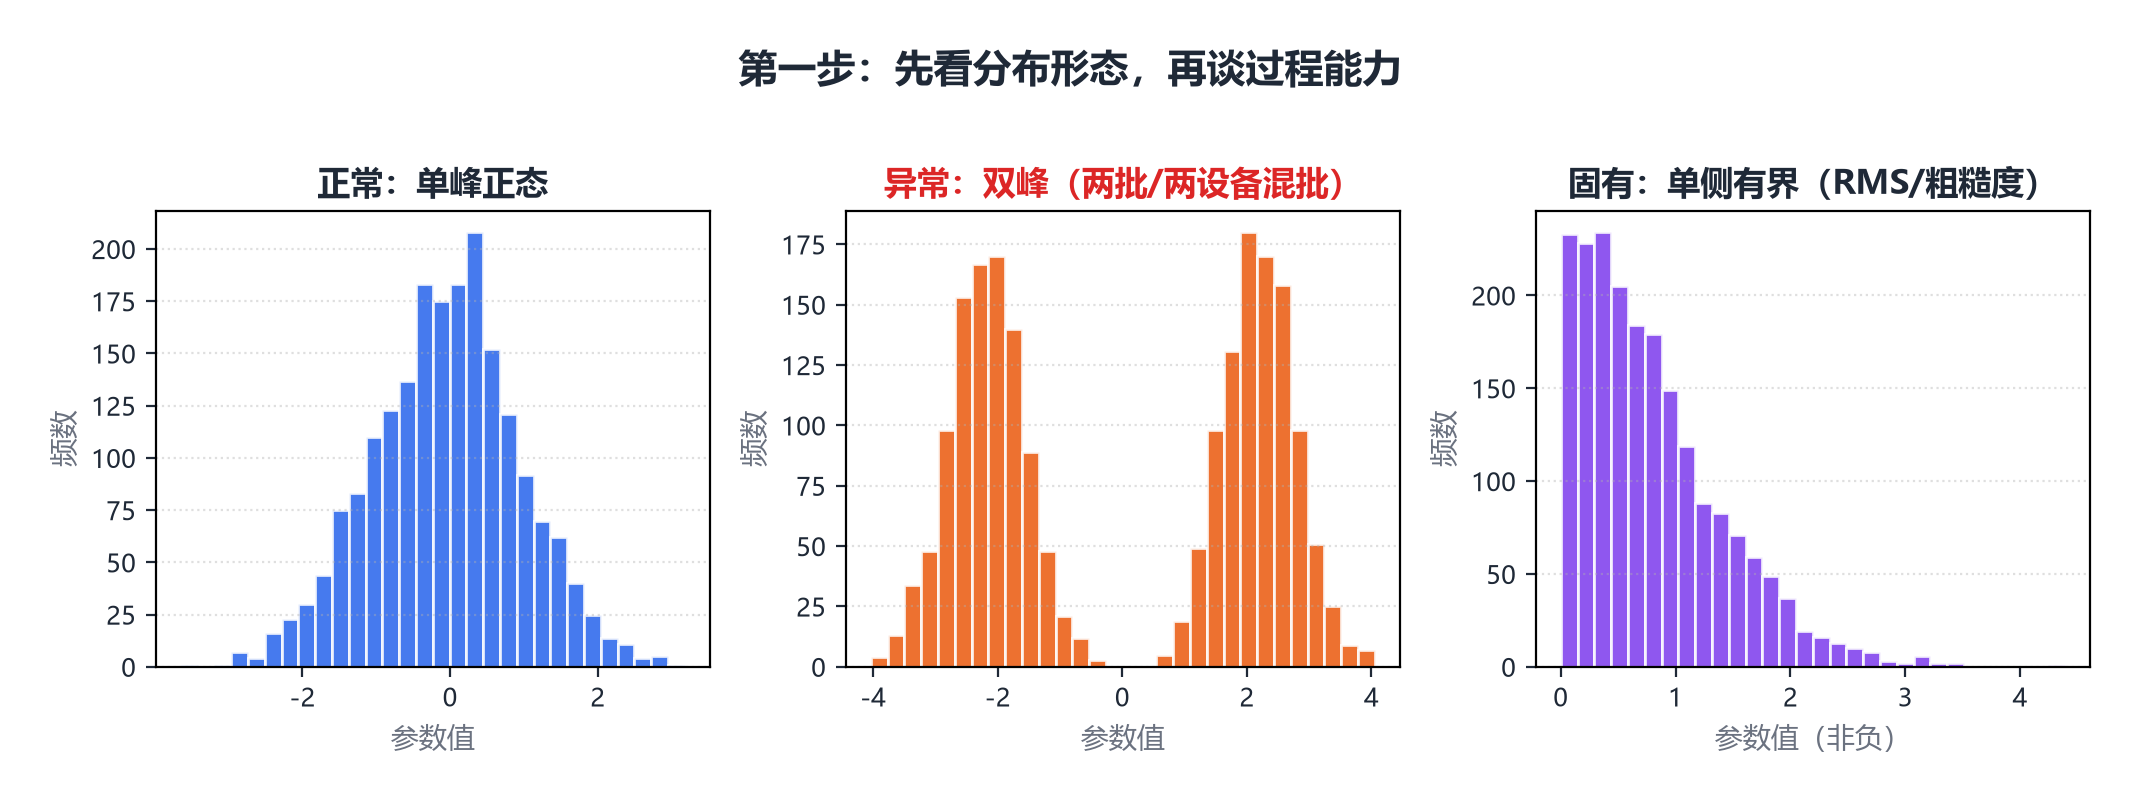
批产一致性数据读图指南:单片合格,为什么批次还是不达标
一条 MTF 曲线、一张波面图、一份偏心报告。但量产阶段真正决定交付质量的,往往是批次数据的一致性:100 片镜头里每一片都过规格,并不意味着这一批就是稳定的。
原因在于下游系统通常由多片光学元件级联构成。单片各自满足容差,其偏差在系统内随机叠加后,合成波前误差会显著放大;批内离散度越大,装配后系统性能的可预测性越差。因此,读批次数据的方法与读单片数据有本质区别:关注的不是"某一片好不好",而是"整批是否受控、变异来自哪里"。2026-09-28


