
超快激光技术应用领域
超快激光技术是指产生脉冲宽度极短(通常为飞秒或皮秒量级,1飞秒=10^-15秒)激光脉冲的技术。这类激光脉冲具有极高峰值功率和超短时间尺度的特点,这使得它们能够在与物质相互作用时实现非线性和非热效应的精确控制,对材料进行微米级甚至纳米级的精密加工。
超快激光技术具有广泛且前沿的应用,主要包括但不限于以下方面:
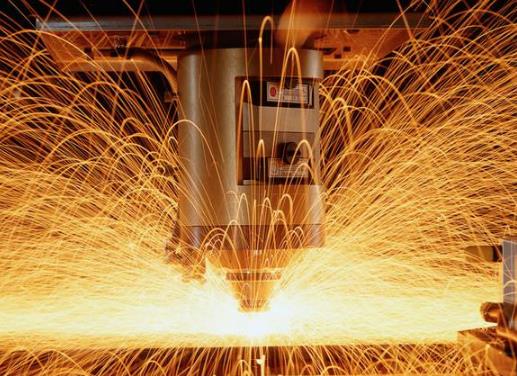
一.材料科学与工业生产:
1.超精细加工:应用于微电子、光电子领域集成电路制造中的钻孔、切割、划线等精密作业,以及半导体晶圆的减薄和表面改性等。
2.冷加工:由于超快激光脉冲能量的快速沉积和快速扩散,可以避免传统激光加工中产生的大量热量,实现“冷”切割,适用于玻璃等高价值敏感材料、蓝宝石、生物组织等。
二.生物医学研究与应用:
1.眼科手术:如飞秒激光角膜屈光手术(LASIK),通过精确切割角膜改变其形状来矫正视力问题。
2.显微镜成像:用于多光子激发荧光显微镜,可实现体内深部组织的三维无损成像。
三.基础科学研究:
1.阿秒科学:超快激光器可用于产生较短的阿秒脉冲,可用于检测原子内部的电子动态过程。
2.非线性光学实验:包括光谱分析、光学克尔效应、光学参量振荡等。
四.其他应用:
1.军事国防:在导弹防御系统、目标识别等领域具有潜在应用。
2.信息通信:可用于高速光通信和信号处理。
3.艺术品保护与修复:艺术品的无损检测和精细修复。
随着超快激光技术的不断发展,其在更多领域的创新应用正在不断被发现和拓展。
延伸阅读:
超快激光技术的主要特点包括:
1.极短的脉冲宽度:超快激光器的脉冲持续时间通常在皮秒(ps)或飞秒(fs)级别,甚至可以达到阿秒(as)级别。这种极短的时间尺度意味着它们可以产生极高的峰值功率。
2.高峰值功率:由于脉冲能量在很短的时间内释放,其峰值功率可达兆瓦甚至千兆瓦,这使得超快激光器能够实现非热、非线性材料加工和物理过程控制。
3.优异的时间分辨率:超快激光器可用于实时观察和控制原子、分子水平的快速过程,如电子动力学、化学反应的中间态等,为科学研究提供前所未有的时间分辨率工具。
4.显著的非线性效应:由于脉冲能量密度极高,可以在材料内部诱发强烈的非线性光学效应,如多光子吸收、受激拉曼散射等,这些效应是在精细微纳尺度上进行处理的关键。
5.最小热影响区:由于超快激光的“冷”加工特性,即材料对激光能量的吸收以及随后的热扩散速度远短于激光脉冲作用时间,因此可以在不造成较大热影响的情况下进行加工用于精确切割和钻孔。
6.波长覆盖范围广:超快激光器可以产生从红外到紫外甚至X射线的宽谱激光,适应不同应用领域的需求。
7.结构紧凑、稳定性高:得益于现代激光技术和锁模技术的发展,超快激光系统日益小型化,并具有良好的稳定性和可靠性。
-
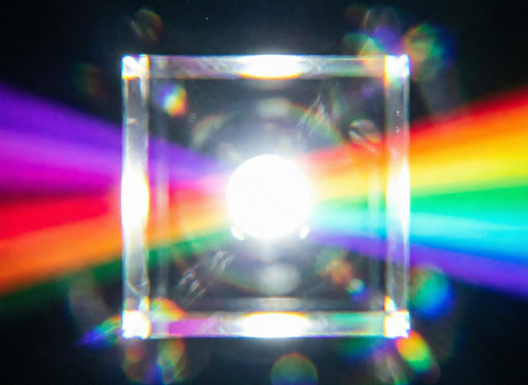
横向色差与纵向色差:镜头色差异从哪里来,怎么测?
白光是由不同波长的光组成的复合光。由于透镜材料对不同波长的光折射率不同,不同颜色的光经过透镜后会产生不同的折射角度和焦距——这就是色差(Chromatic Aberration)。
2026-09-29
-
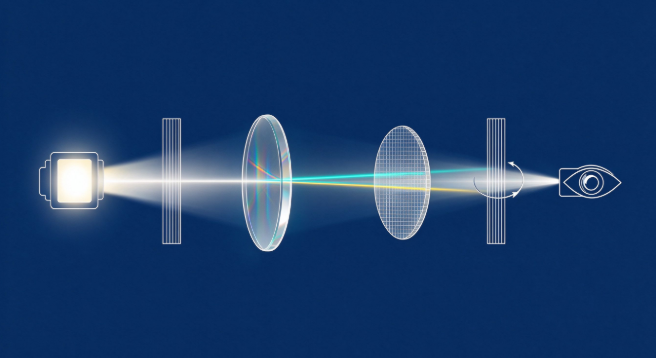
镜片一装上去像就变?光学元件应力双折射的成因、定量检测与装夹启示
不少装调工程师都遇到过这样的情况:一片单独检测合格的镜片,装进镜筒、拧上压圈后,波前或偏振状态却发生了变化;胶合固化后的透镜,在偏光仪下出现一圈圈彩色条纹。这些现象背后,往往是同一个"看不见的变量"——应力双折射(Stress Birefringence)。本文梳理应力双折射的成因、它对光学性能的影响、定量检测原理与相关标准,并讨论它对光学装夹(预紧力/应力平衡)的实际启示。
2026-09-29
-
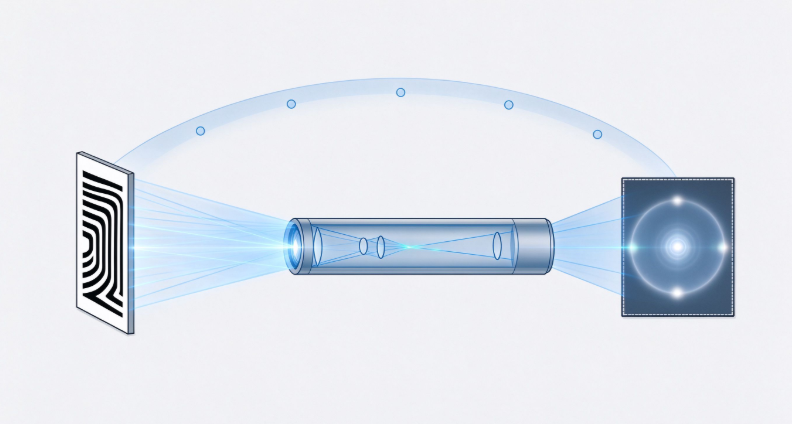
130°大视场、25点测量、60秒出MTF 内窥镜光学性能怎么做量产检测?
无论是腹腔、关节、鼻窦等硬管内窥镜,还是电子胃肠镜、胶囊内镜,医生都要通过一根细长的镜体看清体内细节。视场够不够大、边缘清不清晰、有没有变形,直接关系到病灶能否被发现。随着医用内窥镜国产替代加速、工业孔探应用增多,仅靠人工看分辨率板"数线对"已难以满足量产质控要求。本文结合 TRIOPTICS 的 ImageMaster® ENDO PRO 内窥镜专用光学传递函数测量仪,梳理内窥镜光学检测的特殊点、MTF 测量方法与量产化设备实现。
2026-09-28
-
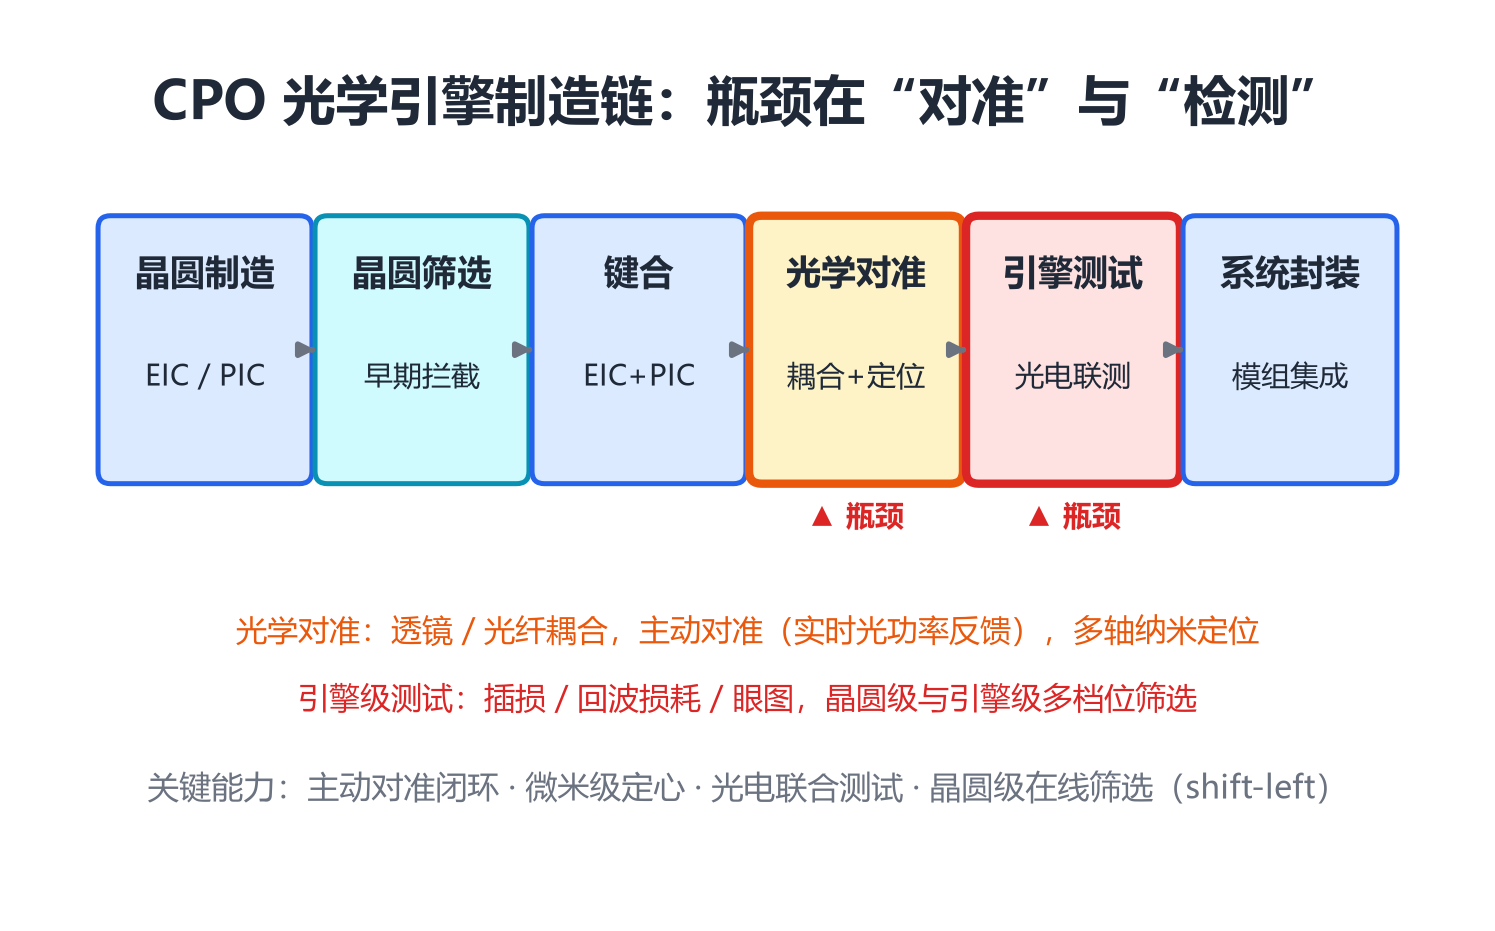
AI 芯片扩产,卡在"最后一道“光学关”——从 CoWoS 到 CPO,为什么光学对准与检测成了新瓶颈
9 月初的 SEMICON Taiwan 2026 上,多家国际机构的调研罕见地指向同一个判断:AI 半导体的扩产,正在从“前端增产”走向“全链条扩产”——产能压力从晶圆厂蔓延到先进封装、光互连和测试。而对光学行业的人来说,这条链的末端藏着本次展会最实在的信号:量产的卡点,恰好落在了光学对准与检测上。
2026-09-28
-
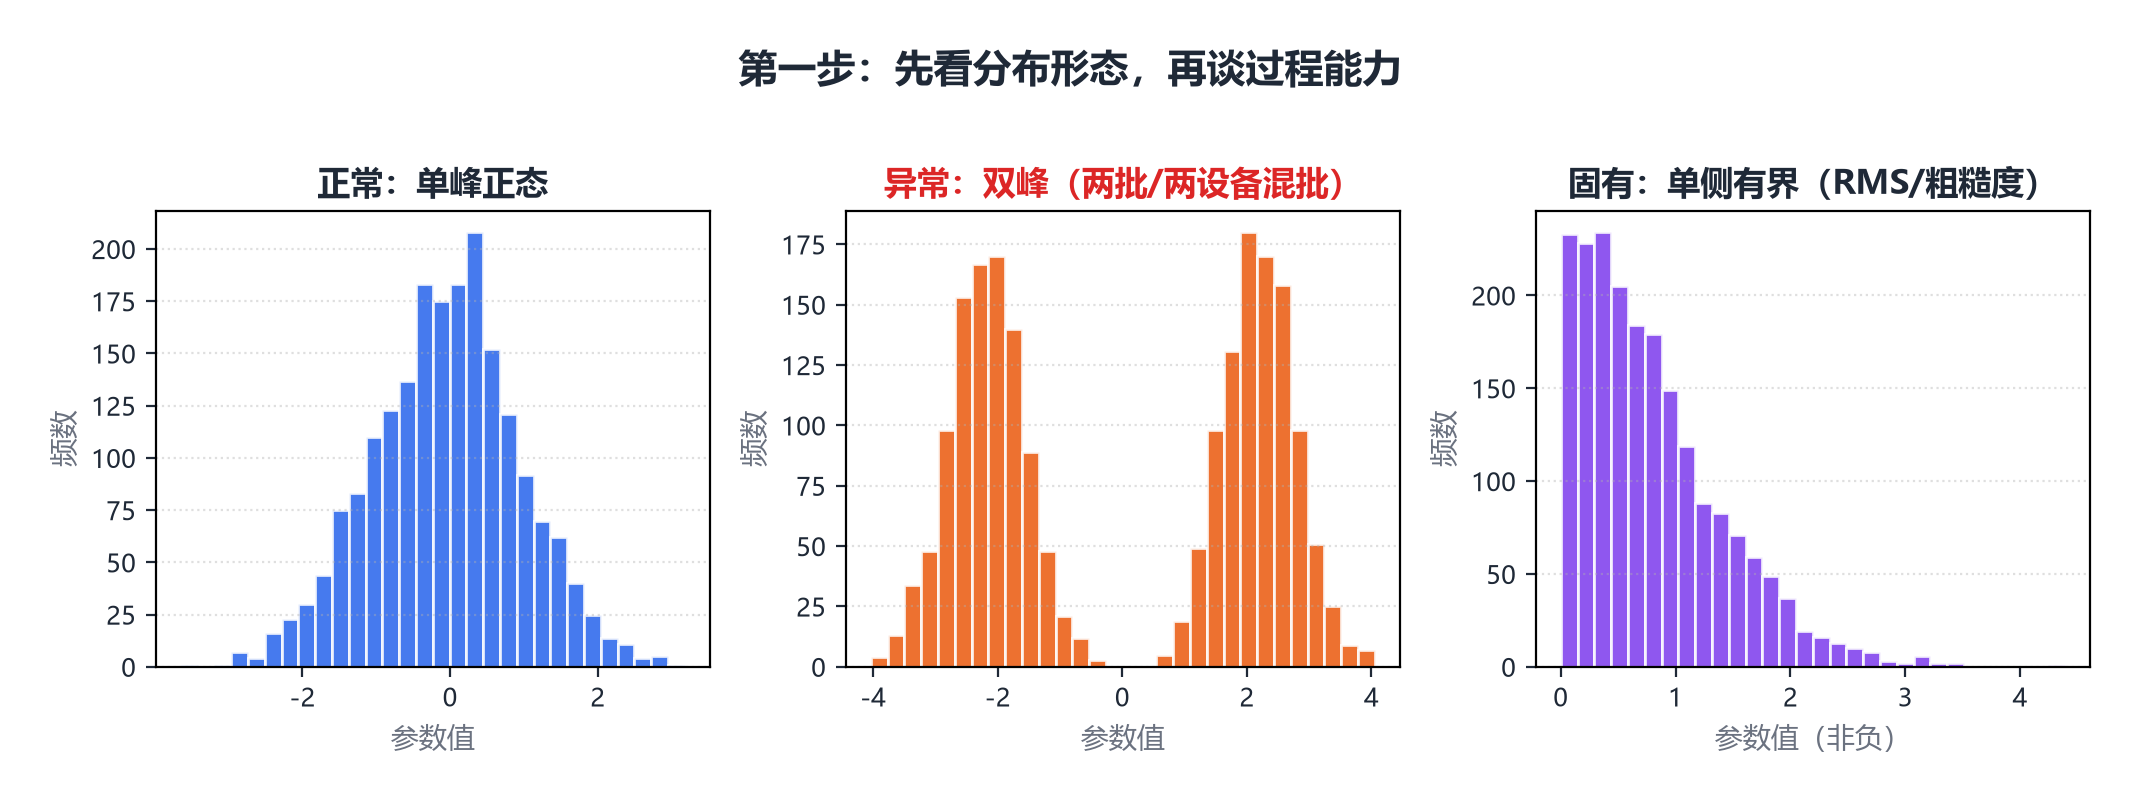
批产一致性数据读图指南:单片合格,为什么批次还是不达标
一条 MTF 曲线、一张波面图、一份偏心报告。但量产阶段真正决定交付质量的,往往是批次数据的一致性:100 片镜头里每一片都过规格,并不意味着这一批就是稳定的。
原因在于下游系统通常由多片光学元件级联构成。单片各自满足容差,其偏差在系统内随机叠加后,合成波前误差会显著放大;批内离散度越大,装配后系统性能的可预测性越差。因此,读批次数据的方法与读单片数据有本质区别:关注的不是"某一片好不好",而是"整批是否受控、变异来自哪里"。2026-09-28


