非球面透镜为什么必须用轮廓仪测量?
一、非球面透镜越来越普遍
手机镜头、车载摄像头、AR/VR光学、单反相机镜头——这些产品里越来越多使用非球面透镜。与传统球面透镜相比,非球面透镜的表面曲率从中心到边缘连续变化,一片非球面就能校正球差、彗差等多种像差,从而减少镜头中的镜片数量、缩小体积、减轻重量。
但非球面透镜的加工和检测难度也远高于球面。球面透镜的每个截面都是标准圆弧,用样板检验就能判断面型是否合格;非球面透镜的表面是一条复杂的数学曲线,没有"标准样板"可以比对,必须用轮廓仪逐点测量实际曲线与设计曲线的偏差。
二、非球面测量难在哪里
非球面透镜的轮廓测量有几个特殊难点:
第一,矢高大。为了在有限口径内实现大光焦度,非球面透镜的中心厚度与边缘厚度差异很大,矢高可达几毫米甚至十几毫米。这要求测量设备有足够的垂直测量行程。
第二,斜率变化大。非球面表面从中心到边缘的曲率不断变化,边缘斜率可能很陡。接触式测针在陡峭表面上容易打滑或划伤;光学测量在大角度下反射光可能偏离接收方向。
第三,拐点和特殊形状。有些非球面设计在表面上有拐点(曲率由正变负),甚至有平顶区域。普通干涉仪对这种形状测量效果差,因为干涉条纹会非常密集甚至无法识别。
第四,全口径测量。非球面透镜的设计曲线是连续的,必须测量整个口径范围内的偏差,不能只测几个点。这就要求测量设备有足够大的水平行程和足够高的采样密度。
三、轮廓仪如何测量非球面
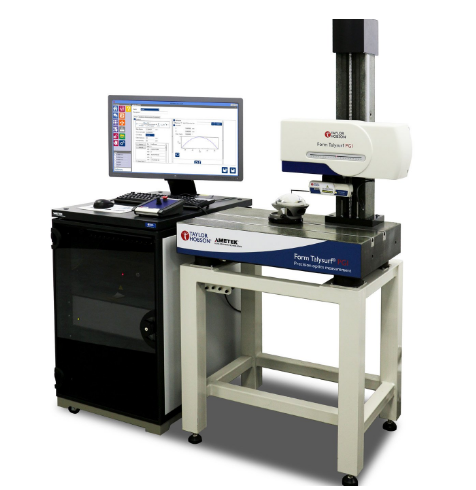
现代非球面轮廓仪采用扫描式测量:
接触式方案:金刚石测针沿非球面表面从中心扫到边缘,逐点记录高度数据。将实测轮廓与设计的非球面方程曲线比对,计算出每个点的偏差值,生成面形偏差图。接触式的优势是不受表面反射率影响,对高陡度表面适应性好。
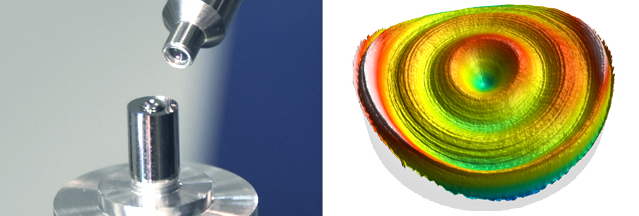
非接触式方案:使用多波长激光干涉(MWLI)技术,测量头沿表面螺旋扫描或网格扫描,逐点采集三维高度数据。一次扫描获得整个表面的三维点云,与设计模型比对后输出面形偏差图。非接触式的优势是速度快、不划伤表面,且能获得完整三维信息。
测量结果通常包括:PV值(最大偏差)、RMS值(均方根偏差)、局部偏差分布图、最佳拟合球偏差等。这些数据直接反馈给加工环节——数控抛光设备根据偏差分布图进行确定性抛光,哪里偏高抛哪里,直到面形达标。
四、非球面加工与检测的闭环
非球面透镜的制造不是"磨完再测",而是加工与检测的闭环:
1. 粗磨后,用轮廓仪测量实际面形,与设计曲线比对。
2. 根据偏差分布,计算机自动生成抛光路径——偏差大的地方多抛,偏差小的地方少抛。
3. 精抛后再次测量,直到面形偏差达到设计要求(通常PV<1μm甚至更小)。
这个闭环过程中,轮廓仪就是"眼睛"——测量精度直接决定加工精度。如果轮廓仪测量不准确,抛光方向就会出错,越抛越差。
五、从非球面到自由曲面
随着AR/VR抬头显示、激光雷达等新应用兴起,光学元件已经从轴对称非球面发展到自由曲面——表面在x和y方向上的曲率不同,没有任何旋转对称性。
自由曲面的测量更加复杂:接触式测针需要在两个方向上扫描,时间很长;非接触式三维轮廓仪成为更优选择,一次扫描就能获得整个自由曲面的三维点云,与CAD模型直接比对。测量直径最大可达420mm,足以满足大型光学系统的需求。
六、总结
非球面透镜的普及推动了轮廓仪的发展。从球面到非球面再到自由曲面,光学零件越来越复杂,对测量设备的要求也越来越高。轮廓仪不仅是检测工具,更是加工闭环中的核心环节——没有精确的轮廓测量,就没有高精度的非球面制造。
-
光学表面粗糙度怎么测?为什么它和你想的不一样
表面粗糙度是指加工表面上具有的较小间距和微小峰谷的不平度。在光学领域,粗糙度直接影响透镜表面的光散射量——表面越粗糙,散射光越多,透过率越低,鬼影和眩光越严重。
2026-10-21
-
非球面透镜为什么必须用轮廓仪测量?
手机镜头、车载摄像头、AR/VR光学、单反相机镜头——这些产品里越来越多使用非球面透镜。与传统球面透镜相比,非球面透镜的表面曲率从中心到边缘连续变化,一片非球面就能校正球差、彗差等多种像差,从而减少镜头中的镜片数量、缩小体积、减轻重量。
2026-10-21
-
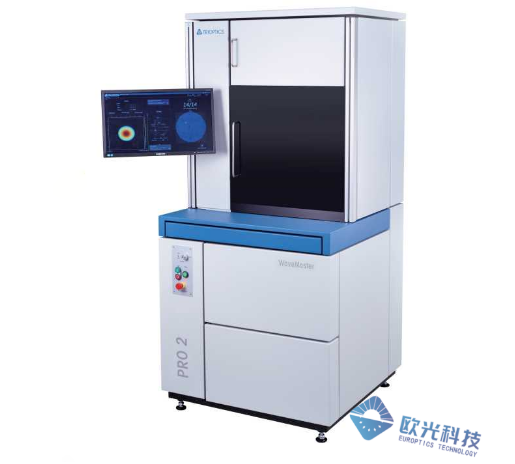
波前怎么测、用什么测?TRIOPTICS WaveMaster 全系梳理
本文梳理德国 TRIOPTICS 把这一原理工程化的产品线——WaveMaster® 波前测量仪系列与 WaveSensor® 波前传感器,看它们如何把光源、样品台、准直/扩束系统、波前传感器与分析软件集成一体,覆盖从研发到量产、从透射波前到反射面形的检测需求。
2026-10-21
-
中心偏差的两个指标:偏心量与面倾角
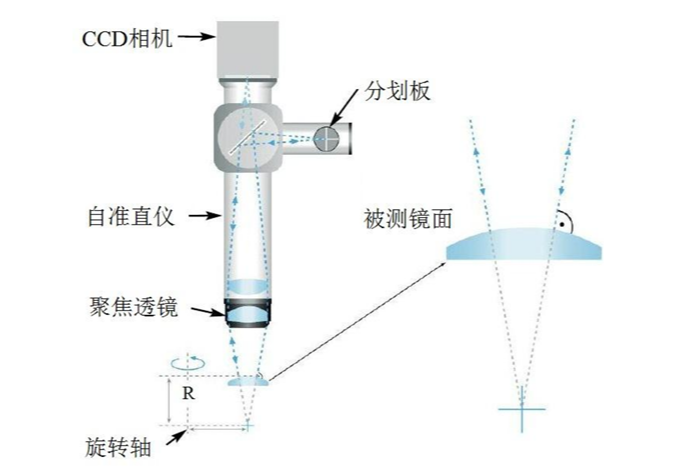
中心偏差(偏心)是镜片光轴与机械基准轴不一致造成的误差。但"偏心"这个笼统的说法,在测量和验收里其实对应两个不同的物理量:偏心量(横向位移)和面倾角(角度倾斜)。
2026-10-20
-
MTF测量选多少空间频率:lp/mm 的学问
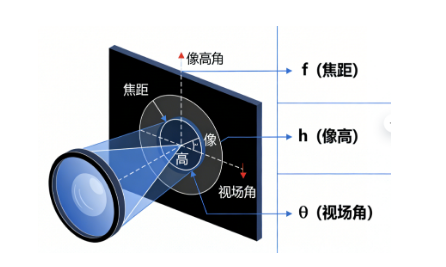
MTF(调制传递函数)曲线是一条"频率—对比度"曲线:横轴是空间频率(单位 lp/mm,线对/毫米),纵轴是调制传递因子。一条 MTF 曲线到底要测到多高的频率、关注哪个频段,直接决定了测量结果的实用价值。
2026-10-20


