
光学轮廓仪技术:从接触式探针到白光干涉的三维面形检测
摘要:光学轮廓仪(Profilometer)是精密表面微观形貌和宏观面形的核心检测工具,广泛应用于光学元件加工后的表面粗糙度评价、非球面面形的二维和三维表征、以及微纳结构(光栅、微透镜阵列)的几何参数测量。本文系统梳理接触式探针轮廓仪、共焦轮廓仪和白光干涉轮廓仪三种主流技术路线的物理原理、精度边界与适用场景,分析各类技术在光学制造不同环节中的差异化定位,并探讨轮廓测量在现代光学制造闭环中的工程价值。

一、轮廓测量的独特定位
在光学面形检测的技术图谱中,轮廓仪占据着一个独特的生态位:
-
干涉仪擅长检测光滑表面的面形精度(PV / RMS),精度最高(λ/50 RMS),但对表面粗糙度(Ra > λ/4)和陡峭表面(偏离球面过大)的检测能力受限
-
MTF测量仪评价的是系统级成像性能,不直接测量光学面的物理形貌
-
轮廓仪填補了两者之间的空白——它测量的是表面的物理几何形貌:从亚纳米级的粗糙度(扫描范围μm级)到毫米级的宏观面形(扫描范围数毫米至数百毫米)
在光学制造中,轮廓测量的三个核心应用场景: 1. 加工过程中的表面粗糙度过程检(研磨后、抛光后各阶段) 2. 非球面的二维母线形貌测量(补充干涉仪的偏离量限制) 3. 微结构(衍射光栅、微透镜阵列、菲涅尔透镜齿面)的三维几何形貌验证
二、接触式探针轮廓仪
2.1 原理
架构:金刚石探针(尖端半径通常为2~10μm)在样品表面按设定轨迹滑动,探针的垂直位移通过高精度位移传感器(LVDT或激光干涉仪)实时记录。扫描轨迹生成表面的二维轮廓线。
精度:垂直分辨力可达亚纳米级(0.1nm),水平分辨力受限于探针尖端半径和采样间距。
2.2 优势
-
绝对的纵向精度:不受样品表面反射率、透明度和颜色的影响
-
大动态范围:可以测量从陡峭沟槽到平缓曲面的广泛形貌
-
成熟可靠:已被国际标准(ISO 4287)广泛采用
2.3 局限
-
接触损伤风险:探针接触力(通常为0.1~10mg)可能在超光滑表面(Ra < 1nm)上产生微划痕
-
测量速度慢:逐行扫描,大范围的3D形貌测量需数十分钟到数小时
-
探针磨损:长期使用后尖端半径增大,空间分辨力退化
三、非接触式轮廓测量技术
3.1 共焦轮廓仪
原理:利用共焦光学系统在纵向产生尖锐的轴向响应曲线——仅当被测表面精确位于物镜焦点时,反射光才能通过共焦针孔到达探测器。通过沿光轴方向(Z向)扫描样品,逐像素确定每个位置的精确Z高度。横向扫描构成完整的三维形貌。
核心优势: - 完全非接触:无损伤风险 - 高坡度测量能力:可测量坡度>70°的陡峭斜面(取决于物镜数值孔径) - 对表面反射率变化适应性强:共焦系统自动抑制离焦光信号
典型精度:垂直分辨力10~50nm,水平分辨力0.3~1μm
3.2 白光干涉轮廓仪——精度天花板
原理:使用宽带白光光源(或LED),在干涉物镜内部产生短相干长度的干涉。当参考臂与测量臂的光程差落在相干长度内(<2μm)时,出现高对比度的干涉条纹——条纹的包络峰值精确定位表面高度。
通过沿光轴方向扫描(Z-stack),逐像素提取干涉包络峰值对应的Z位置→生成完整的三维表面形貌。
核心优势: - 亚纳米级纵向分辨力:垂直分辨力可达0.1nm——是所有光学轮廓测量方法中最高的 - 干涉增强的精度:不是因为光的波长"更短"了,而是因为干涉将表面高度信息编码在条纹对比度中——对比度的测量敏感度远高于位置或光强的直接测量 - 对透明薄膜的适应性:短相干长度使顶层和底层界面的干涉信号被自动分离,可同时测量膜厚和表面形貌
局限: - 对表面反射率有一定要求(极低反射率表面信号弱) - 相邻像素之间的横向串扰(散斑效应)可能影响局部形貌的测量精度
四、三种技术的应用对比
|
特性 |
接触式探针 |
共焦轮廓仪 |
白光干涉轮廓仪 |
|---|---|---|---|
|
垂直分辨力 |
0.1 nm |
10~50 nm |
0.1 nm |
|
水平分辨力 |
探针半径限制 |
0.3~1 μm |
0.3~1 μm |
|
表面损伤 |
有(接触) |
无 |
无 |
|
可测最大坡度 |
>80° |
>70° |
数度到数十度 |
|
测量速度 |
慢 |
中 |
中~快 |
|
样品反射率要求 |
无 |
中 |
较高 |
|
典型应用 |
Ra > 10nm |
陡峭微结构、深槽 |
超光滑表面、亚纳米级面形 |
五、轮廓测量在光学制造中的定位
5.1 加工过程控制
在光学元件的研磨和抛光阶段,表面粗糙度从Ra ~1μm(粗磨)到Ra ~0.5nm(超精密抛光)的演进过程,需要轮廓仪提供不同阶段的定量反馈。接触式轮廓仪在粗加工阶段不可替代(对恶劣表面、冷却液残留不敏感),白光干涉轮廓仪则在精加工和超精密阶段提供亚纳米级的形貌信息。
5.2 非球面和自由曲面的补充检测
对于偏离球面较大的非球面(如高次非球面的近边缘区域),干涉仪的条纹密度可能超过探测器分辨极限、导致条纹无法分辨。在此情况下,轮廓仪(特别是共焦轮廓仪和白光干涉仪)可以通过直接测量二维母线形貌来补充干涉仪的检测盲区。
5.3 微纳结构的三维表征
衍射光学元件(DOE)、微透镜阵列(MLA)和超构表面(Metasurface)等微纳光学结构,需要亚微米级精度的三维形貌数据来验证加工精度。白光干涉轮廓仪凭借亚纳米纵向分辨力和非接触式检测能力,成为这一领域的核心工具。
从接触式金刚石探针的一维母线扫描,到共焦显微镜的三维层析成像,再到白光干涉仪的亚纳米级表面重建——轮廓测量技术持续拓展着精密表面形貌检测的精度上限和应用广度。
在光学制造的质量控制链中,轮廓仪扮演着连接"加工工艺"与"光学性能"的桥梁角色:它将微小的表面形貌偏差转化为可量化、可追溯、可用于工艺优化的几何数据。欧光科技代理的精密轮廓仪系列,为光学制造企业提供从过程检到终检的完整表面形貌测量方案。
-
光纤准直器与光纤耦合器件的光学检测
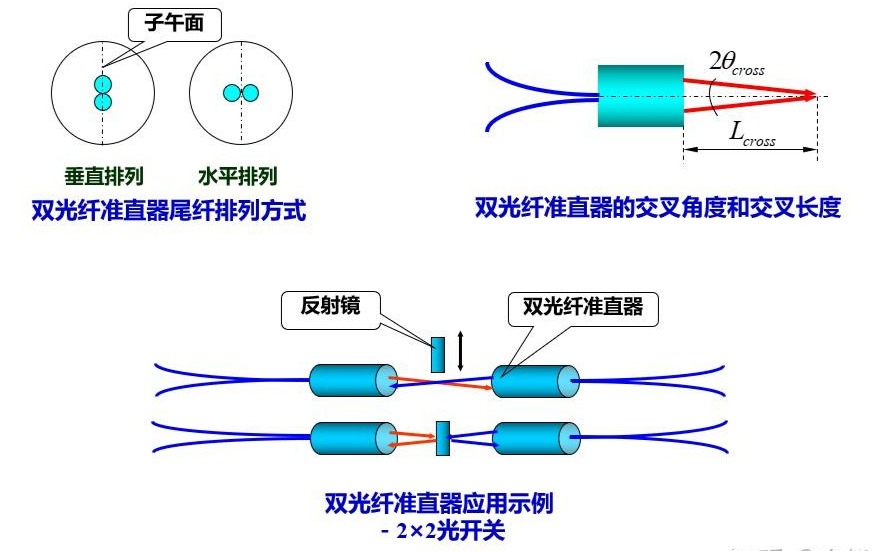
光纤出射的发散光"准得直不直",直接决定耦合效率、损耗与系统性能——准直度、发散角、焦距、波前,一项都不能含糊
2026-11-06
-
球面参考镜:干涉法检测球面面形的关键装备与选型标定
用干涉仪检测一片平面镜的面形,把待测平面往参考平晶上一"贴"、看条纹即可;但检测一片球面透镜或球面反射镜时,问题就复杂了——球面波前不会自己生成,必须先把平面波"变成"一个曲率精确已知的球面波。承担这一转换任务的,就是干涉仪出口处那只不起眼却至关重要的标准透射球(球面参考镜)。标准球选对了,条纹清晰可判读;选错或标定不准,测出来的面形数据可能比真实值差一个数量级。本文系统介绍球面参考镜的工作原理、关键指标、选型方法与标定技术。
2026-11-06
-

透镜胶合工艺与胶层质量控制:从 UV 胶固化到镜组检测
两片透镜之间那层只有几微米到几十微米厚的胶,是整个镜组光学性能里"最薄、也最容易被忽视"的一环。胶选得不对,固化后折射率不匹配会让色差前功尽弃;点胶量没控制好,胶层厚薄不匀会直接引入像散;固化应力释放不彻底,三个月后镜片可能缓慢"走位"导致 MTF 漂移。胶合镜组不是"涂点胶、照一下灯"那么简单——它是材料、工艺与检测三者咬合的一门精密活。本文从胶合目的、工艺流程、胶层测量到缺陷检测,系统梳理透镜胶合的全链条质量控制。
2026-11-06
-
变焦镜头光学检测:从单一状态到全行程的一致性控制
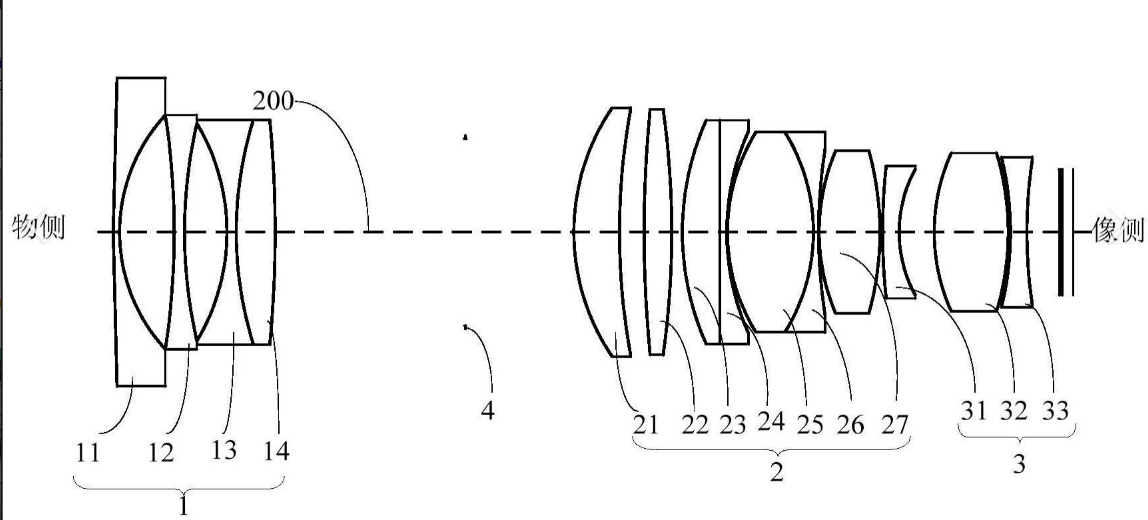
变焦镜头(Zoom Lens)不是一个"镜头",而是同一光学系统在无数个焦距状态下的集合。它的检测难点在于——每一个变焦位置,MTF、中心偏差、焦距、像面位置都在变。
2026-11-05
-
车载激光雷达(LiDAR)光学系统检测:从准直到同轴度的关键控制
激光雷达的探测距离与角分辨率,最终由它的光学系统决定。准直度、收发同轴度、视场角与发散角——这些参数任何一项超差,都会直接吃掉激光雷达的"视程"。
2026-11-04


